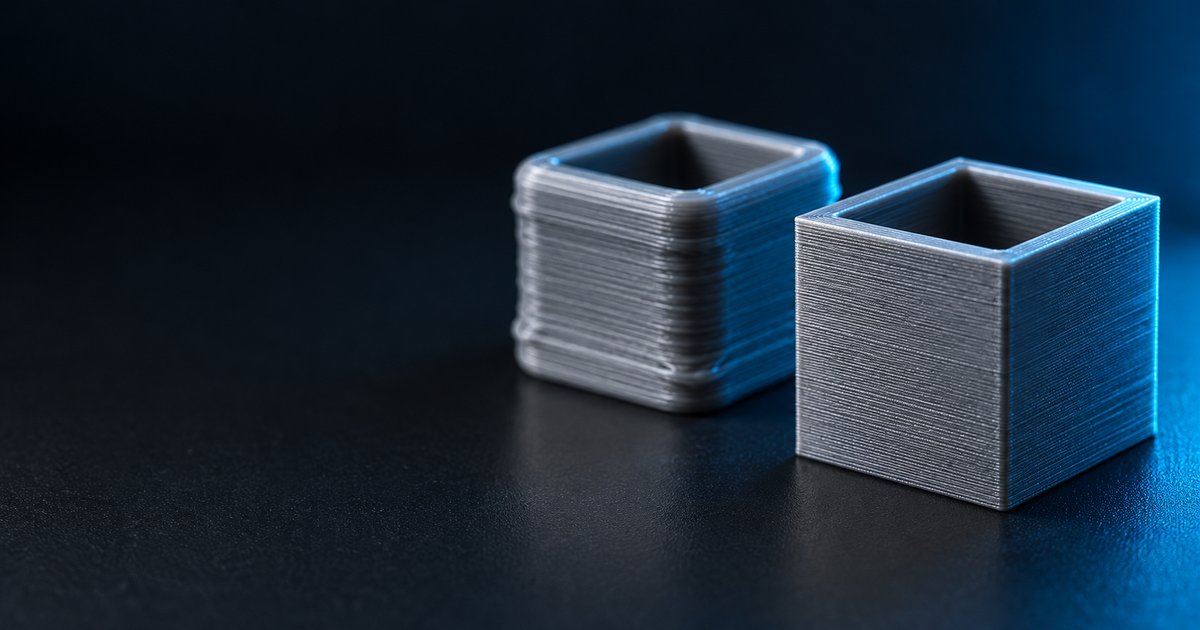
Углы деталей заплывают наплывом, а в конце прямой линии торчит бугорок или, наоборот, остаётся дыра? Скорее всего, принтер не знает, что давление в сопле отстаёт от движения каретки. Исправляет это одна настройка, и pressure advance калибровка занимает минут пятнадцать: один тестовый образец, один взгляд на результат, одно число в профиле.
Параметр называется по-разному в Klipper, Marlin, OrcaSlicer и Bambu Studio, но суть одна. Ниже разобрано, как его подобрать в каждой из этих систем, как честно прочитать тест и почему значение придётся подбирать отдельно под пластик.
Коротко о главном:
- Что это? Pressure Advance заранее подаёт или подтягивает пруток с учётом разгона и торможения, чтобы давление в сопле не отставало от движения. Результат: ровные углы без наплывов и без недолива после поворота.
- Сколько занимает? Один тестовый образец печатается быстро, а выбор значения занимает пару минут. Подготовка вроде калибровки подачи и температуры в эти пятнадцать минут не входит, но делать её нужно раньше.
- Какое значение ждать? По документации Klipper у директ-экструдера обычно 0,050–0,200, у Боудена оно может доходить до 1,000. В Marlin с Linear Advance 1.5 типичный K для директа 0,1–0,5, для Боудена 0,5–2,0.
- Где проводить тест? В OrcaSlicer: меню Calibration, пункт Pressure Advance, методы Line, Pattern и Tower. Результат вносится в профиль филамента.
- Нужно ли для каждого пластика? Да, значение зависит от экструдера, сопла и конкретной катушки. Хотя бы для каждого типа материала тест стоит повторить.
- Чем отличается от Input Shaping? Input Shaping гасит вибрации рамы, Pressure Advance компенсирует упругость расплава в сопле. Это разные дефекты, и одно другое не заменяет.
Дальше по порядку: что происходит в сопле, как узнать проблему по отпечатку, чем PA отличается от Linear Advance, пошаговые тесты в Orca, Bambu Lab, Klipper и Marlin, значения под материалы, таблица типичных диапазонов и список ошибок.

Что делает Pressure Advance простыми словами
Пластик внутри хотенда ведёт себя как слегка упругий. Когда экструдер толкает пруток, давление в сопле нарастает не мгновенно: часть усилия уходит на сжатие расплава и самого прутка. Когда каретка тормозит перед углом, экструдер уже остановился, а давление всё ещё выдавливает лишний пластик. На входе в линию картина обратная: давление ещё не набрано, и первые миллиметры получаются тонкими.
Pressure Advance решает это опережением. Прошивка начинает подавать немного больше пластика на разгоне и убавляет подачу перед торможением. Размер поправки задаёт одно число: чем длиннее и мягче путь пластика до сопла, тем число больше. Поэтому у Боудена оно выше, чем у директ-экструдера: между шестернёй и соплом у него длинная трубка, в которой пруток сжимается сильнее.
Важно понимать, что это не замена калибровки потока. Поток отвечает за то, сколько пластика выходит в среднем, а PA отвечает за то, когда он выходит на разгоне и торможении. Общую настройку принтера мы разбирали в полном гиде по калибровке FDM-принтера, здесь только эта одна настройка, но подробно.
Признаки, что Pressure Advance не настроен
Распознать проблему можно по готовой детали, не печатая никаких тестов. Смотрите на углы и на места, где линия начинается или заканчивается.
- Наплывы в углах. Внешний угол квадрата выглядит как маленький валик или бугорок. Значение PA слишком мало, давление добавляет лишний пластик на торможении.
- Скруглённые, «заплывшие» углы. Угол вместо чёткого излома выходит круглым, особенно при быстрой печати. Если принтер при этом не вибрирует, виновник часто то же самое: слишком маленькое значение.
- Дырки и тонкие места после поворота. Стенка после угла становится тоньше, а иногда в углу остаётся щель. Значение, наоборот, завышено, подача отстаёт или провисает.
- Шов из бугорка и впадины. Старт и конец периметра не стыкуются: то торчит капля, то не хватает материала.
- Разный вид заполнения. Сплошное заполнение на разных скоростях выглядит по-разному: на разгоне полоски тоньше, в середине толще.
Если углы скруглены, а в остальном всё ровно, прежде чем лезть в настройки, исключите механику: слабый ремень, разболтанная каретка и большое ускорение дают похожую картину. Отличие простое: механика даёт волны и «звон» вокруг углов, а неверный PA меняет саму толщину линии.
Pressure Advance и Linear Advance: одно и то же или нет
По сути это одна функция под разными названиями. Linear Advance (LA) придуман в Marlin, Pressure Advance (PA) работает в Klipper, у Bambu Lab он называется Flow Dynamics и хранится как K-значение. В OrcaSlicer настройка называется Pressure advance и пишется в профиль филамента, а прошивка уже сама решает, какой командой её применить.
Различия в деталях. В Klipper PA встроен в планировщик движения, и параметр задаётся в конфиге экструдера. В Marlin нужно включить LIN_ADVANCE при сборке прошивки и подать значение командой M900 или константой. Шкалы чисел у них отличаются: у Marlin версии 1.0 значения были в десятках и сотнях, а версия 1.5 перешла на шкалу, близкую к Klipper. Поэтому переносить число из одной системы в другую без проверки нельзя, хотя порядок величин похож.
Как называется одна и та же настройка в разных системах
| Система | Название | Где задаётся |
|---|---|---|
| Klipper | Pressure Advance | pressure_advance в секции [extruder] |
| Marlin | Linear Advance, K-фактор | M900 K или LIN_ADVANCE_K |
| Bambu Lab | Flow Dynamics, значение K | вкладка Calibration, профиль филамента |
| OrcaSlicer | Pressure advance | настройки филамента |
Подготовка: что сделать до калибровки Pressure Advance
Документация Klipper прямо требует сначала откалибровать шаги экструдера (rotation_distance) и температуру сопла. Если поток подаётся с ошибкой, PA будет компенсировать не то. По той же причине стоит просушить катушку: влажный пластик пузырится, и результат теста пляшет от линии к линии.
- Убедитесь, что подача пластика откалибрована: сколько прошивка велела выдавить, столько и вышло.
- Выставьте рабочую температуру сопла для данного пластика. Значение PA зависит от того, насколько расплав вязкий.
- Прогрейте стол и сопло, очистите сопло от старого пластика.
- Для теста линий проверьте первый слой: тест Line в Orca чувствителен к его качеству, поэтому включите калибровку сетки стола.
- Отключите по возможности опции, которые вмешиваются в подачу: на Marlin это wipe при втягивании и combing.
Тест в OrcaSlicer: линии, башня, шаблон
В OrcaSlicer всё начинается с меню Calibration, пункт Pressure Advance. Программа сама создаёт тестовую модель и профиль печати. Вам нужно выбрать метод и диапазон. Для каждого метода есть вариант под директ-экструдер и под Боуден, выбирайте свой.
Метод Line: быстрый
Печатается набор линий, на каждой из которых скорость меняется. Выбираете значение, которому соответствует самая ровная линия, без утолщения на разгоне и провала на торможении. Это самый быстрый способ, но он зависит от первого слоя, поэтому включайте выравнивание по сетке.
Метод Pattern: подробный
Модель состоит из небольших прямоугольных призм с узором внутри. Это самый наглядный для сравнения способ: рядом лежат несколько вариантов, и видно, где углы острее. В программе есть пакетный режим с несколькими тестами на одном столе.
Метод Tower: независимый от первого слоя
Печатается башня, значение PA растёт с высотой. Вы осматриваете углы и швы и отмечаете высоту, на которой всё выглядит лучше всего. Метод не зависит от качества первого слоя, поэтому подходит, если стол неровный.
Порядок теста в OrcaSlicer
- Calibration, Pressure Advanceоткройте меню и выберите метод
- Диапазонзадайте начало, конец и шаг; для Боудена диапазон шире
- Печатьотправьте модель на принтер с нужным пластиком
- Выбор значениянайдите самую ровную линию или лучшую высоту башни
- Запись в профильвключите «Pressure advance» и внесите число в филамент
Полезная подсказка из документации: у ускоренных принтеров стоит посмотреть и на адаптивный Pressure Advance, он учитывает меняющуюся скорость. А если вы печатаете на Bambu Lab, в OrcaSlicer нужно снять галочку калибровки потока (Flow calibration), чтобы принтер не подменил ваше значение своим.

Как читать результат теста
Ошибиться в чтении проще, чем в печати. На всех методах ориентир один: нужен вариант, у которого угол острый, а линия одинаковой толщины на всём протяжении.
- Линии. На маленьких значениях на разгоне линия тонкая, на торможении утолщённая. На слишком больших значениях всё наоборот и ещё появляются разрывы. Нужная линия посередине: толщина практически не меняется. Если несколько линий одинаково хороши, берите ближайшее к середине этой группы.
- Башня. Измерьте высоту от стола до выбранного слоя линейкой или штангенциркулем. Формула в Orca: начальное значение плюс шаг, умноженный на высоту в миллиметрах. Пример из документации: 0 + 0,002 × 8 мм = 0,016.
- Шаблон. Выбирайте призму, у которой угол без наплыва и без щели. Если лучшей оказалась крайняя призма, значит, диапазон взят неудачно: сдвиньте его и повторите.
Если результат вышел на границе диапазона, тест нужно перенести. Лучшее значение на самом краю почти всегда означает, что настоящий оптимум лежит дальше.

Bambu Lab: автокалибровка и когда делать вручную
Принтеры Bambu Lab называют это Flow Dynamics и хранят как значение K. В Bambu Studio калибровка запускается на вкладке Calibration, где есть автоматический и ручной режимы. Автоматический использует датчик принтера и подбирает K сам. Если перед печатью отметить «Flow Dynamics Calibration», принтер откалибрует поток на этапе подготовки и применит найденное значение вместо вашего ручного.
Принтер запоминает до 30 значений K: они привязаны к профилям филамента, и системным, и вашим. Само значение подставляется командой M900, но в самом файле печати его не видно, потому что оно хранится в принтере. Подробности про интерфейс и остальные параметры собраны в разборе настроек Bambu Studio, которые влияют на результат.
Когда автоматики достаточно
Для фирменных катушек Bambu и популярных материалов с готовым профилем обычно хватает автокалибровки или даже значений по умолчанию. Если автотест выдаёт в разные дни немного разные числа, это нормально: он зависит от температуры сопла, влажности катушки и состояния сопла.
Когда делать вручную
Ручной режим нужен для нестандартного пластика, стороннего филамента с другой вязкостью, сопла другого диаметра и в тех случаях, когда автоматика даёт неубедительный результат. Вручную вы видите картину своими глазами и сами выбираете лучший вариант. Чем отличаются две программы по другим параметрам, смотрите в сравнении OrcaSlicer и Bambu Studio.
Pressure Advance в Klipper: команды и запись в конфиг
Документация Klipper предлагает тест через башню. Подготовьте модель квадратной башни из репозитория, печатайте её на скорости 100 мм/с, без заполнения, с высотой слоя около 75% диаметра сопла. Перед печатью выставьте предельные скорости, чтобы углы стали резкими, и запустите команду башни.
SET_VELOCITY_LIMIT SQUARE_CORNER_VELOCITY=1 ACCEL=500

# директ-экструдер
TUNING_TOWER COMMAND=SET_PRESSURE_ADVANCE PARAMETER=ADVANCE START=0 FACTOR=.005

# Боуден
TUNING_TOWER COMMAND=SET_PRESSURE_ADVANCE PARAMETER=ADVANCE START=0 FACTOR=.020
После печати найдите высоту, на которой углы получились лучшими, и посчитайте значение: START плюс измеренная высота, умноженная на FACTOR. Пример из документации для Боудена: 12,90 мм × 0,020 даёт 0,258. Полученное число вносится в секцию экструдера.
[extruder]
pressure_advance: 0.258
Затем выполните RESTART: он применит конфиг и вернёт обычные ускорения. Для быстрой проверки на лету без правки файла есть команда:
SET_PRESSURE_ADVANCE ADVANCE=0.258Она меняет значение только до перезапуска: после RESTART оно сбрасывается. Постоянное значение записывается только вручную в параметр pressure_advance секции [extruder] файла printer.cfg, затем выполняется RESTART. У команды есть параметры EXTRUDER (какой экструдер менять) и SMOOTH_TIME (сглаживание переходов). Значения выше 0,200 у директа стоит перепроверить: в документации отмечено, что слишком большие числа могут приводить к пропускам экструдера при обычном ускорении. Официальное описание лежит в документации Klipper.
Marlin: Linear Advance и прошивка
В Marlin функция выключена, пока вы не включите её в сборке. В файле Configuration_adv.h должно быть определение LIN_ADVANCE, а значение можно задать константой LIN_ADVANCE_K или динамически командой M900 K и числом. Для текущей версии 1.5 типичный диапазон K для директа 0,1–0,5, для Боудена 0,5–2,0. У старой версии 1.0 числа в десятках и сотнях: примерно 30–70 для директа и 70–130 для Боудена, поэтому первым делом убедитесь, какая версия у вас.
Для теста Marlin предлагает генератор K-factor pattern: он печатает линии, где скорость меняется между медленной и быстрой. Лучшим считается самое гладкое место перехода. Найденный K прописывается в начальный G-код слайсера как M900 K, чтобы не пересобирать прошивку для каждого пластика. Это удобный приём: у разных материалов будет своё число в профиле. В слайсере отключите wipe при втягивании и combing: они мешают чистоте теста.
Значение под каждый пластик и сопло
Документация Klipper подчёркивает: значение различается по экструдеру, соплу и даже катушке. Поэтому одного числа на всю жизнь не бывает. Практические правила такие.
- Пластик. PLA, PETG, ABS и TPU ведут себя по-разному. Чем мягче и упруже материал, тем сильнее он сжимается в тракте и тем важнее тест именно для него. Для PETG полезны советы из материала про настройки PETG, а само число подберите тестом.
- Сопло. Смена диаметра или износ сопла меняют сопротивление потоку. После замены сопла тест стоит повторить.
- Температура. Горячий расплав жиже, поэтому при заметном изменении температуры значение может сместиться. Проверяйте при той температуре, на которой будете печатать.
- Катушка и бренд. Один и тот же материал разных производителей даёт разные числа. Записывайте значение в профиль конкретной катушки или бренда.
- Скорость и ускорение. Подбирайте значение на тех ускорениях, на которых реально печатаете. Для скоростных принтеров полезен адаптивный вариант.
Таблица типичных значений
Диапазоны ниже взяты из документации Klipper и Marlin. Это ориентир для выбора диапазона теста, а не готовые настройки: ваше число может лежать за пределами.
Типичные значения и параметры теста по системам
| Система и экструдер | Типичное значение | Параметры башни |
|---|---|---|
| Klipper, директ | 0,050–0,200 | START=0, FACTOR=.005 |
| Klipper, Боуден | до 1,000 | START=0, FACTOR=.020 |
| Marlin 1.5, директ | 0,1–0,5 | генератор K-factor pattern |
| Marlin 1.5, Боуден | 0,5–2,0 | генератор K-factor pattern |
| Marlin 1.0, директ | примерно 30–70 | старая шкала, не смешивать с 1.5 |
| Marlin 1.0, Боуден | примерно 70–130 | старая шкала, не смешивать с 1.5 |
Ошибки калибровки Pressure Advance
- Тест до калибровки подачи. Если rotation_distance или температура не подобраны, результат будет подогнан под ошибку. Сделайте основу, потом PA.
- Выбор по одному углу. Осмотрите все четыре угла и шов. Один угол может быть лучше из-за положения шва.
- Тест на низком ускорении. Если печатать башню на медленных режимах, разница между значениями не видна. Следуйте рекомендации по скорости и ускорению из документации.
- Двойная компенсация. Если задали PA в слайсере и ещё в конфиге принтера, значение может применяться дважды или перезаписываться. Держите источник одним.
- Автокалибровка Bambu плюс ручное число. Включённая калибровка перед печатью заменяет ваше значение своим, и вы не понимаете, откуда оно взялось.
- Завышенное значение ради острых углов. Слишком большое число оставляет дыры и может приводить к пропускам шагов экструдера.
- Один профиль на все катушки. Новая катушка того же бренда может потребовать небольшой поправки.
Итог: с чего начать
Владельцу Bambu Lab достаточно автокалибровки для штатных материалов, а ручной тест в Orca или Bambu Studio нужен для нестандартного пластика. Пользователю Klipper лучше всего начать с башни и записать число в секцию [extruder], потом закрепить его в профилях. Владельцу Marlin сначала проверить версию Linear Advance и включить функцию в прошивке, а K задавать из начального G-кода по материалам.
Порядок для всех: проверить подачу и температуру, запустить тест, выбрать самое ровное значение, записать его в профиль и напечатать контрольный квадрат. Заведите таблицу «пластик, сопло, температура, значение»: через несколько тестов она сэкономит часы.
Частые вопросы
Нужно ли калибровать Pressure Advance для каждого пластика?
Да, оптимально делать это под каждый материал, а лучше под каждую катушку. По документации Klipper значение зависит от экструдера, сопла и конкретной катушки. Если материалы похожи, сначала проверьте старое число контрольным квадратом.
Чем отличается Pressure Advance от Input Shaping?
Input Shaping подавляет вибрации и «звон» от резких движений рамы. Pressure Advance выравнивает толщину линии на разгоне и торможении. Если на деталях и волны, и наплывы, настраивать нужно оба параметра.
Какое значение Pressure Advance для Боудена?
В Klipper оно может доходить до 1,000, а башню запускают с FACTOR=.020. В Marlin 1.5 типичный K для Боудена лежит в пределах 0,5–2,0. Это стартовый диапазон теста, окончательное число определите на печати.
Почему автокалибровка Bambu даёт разные значения?
Результат зависит от температуры, влажности катушки и состояния сопла, поэтому небольшие расхождения нормальны. Если разброс большой, просушите пластик и проверьте сопло, а затем проведите ручной тест.
Где хранить значение в OrcaSlicer?
В настройках филамента: включите флажок Pressure advance и введите число в поле рядом. Так значение привязано к профилю материала и подставляется при каждой нарезке.
Linear Advance и Pressure Advance можно включать одновременно?
Нет смысла: это одна функция в разных прошивках, у принтера работает та, что есть в его прошивке. Достаточно один раз задать значение в одном месте, иначе легко запутаться.
Что делать, если после калибровки углы всё равно скруглены?
Проверьте механику: натяжение ремней, люфты и ускорение. Если ремни в порядке, снизьте ускорение и повторите тест с более узким диапазоном вокруг найденного значения.
Совет напоследок: после смены сопла или сорта пластика напечатайте контрольный квадрат, прежде чем запускать длинную деталь, и сравните углы с прошлым образцом.