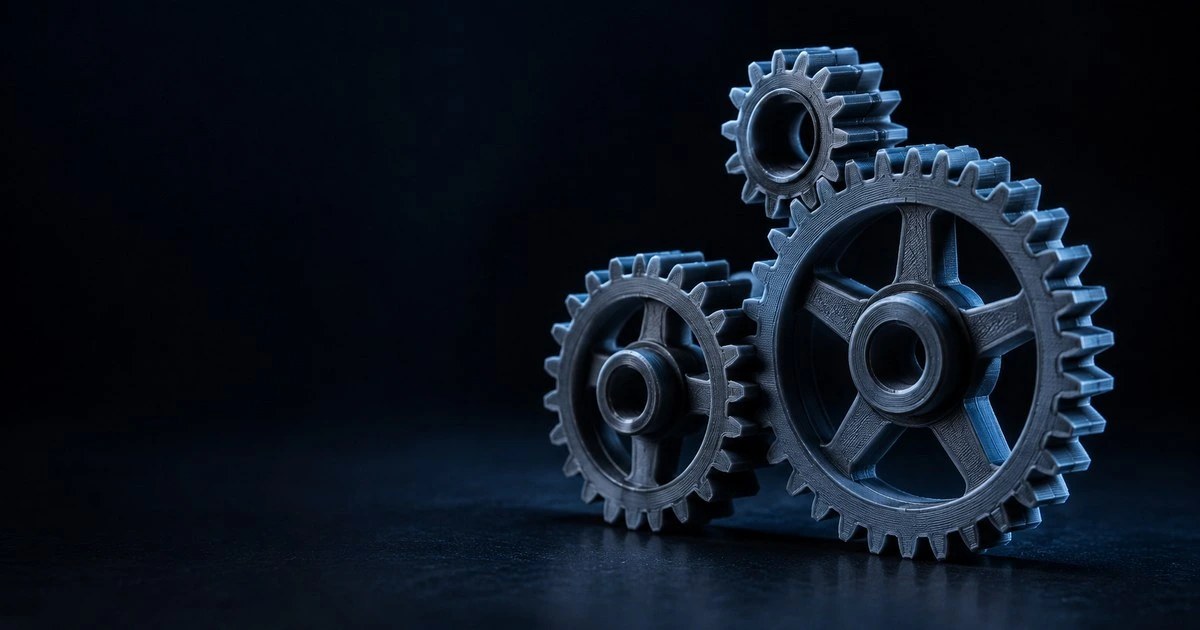
Напечатать шестерню легко, напечатать шестерню, которая крутится в паре с другой, заметно сложнее. То же с резьбой: витки получаются с первого раза, а вот закручиваться они начинают только после того, как разберёшься с зазорами.
Ниже разбор того, откуда берутся расхождения размеров, какие зазоры закладывать, как ориентировать деталь и когда печатать резьбу вообще не стоит. Частный случай этой задачи разобран в материале про ремонт вещей печатью.

Почему деталь получается не тех размеров
Причина не одна, и они складываются.
Раздавливание первых слоёв. Сопло прижимает пластик к столу, и нижние слои шире расчётных. Отсюда юбка у основания детали.
Усадка. Пластик остывает и сжимается. Величина зависит от материала и заметно различается.
Расширение экструзии. Выходя из сопла, расплав немного раздувается. Внешний контур получается чуть больше, внутренний чуть меньше.
Скругление на углах. На поворотах сопло не успевает, и острый внутренний угол превращается в скругление.
Итог предсказуем по знаку: отверстия получаются меньше номинала, выступы больше. Именно поэтому вал не входит в отверстие, хотя по чертежу должен.
Как измерить свою поправку
Универсальной цифры нет, есть процедура.
Напечатать калибровочную деталь с набором отверстий известного диаметра и набором штырей. Измерить всё штангенциркулем. Сравнить с номиналом.
Полученная разница это поправка для связки принтер плюс материал плюс температура. Она устойчива, пока ни один из трёх пунктов не поменялся.
Дальше её вносят либо в модель, либо в компенсацию слайсера. Первое точнее, второе удобнее.
Общая подготовка модели к печати, включая масштаб и экспорт, разобрана в материале про путь из Blender в слайсер.
Зазоры: что закладывать
Три типа посадки, каждый со своим зазором.
Свободное вращение. Вал в отверстии, крышка на корпусе. Нужен ощутимый зазор, иначе деталь не двинется.
Скользящая посадка. Деталь ходит с усилием, но разбирается. Зазор меньше.
Прессовая посадка. Запрессовывается и не разбирается. Зазор минимальный или отрицательный.
Практический подход: напечатать тестовый образец со ступенчатым набором зазоров, попробовать все и выбрать подходящий. Это двадцать минут печати, которые экономят несколько неудачных деталей.
Важная тонкость: зазор задаётся на диаметр, а не на радиус. Ошибка вдвое здесь встречается постоянно.
Шестерни: что важно
Зубчатая передача прощает меньше, чем кажется.
Модуль. Определяет размер зуба. Мелкий модуль печатать бессмысленно: зуб становится тоньше нескольких линий экструзии и теряет форму.
Практическое ограничение: зуб должен быть заметно шире сопла, иначе слайсер не сможет его построить как надо.
Межосевое расстояние. Рассчитывается по формуле, но для печати его немного увеличивают, компенсируя раздутые зубья. Иначе передача закусывает.
Профиль зуба. Эвольвентный профиль строят генераторами, а не рисуют руками. Нарисованный на глаз зуб работает шумно и быстро изнашивается.
Число зубьев. Слишком малое число делает передачу неравномерной. Для печатных шестерён нижняя граница выше, чем для металлических.
Ориентация шестерни на столе
Решает больше, чем настройки.
Шестерня, напечатанная плашмя, имеет слои, перпендикулярные оси. Зуб при этом работает на срез вдоль слоёв, и это худший вариант по прочности, зато лучший по геометрии.
Шестерня, напечатанная на ребре, требует поддержек и получается кривой.
На практике почти всегда печатают плашмя и компенсируют слабость увеличением ширины шестерни или выбором более прочного материала.
Для нагруженных передач имеет смысл взять материал с высокой стойкостью к истиранию, о которых говорится в материале про инженерные пластики.
Отверстия: форма важнее размера
Круглое отверстие для принтера задача неудобная.
Сопло движется по ломаной, вписанной в окружность, поэтому реальное отверстие всегда чуть меньше и чуть не круглое. Чем меньше диаметр, тем заметнее эффект.
Отдельная беда с горизонтальными отверстиями: верхняя часть печатается на весу и провисает, превращая круг в каплю. Отверстие получается овальным, и вал в него не входит.
Приём, который решает это без поддержек: заменить верхнюю часть отверстия на два скоса, сходящихся домиком, или сделать его каплевидным по форме. Печатается это без провисания, а для вала разницы нет.
Для ответственных отверстий проще заложить меньший диаметр и рассверлить.
Защёлки и упругие элементы
Часть механики, которую печатают чаще всего.
Защёлка работает за счёт упругости пластика, и её поведение зависит от материала сильнее, чем от геометрии. Хрупкий материал ломается на втором нажатии, вязкий служит долго.
Что учесть в геометрии. Длина консоли определяет усилие: короткая защёлка жёсткая и ломкая. Основание должно иметь скругление, иначе трещина пойдёт именно оттуда. Слои должны идти поперёк изгиба, а не вдоль.
Последний пункт решающий: защёлка, напечатанная так, что изгиб растягивает межслойный шов, ломается сразу. Та же деталь в другой ориентации служит сотни циклов.
Живая петля, то есть тонкая перемычка, работающая как шарнир, требует того же подхода и подходящего материала.
Резьба: печатать или нет
Честный ответ: чаще нет.
Напечатанная резьба работает в крупных размерах и на небольших нагрузках. Крышка банки, корпус фонаря, регулировочный винт. Там она уместна и печатается хорошо.
Мелкая резьба под стандартный крепёж печатается плохо: витки сливаются, и соединение не держит.
Альтернативы, которые почти всегда лучше. Термовтулка, впаиваемая паяльником: даёт металлическую резьбу в пластике. Гайка, вставляемая в паз или заливаемая в тело детали. Саморез прямо в пластик по отверстию нужного диаметра.
Правило: если резьба ответственная, её не печатают.

Как печатать резьбу, если всё же нужно
Приёмы, повышающие шансы.
Ориентировать ось резьбы вертикально: витки тогда идут слоями и получаются чище.
Задавать зазор между наружной и внутренней резьбой в модели. Пара, напечатанная точно по номиналу, не свинчивается.
Срезать первый и последний виток: они всегда получаются хуже остальных и мешают заходу.
Использовать трапециевидный или скруглённый профиль вместо треугольного там, где это возможно: он печатается заметно лучше.
Прогонять резьбу метчиком после печати, если нужна точность. Пластик режется легко.
Настройки слайсера для точных деталей
Отличия от обычной печати.
Больше периметров. Точность внешнего контура зависит от стенок, а не от заполнения.
Меньше скорость на внешнем контуре. Прямо влияет на геометрию.
Компенсация зазоров на отверстиях. В большинстве слайсеров есть отдельный параметр.
Отказ от глажки и лишних украшательств. Они меняют размеры.
Аккуратность с температурой. Слишком горячий пластик течёт и раздувает контур.
Материал под механику
Выбор влияет на допуски не меньше настроек.
PLA держит размеры лучше всех: усадка минимальна, деталь предсказуема. Но он хрупкий и течёт под постоянной нагрузкой, поэтому подходит для макетов и лёгких механизмов.
PETG вязче и прочнее, но даёт больше усадки и склонен к раздуванию контура. Поправки для него другие, и мерить их надо отдельно.
Нейлон и наполненные материалы применяют там, где есть трение и нагрузка. Они же требуют самого аккуратного подхода к размерам.
Практическое следствие: таблица поправок ведётся отдельно для каждого материала. Цифра, выверенная на PLA, для PETG будет неверной, и деталь не сядет.
Постобработка вместо точности печати
Подход, который экономит время.
Вместо того чтобы добиваться идеального отверстия печатью, его печатают заведомо меньше и рассверливают. Сверло даёт точность, недостижимую для принтера.
То же с резьбой: печатается гладкое отверстие, резьба нарезается метчиком.
То же с плоскостями: шлифовка на ровной поверхности даёт плоскость лучше, чем печать.
Это не признание поражения, а нормальная инженерная практика: каждый инструмент делает то, что умеет лучше всего.
Проверка перед печатью
Короткий список, экономящий катушку.
Толщина тонких элементов кратна ширине линии. Зазоры в сборках заданы явно, а не оставлены нулевыми. Отверстия увеличены на поправку. Ориентация выбрана по нагрузке. Есть тестовый фрагмент для проверки посадки перед печатью всей детали.
Последний пункт самый ценный: напечатать кусочек сборки размером в пару сантиметров дешевле, чем деталь целиком.
Частые вопросы
Почему отверстие получается меньше заданного?
Из-за раздувания экструзии и скругления на поворотах. Для круглых отверстий эффект усиливается тем, что сопло идёт по хордам, а не по идеальной окружности. Поправка обязательна.
Какой зазор брать для подвижного соединения?
Определяется опытом для конкретного принтера. Тестовый образец со ступенчатым набором зазоров даёт ответ за одну печать и остаётся полезным навсегда.
Можно ли печатать работающие механизмы целиком?
Да, печать в собранном виде работает, если заложить зазоры между подвижными частями. Главное ограничение: такие сборки нельзя печатать с поддержками внутри подвижных зон.
Чем смазывать печатные шестерни?
Густой смазкой, совместимой с пластиком. Некоторые составы размягчают материал, поэтому проверять стоит на обрезке.
Насколько напечатанная шестерня хуже металлической?
Заметно хуже по нагрузке и ресурсу, но вполне достаточна для лёгких механизмов, макетов и оснастки. Для нагруженных узлов печать используют как прототип перед изготовлением.
Напечатайте тестовый образец со ступенчатым набором зазоров. Двадцать минут печати дадут вам поправку, которая будет служить годами.