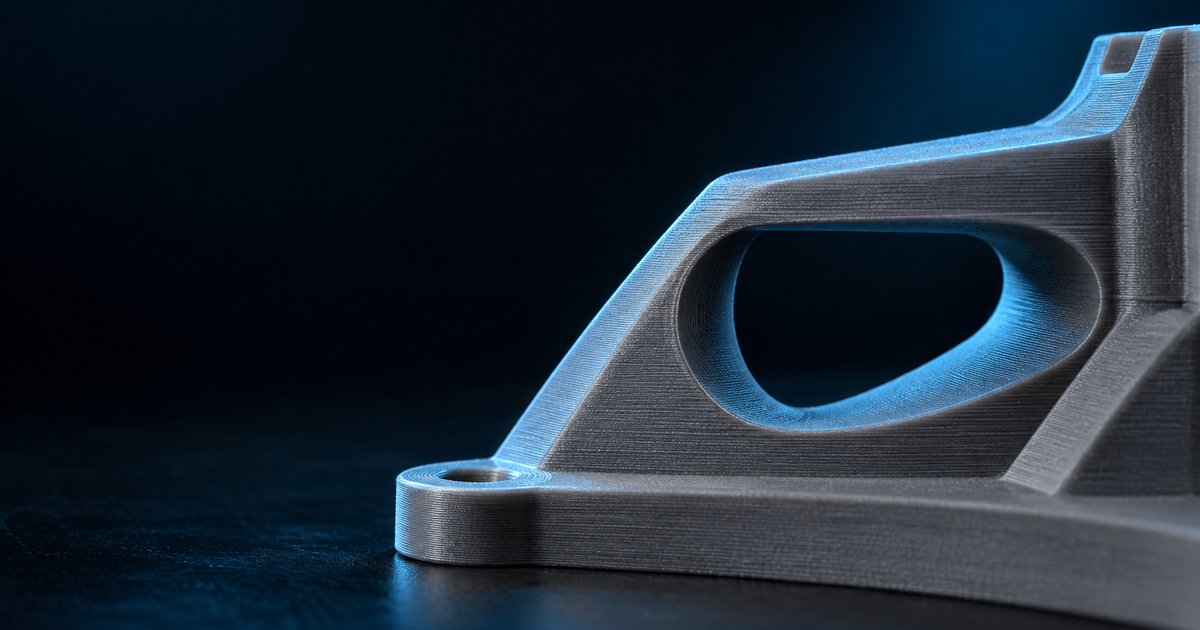
Поддержки съедают пластик и время, а поверхность под ними почти всегда выходит шершавой и требует зачистки. Печать без поддержек возможна для большинства деталей, если понимать, что именно принтер способен повесить в воздух, и проектировать модель с оглядкой на это. Умение не требует нового железа: это набор приёмов в CAD и слайсере, которые окупаются с первой же детали.
Разбор построен как последовательность проверок. Сначала вы выясняете возможности своей машины тестом, потом подгоняете под них форму, ориентацию и настройки. Выбор между древовидными и обычными поддержками, когда они всё же нужны, мы разбирали отдельно, здесь же цель обратная: обойтись без них.
Коротко о главном: почти любой принтер с хорошим обдувом справляется с частью задач без опор, а остальное решает геометрия.
- Какой угол нависания допустим? Большинство принтеров держат стенку, наклонённую до 45–55 градусов от вертикали, без заметных дефектов. Точный предел у вашей машины, пластика и сопла свой, и его находят тестом.
- Какой длины мост получится? Обычно 20–50 мм: от короткого пролёта до длинного, зависит от охлаждения, потока и температуры. Дальше нить провисает, и нужна опора или разрезка.
- Что делать со скруглением снизу? Заменить фаской 45 градусов: слои ложатся со смещением, которое предыдущий слой выдерживает.
- Как напечатать горизонтальное отверстие? Сделать его каплевидным: острая вершина сверху вместо круглой дуги, которая в верхней части уходит почти в горизонталь.
- Помогает ли сильный обдув? Да, для PLA это главный фактор мостов и нависаний, но он бесполезен без правильного потока и скорости.
- Что такое поддержки только от стола? Режим слайсера, при котором опоры строятся лишь там, где под нависанием свободный путь до стола, и не выращиваются на самой детали.
Дальше по порядку: причина провисания, тест угла, мосты, ориентация, фаски, отверстия, разрезка, настройки слайсера, случаи, где без опор не обойтись, и итоговая таблица решений.

Почему нависание провисает
Принтер кладёт горячую нить на предыдущий слой. Если под новой линией есть материал, она на него опирается и остывает на месте. Если новая линия смещена наружу, часть её висит в воздухе, и опора для неё только соседние линии и застывающий пластик.
Чем круче нависание, тем больше доля линии без опоры. Пока смещение за слой меньше половины ширины линии, пластик держится на краю предыдущего слоя. При более пологом профиле линия висит почти целиком: она сползает вниз, края закручиваются вверх, поверхность получается волнистой и рыхлой. Два фактора борются с этим: быстрое охлаждение и малое количество горячего пластика на единицу длины.
Поэтому три рычага универсальны: меньше наклон, сильнее обдув, медленнее печать на проблемных участках. Остальные приёмы статьи сводятся к этим трём.
Предельный угол нависания: тест на своём принтере
Цифры из интернета ориентир, а не гарантия. Предел зависит от сопла, высоты слоя, пластика, температуры и обдува, поэтому один раз напечатайте тест и запишите результат для своих профилей.
Подойдёт любая тестовая модель нависаний с Printables или MakerWorld: это ступенчатая рампа или набор площадок с углами, растущими, например, через 5–10 градусов. Печатайте без поддержек, на рабочих настройках, а не на специально подобранных.
- Скачайте тест нависаний, подготовьте его с отключёнными поддержками.
- Напечатайте штатным профилем, которым печатаете детали.
- Осмотрите нижнюю сторону каждой площадки при боковом свете.
- Признак «получилось»: поверхность ровная, линии сплошные, края не торчат вверх. Признак «не получилось»: ворсистость, дыры между линиями, закрученные края.
- Запишите последний угол, на котором нижняя сторона ещё приемлема. Это ваш рабочий предел, а на ступень выше будет предел аварийный.
Повторите тест для каждого материала и сопла, которыми пользуетесь. PETG обычно хуже PLA на нависаниях, а обдув на нём ограничен, так что общий предел брать нельзя.
Мосты: длина, скорость, поток и обдув
Мост это участок, где слой тянется между двумя опорами над пустотой. Слайсер печатает его отдельным режимом: линии идут по кратчайшему пролёту, с пониженным потоком и повышенным обдувом.
Длина
Короткие мосты до 20 мм почти всегда выходят ровными. В диапазоне до 50 мм результат зависит от настройки, а дальше нить начинает провисать, и ждать красивой нижней стороны не стоит. Проверяйте тем же способом: тест мостов с растущим пролётом покажет вашу границу.
Скорость и поток
В OrcaSlicer за мост отвечают несколько параметров. «Flow ratio» для мостов: значение ниже 1,0, например 0,9, уменьшает подачу материала и снимает провисание. «Bridge speed» обычно делают ниже скорости стен для внешнего моста, чтобы нить успела натянуться и остыть. Внутренний мост по умолчанию печатается быстрее внешнего, примерно в полтора раза от его скорости, потому что его нижняя сторона скрыта.
Обдув
На мостах включайте охлаждение на максимум, который допускает материал. Слабое охлаждение даёт обвисшую середину: пластик остаётся горячим и мягким, пока тянется к противоположной опоре. Об этом пойдёт речь ещё раз в вопросах ниже.
Опция «Thick bridges» (толстые мосты) делает линию моста круглой, равной диаметру сопла. Мост выходит прочнее и допускает больший пролёт, но поверхность снизу получается более грубой. Для коротких пролётов с видимой нижней стороной её можно отключить.
Ориентация модели на столе
Самый дешёвый способ убрать опоры это повернуть деталь. Прежде чем что-то менять в геометрии, переберите шесть граней как основание и посмотрите, где суммарная площадь нависаний минимальна.
- Плоская грань вниз. Любая крупная плоскость как основание даёт хорошую адгезию и нулевые нависания на ней.
- Скосы по возможности под 45 градусов и пологие. Наклон детали на 45 градусов превращает вертикальный выступ в безопасное нависание.
- Нагруженные направления вдоль слоя. Слои хуже работают на отрыв, поэтому ориентацию выбирайте и по прочности, а не только по опорам.
- Мелкие выступы вверх. Перевёрнутая деталь часто меняет «грибок» на «ножку».
Если ни одна ориентация не убирает все опоры, ищите, какая оставляет их меньше всего и в невидимых местах: остальное доделают фаски и разрезка.
Фаски вместо скруглений снизу
Скругление радиусом по низу выступа выглядит красиво, но его нижняя часть плавно уходит от вертикали к горизонтали и неизбежно проходит через углы, которые принтер не выдержит. Фаска под 45 градусов заменяет всю кривую одним безопасным наклоном.
В CAD это одна операция: на рёбрах, которые смотрят вниз, вместо «Fillet» ставьте «Chamfer» с равными катетами, чтобы угол составлял ровно 45 градусов. Верхние рёбра можно скруглять свободно, там нависаний нет. Такой подход стандартен для проектирования под FDM, и подходит любая программа из нашего обзора: CAD для 3D-печати показывает, где эта операция делается проще всего.
Если угол вашего принтера по тесту лучше 45, можно брать более пологую фаску, но запас в 5–10 градусов полезен: он спасает на другом пластике и при перегреве.

Отверстия: каплевидная форма
Круглое горизонтальное отверстие плохо печатается. Нижняя половина окружности нормальная, а верхняя дуга около вершины становится почти горизонтальной, и слой там висит как короткий мост с неудачной геометрией. Результат: провисающие нити в верхней части и отверстие, которое из круга превращается в «слезу» внутрь.
Решение называется каплевидным отверстием (teardrop). Нижняя часть остаётся круглой, а верхнюю заменяют двумя прямыми, сходящимися в острую вершину. Каждая прямая наклонена к вертикали на 45 градусов, поэтому все слои над диаметром лежат с допустимым смещением.
- Нарисуйте окружность нужного диаметра.
- Проведите две прямые, касающиеся окружности сверху и наклонённые к вертикали на 45 градусов: одна уходит вправо, другая влево.
- Точки касания лежат на радиусах, отклонённых от вертикали на те же 45 градусов. Прямые сходятся в вершине на оси отверстия, примерно в 1,41 радиуса над центром. Дугу выше точек касания удалите: останется круглый низ и две ровные стенки до вершины.
- Для точной посадки подшипника или винта оставьте припуск и доведите отверстие свёрлом или развёрткой после печати.
Схема каплевидного отверстия: круглый низ и две стенки под 45 градусов
Когда отверстие должно быть точно круглым, оставьте вершину плоской: срежьте острие горизонтальной площадкой шириной в несколько линий, так мост над ней будет коротким.

Разрезка модели на части
Если геометрию не подогнать, деталь режут по плоскости так, чтобы каждая половина лежала плоской гранью на столе. Нависание превращается в основание, а склейка возвращает цельность.
- Режьте по линии, где нависание начинается: стыковая плоскость должна быть горизонтальной.
- Добавляйте штифты и пазы, чтобы части совмещались без зазора.
- Стык лучше прятать на невидимой или скрытой стороне.
Подробный порядок работы со стыками, выбор клея и пазов описан в статье Печать больших моделей по частям. Для задачи без поддержек правило то же: каждая часть должна иметь плоскую опорную грань, а деталь после склейки не должна терять прочность из-за слоёв, идущих поперёк нагрузки.
Настройки слайсера для нависаний
Названия параметров отличаются в Bambu Studio, OrcaSlicer и PrusaSlicer, а в разных версиях переименовываются, поэтому сверяйте с документацией слайсера. Принципы одинаковы.
- Замедление на нависаниях. В OrcaSlicer это «Enable overhang speed» и четыре скорости по степеням нависания: от 1/4 до 4/4 ширины линии. Значение 0 означает отсутствие замедления для этого диапазона.
- Закрученные периметры. «Slow down for curled perimeters» снижает скорость там, где края уже загнулись вверх, и особенно помогает при слабом обдуве.
- Мосты. Поток и скорость, как описано выше, плюс «Extra bridge layers»: для внешних мостов разработчики рекомендуют включать как минимум «External bridge only».
- Плотность моста. Значение выше 100 % (рекомендуется до 125 %) сглаживает поверхность.
- Обдув на нависаниях. Принудительное усиление охлаждения на нависаниях и мостах включайте всегда, если материал не боится сквозняка.
Общие настройки Bambu Studio, которые влияют на результат, собраны в материале Bambu Studio: настройки, которые реально влияют на результат. Описания параметров OrcaSlicer смотрите на официальной вики.
Когда поддержки всё-таки нужны
Опоры оправданы, если выполняется хотя бы одно условие: нависание заметно круче предела из вашего теста, мост длиннее пролёта, который вы проверили, или нижняя сторона критична по точности, а менять геометрию нельзя.
Но даже тогда можно сократить расход. Режим «только от стола» («On build plate only» в Bambu Studio и аналогах) строит опоры лишь там, где путь до стола свободен, и не выращивает их на самой детали. Включайте порог угла поддержек выше, чтобы слайсер не подпирал нависания, которые принтер и так держит. Тип опор тоже влияет на зачистку: сравнение древовидных и обычных конструкций разобрано в статье Органические поддержки против обычных.
Поверхность на контакте опоры с деталью все равно будет хуже остальной. Поэтому важные внешние грани стоит ориентировать от опор.
Таблица: форма и решение без поддержек
Какую форму чем заменить, чтобы обойтись без поддержек
| Форма | Проблема | Решение без поддержек |
|---|---|---|
| Скругление по низу выступа | Нижняя дуга уходит в горизонталь | Фаска 45 градусов |
| Горизонтальное круглое отверстие | Верх окружности провисает | Каплевидное отверстие с вершиной вверх |
| Длинная перемычка | Мост провисает посередине | Уменьшить пролёт, снизить поток моста, усилить обдув |
| Выступ под большим углом | Пластик висит без опоры | Повернуть деталь или заменить скос на 45 градусов |
| Консоль, полка | Плоская нижняя грань над пустотой | Фаска снизу или разрезка по плоскости |
| Сложная деталь с несколькими нависаниями | Ни одна ориентация не подходит | Разрезка на части с плоскими гранями |
С чего начать: рекомендация
Новичку: напечатайте тест нависаний и тест мостов на рабочем профиле и запишите два числа, предельный угол и предельный пролёт. Дальше при проектировании сверяйтесь с ними.
Тем, кто рисует свои детали: заменяйте нижние скругления фасками, делайте отверстия каплевидными и сразу задавайте плоскую базу. Тем, кто печатает чужие модели: перебирайте ориентации и режьте по нависаниям. Если детали нужны гладкими, а геометрию не менять, включайте только «опоры от стола» и держите порог высоким.
Частые вопросы
Как напечатать отверстие горизонтально без поддержек?
Сделайте его каплевидным: нижняя часть окружности остаётся круглой, а верх заменяют двумя прямыми под 45 градусов, сходящимися в вершину. Если форма должна быть круглой, срежьте вершину узкой горизонтальной площадкой, чтобы мост над ней был короче.
Почему мост провисает в середине?
Причин три: пролёт слишком длинный для вашего охлаждения, поток моста слишком большой и пластик не успевает застыть, скорость слишком высокая. Уменьшите поток моста (например, до 0,9 в OrcaSlicer), усильте обдув и снизьте скорость внешнего моста.
Помогает ли сильный обдув?
Да, для PLA это главный фактор качества мостов и нависаний: пластик застывает быстрее, чем успевает сползти. Для PETG и ABS сильный обдув может ухудшить спекание слоёв, так что его увеличивают постепенно, проверяя прочность.
Что такое поддержки только от стола?
Это режим слайсера, при котором опоры строятся только там, где под нависанием свободное место до стола. Они не растут на самой детали, поэтому уменьшают расход пластика и число следов на поверхности.
Можно ли печатать мосты длиннее 50 мм?
Можно, но качество нижней стороны зависит от материала и настроек, и провисание вероятнее. Надёжнее разбить перемычку на несколько коротких опор или разрезать деталь, а если мост скрыт, включить толстые мосты и дополнительные слои.
Прежде чем менять модель, потратьте час на два тестовых образца: числа вашего принтера дадут больше, чем любой общий совет.