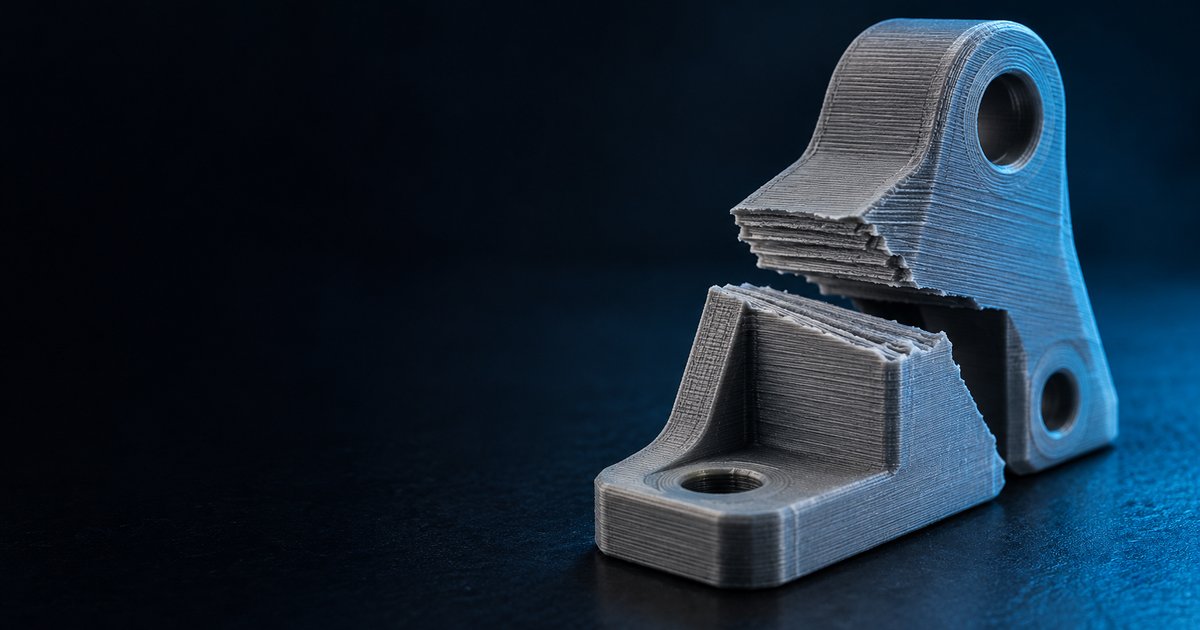
Расслоение 3D печати выглядит одинаково у всех: деталь выдержала сборку, а под первой же нагрузкой разошлась ровно по границе слоя, будто её рубили по линейке. Принтер при этом отработал без единой ошибки, и снаружи всё казалось безупречным. Причина почти всегда в одном: соседние слои не успели сплавиться, потому что нижний остыл раньше, чем на него легла следующая линия.
Хорошая новость в том, что это лечится настройками, а не покупкой нового принтера. Ниже по порядку: как отличить расслоение от других трещин, какие параметры влияют сильнее всего, что менять для PLA, PETG, ABS и ASA и как проверить результат без лабораторного стенда.
Коротко о главном:
- Что делать в первую очередь? Поднимите температуру сопла на 5–10 °C шагами по 5, уберите или сильно уменьшите обдув, утолщите линию и разверните деталь так, чтобы основная нагрузка шла вдоль слоёв, а не поперёк них.
- Почему ABS трескается на высоких деталях? Нижние слои остывают и сжимаются, верхние горячие, и разница тянет деталь по слою. Помогают выключенный обдув, закрытый корпус и отсутствие сквозняка.
- Что прочнее: толстый слой или тонкий? В одном открытом исследовании тонкий слой 0,1 мм дал лучшую прочность на разрыв, чем 0,3 мм. Но на сцепление слоёв это не отвечает напрямую, поэтому проверяйте на своём пластике.
- Помогает ли отжиг PLA? Для PLA выгода сомнительна, а прочность поперёк слоёв после отжига в ряде тестов даже падала. Для PETG результаты лучше, но деталь может поменять размер.
- Нужен ли закрытый корпус для PETG? Обычно нет: PETG гораздо менее склонен к растрескиванию, чем ABS. Корпус нужен, если в помещении сквозняк или деталь очень большая.
- Как проверить прочность без стенда? Напечатайте две одинаковые пробные скобы, одну лежа, другую стоя, и ломайте их по одной схеме. Сравнивайте по усилию и по тому, где прошла трещина.
Дальше по порядку: признаки расслоения, физика остывания, температура и скорость, обдув, геометрия линии, корпус, ориентация, влажность, отжиг, домашний тест и сводная таблица по материалам.

Как выглядит расслоение и чем оно отличается от трещин усадки
Расслоение чаще всего идёт по горизонтальной границе слоя. Излом получается ровный, как срез ножом, иногда с небольшим изгибом вверх у края. Поверхность излома гладкая и слегка блестящая: каждая линия сохранила свою форму, потому что с соседней не сплавилась.
Трещина усадки ведёт себя иначе. Она растёт от угла или места резкого перехода сечения, иногда уходит вверх под углом и рвёт сразу несколько слоёв. Такая трещина возникает из-за внутренних напряжений в остывающей детали, а не из-за слабого сварного шва между линиями. Хотя причины связаны, лечение у них разное.
- Слабое сцепление: деталь ломается ровно по слою при небольшой нагрузке, на изломе видны отдельные «валики».
- Усадка: трещина появляется ещё во время печати или сразу после снятия, деталь иногда отрывается от стола и скручивается.
- Смешанный случай: высокий ABS с рёбрами. Сначала усадка создаёт напряжение, потом слабый шов не выдерживает.
Если ваш случай именно высокий ABS в холодной комнате, параллельно загляните в разбор ABS без трещин и отслоений, там подробнее про бокс и стол.
Почему слои не спекаются: физика остывания
Новая линия пластика должна лечь на предыдущую, пока та ещё достаточно горячая. Тогда поверхности чуть оплавляются, молекулярные цепи перемешиваются на границе, и шов получается почти монолитным. Если нижний слой уже остыл ниже температуры стеклования, он не размягчится, и линии просто склеятся поверхностно.
Отсюда вытекают четыре рычага. Первый: поднять температуру расплава, чтобы тепла хватило оплавить нижний слой. Второй: уменьшить отвод тепла обдувом и сквозняком. Третий: дать линии больше площади контакта, то есть сделать её шире и ниже. Четвёртый: не гнать скорость, чтобы пластик успел прогреться в сопле и прижаться.
Влажность работает отдельно. Вода в катушке при нагреве превращается в пар, линия получается пористой, площадь контакта падает, шов слабеет. Эту причину нельзя вылечить температурой, о ней отдельный раздел ниже.
Полезно помнить и про анизотропию: детали FDM прочны вдоль линий и значительно слабее поперёк. Даже идеально настроенный шов не сравняется по прочности с цельным куском пластика, поэтому ориентацию стоит продумывать заранее.
Температура сопла и скорость
Начните с температуры. Если вы печатаете PLA, документация Prusa называет типичный диапазон 195–220 °C в зависимости от бренда и советует при плохой адгезии слоёв поднимать температуру шагами по 5 °C, пока сцепление не станет нормальным. Тот же принцип работает для других пластиков: шаг маленький, результат проверяется после каждого изменения.
Печатайте температурную башню, а не вслепую меняйте значение. Чтобы не терять время, ломайте верхние секции башни пальцами: по усилию и по виду излома видно, где слои начинают держаться. Лучшая температура для внешнего вида и лучшая для прочности часто различаются на 5–10 °C, и для функциональной детали берут второе.
Скорость и расход пластика
Слишком высокая скорость сокращает время нагрева. Пластик не успевает прогреться, и линия ложится холодной, с недоэкструзией внутри. Снижайте скорость внешних и внутренних периметров, особенно на тонких стенках, где слой остывает быстрее. Если принтер упирается в максимальный расход горячей части, никакая температура не спасёт, это видно по щелчкам экструдера и тонким линиям.
Ещё один простой приём из справки Prusa: увеличить коэффициент потока (в PrusaSlicer он называется «Множитель экструзии») шагами по 5%. Больше пластика даёт плотнее прижатые линии и прочнее шов. Не перебарщивайте: излишек даёт наплывы и ухудшает размеры.
Обдув: сколько для PLA, PETG и ABS
Обдув нужен для чёткости свесов, но он же главный враг шва. Чем сильнее дует вентилятор, тем быстрее остывает нижний слой и тем хуже сцепление. Для функциональных деталей обдув выбирают по принципу «минимум, при котором геометрия ещё приемлема».
- PLA: в справочных таблицах чаще встречаются 50–100%. Для прочной детали снижайте до нижней границы и дальше, если мосты и свесы остаются чистыми.
- PETG: порядка 30–50%, а на толстостенных креплениях можно и меньше.
- ABS и ASA: обдув выключают полностью, включая его разве что на мостах. Prusa в своей документации прямо советует отключить вентиляторы при печати ABS.
Если деталь сложная и вентилятор нужен локально, настройте разные значения для периметров и заполнения, а на первых слоях обдув убирайте. Многие слайсеры умеют увеличивать обдув только на мостах и малых слоях, это компромисс между качеством и прочностью.
Ширина линии и высота слоя
Площадь контакта двух линий определяется тем, насколько широко и низко они ложатся. Линия шире и ниже прижимается к соседней плоским пятном, линия уже и выше касается почти по кромке. Поэтому для прочных деталей увеличивают ширину линии до значения заметно больше диаметра сопла и не берут слишком высокий слой.
Практическое правило, которое выдерживает большинство профилей: высота слоя не больше примерно половины-трёх четвертей диаметра сопла. Для сопла 0,4 мм это 0,16–0,28 мм. При слое, близком к диаметру сопла, линия получается почти круглой и держится на узкой полоске контакта.
Что прочнее: толстый слой или тонкий?
Однозначного ответа в открытых данных нет. В экспериментальной работе по FDM (PMC, 2023) слой 0,1 мм дал лучшую прочность на разрыв, чем 0,2 и 0,3 мм, причём влияние высоты слоя оказалось заметнее, чем влияние времени и температуры отжига. Но это растяжение образцов, а не излом по шву у конкретной скобы. Тонкий слой даёт больше швов и дольше печатается, толстый печатается быстрее, но швов меньше. Проверяйте на своей детали, сравнивая два режима.
Корпус и сквозняк для ABS и ASA
ABS и ASA сильно сжимаются при остывании. Справочные материалы говорят, что ABS сокращается примерно на 1–2%, а это 2–4 мм на детали высотой 200 мм. Когда верх горячий, а низ холодный, разница тянет деталь, и трещина идёт по самому слабому месту, то есть по шву.
Корпус решает две задачи: убирает сквозняк и держит температуру воздуха вокруг детали. Дополнительное преимущество у активных камер с подогревом: в сравнительных таблицах для ABS и ASA указывают нагретую камеру, у производителей закрытых принтеров рабочие значения доходят до 65 °C. Но и обычный ящик на столе, который закрывает печать от открытой форточки, уже даёт заметный эффект.
- Не открывайте дверцу во время печати и не вытаскивайте деталь горячей.
- Не ставьте принтер под кондиционер и рядом с окном.
- ASA чуть менее капризен, но, по документации Prusa, тоже сильно зависит от стабильных условий.
Нужен ли закрытый корпус для PETG?
Обычно нет. По справке Prusa, PETG гораздо лучше подходит для крупных объектов и не так склонен к растрескиванию, как ABS. Корпус полезен только когда в комнате холодно и сквозит. Подробности по настройкам смотрите в статье PETG: настройки, при которых он перестаёт капризничать.
Ориентация детали под нагрузку
Это единственный фактор, который работает независимо от качества настройки. Нагрузка вдоль слоёв проходит по сплошным линиям, нагрузка поперёк нагружает шов. Поэтому скобу, кронштейн или крючок кладут так, чтобы изгибающее или растягивающее усилие шло вдоль линий.
Ориентация детали относительно нагрузки
- Деталь стоит вертикально и тянется вверх: усилие напрямую рвёт швы между слоями.
- Тонкая стойка с изгибом ломается по границе слоя при малой силе.
- Деталь лежит на боку: усилие идёт по длине сплошных линий.
- Крючки и ушки лучше печатать так, чтобы изгиб приходился на плоскость слоя, а не на шов.
Если разворот портит геометрию или требует много поддержек, разделите деталь на две части и соедините болтами или шпильками. Отверстия под крепёж тоже ориентируйте так, чтобы усилие затяжки сжимало слои, а не разводило.
Дополнительно увеличивайте число периметров вместо плотного заполнения: стенки несут основную нагрузку, а заполнение лишь поддерживает их. Для кронштейнов часто достаточно четырёх-пяти периметров и умеренного заполнения.
Влажный пластик
Влажная катушка даёт слабый шов, даже если все остальные настройки идеальны. Признаки: треск и пузырьки у сопла, нити паутины между деталями, матовая шершавая поверхность, пористый излом. Температурой это не лечится, пластик нужно просушить.
В таблицах производителей приведены режимы сушки: PLA около 50–55 °C на 6–8 часов, PETG 60–65 °C на 6–8 часов, нейлон 80–100 °C на 4–6 часов. Это ориентиры: сверяйтесь с надписью на катушке, превышение температуры размягчает PLA прямо на оси. Для нейлона и композитов с углеволокном ещё и во время печати держат влажность в сушилке ниже 15%.
Как выбрать и чем заменить специальную сушилку, разобрано в материале Сушилка для филамента: когда без неё никак и чем заменить. Хранить катушки лучше в закрытых контейнерах с осушителем: потом не придётся лечить причину последствиями.
Отжиг: когда помогает
Отжиг, то есть выдержка детали при повышенной температуре, увеличивает кристалличность и снимает внутренние напряжения. Он может повысить термостойкость, но не всегда укрепляет шов. В обзоре испытаний, на который ссылаются энтузиасты, прочность на изгиб параллельно слоям после отжига падала на 13–32%, а PETG, наоборот, выигрывал заметно сильнее, чем PLA или PLA с углеволокном.
Помогает ли отжиг PLA?
Чаще всего нет, если речь о прочности шва. Для PLA отжиг нужен, когда деталь должна не мякнуть на жаре: при этом она усаживается, и размеры плывут. Для ответственных деталей лучше подобрать другой материал, чем лечить PLA отжигом.
Если всё же пробуете, делайте это на тестовых образцах, не на единственной детали. Фиксируйте размеры до и после, держите деталь в форме из гипса или соли, чтобы она не коробилась, и греться ей давайте медленно, в духовке с точным термометром, а не по ощущениям.
Тест на прочность в домашних условиях
Лаборатория не нужна, нужна повторяемость. Напечатайте две одинаковые простые скобы длиной 80–100 мм и толщиной 4–6 мм. Одну положите на стол, другую поставьте вертикально. Зажмите конец в тисках и нагружайте свободный конец ведром с водой или гирей на одной и той же длине плеча.
- Меняйте один параметр за раз: температуру, обдув или ширину линии.
- Печатайте минимум по три образца на вариант, потому что один может оказаться неудачным.
- Записывайте, при каком грузе деталь сломалась и где прошёл излом.
- Сравнивайте только образцы из одной катушки и из одной сушки.
Хорошим считайте результат, когда вертикальная скоба ломается не по гладкой границе слоя, а с волокнистым «разрывом» и изломом не по одной линии. Если излом по-прежнему ровный, как срез, значит, температуры или влажности всё ещё недостаточно.
Таблица по материалам
Ориентиры по материалам: температура сопла, обдув и условия печати
| Материал | Сопло | Обдув | Корпус | Риск расслоения |
|---|---|---|---|---|
| PLA | 195–220 °C, при слабом шве +5 °C шагами | 50–100% по справочникам, для прочности меньше | Не нужен | Низкий, растёт при холодном сопле |
| PETG | 240–280 °C по сводной таблице | 30–50% | Обычно не нужен | Низкий или умеренный |
| ABS | около 255 °C | 0%, только мосты | Обязателен, лучше с подогревом | Высокий |
| ASA | около 260 °C | 0%, только мосты | Обязателен, лучше с подогревом | Высокий |
Это стартовые значения из документации и справочных таблиц производителей, а не истина для каждой катушки. Итоговое число всегда определяет температурная башня и ваш тест на излом. Подробнее о выборе самого пластика под задачу: Материалы для 3D-печати: какой пластик выбрать в 2026 году.
С чего начать: рекомендации по порядку
Если деталь расслоилась, не меняйте всё сразу. Идите по списку и после каждого шага печатайте тестовую скобу.
- Просушите катушку, если есть хоть один признак влаги.
- Выключите или уменьшите обдув, особенно для ABS и ASA.
- Поднимите температуру сопла шагами по 5 °C и сломайте образец.
- Снизьте скорость и проверьте расход, не упирается ли горячая часть в предел.
- Увеличьте ширину линии и проверьте, что слой не выше примерно трёх четвертей сопла.
- Закройте принтер от сквозняка, для ABS и ASA поставьте корпус.
- Разверните деталь так, чтобы нагрузка шла вдоль слоёв, или разбейте её на части.
Для декоративных вещей хватает первых трёх шагов. Для кронштейнов и креплений, которые держат вес, добавляйте ориентацию и периметры, а для ABS и ASA корпус в списке стоит выше всего остального.
Частые вопросы
Почему деталь расслаивается, если температура в норме?
Чаще виноваты обдув, сквозняк, влажный пластик или слишком высокая скорость, а не только температура. Проверьте их по очереди и просушите катушку, потому что влажность подрывает шов при любой температуре.
Можно ли склеить или починить расслоившуюся деталь?
Сломанную по слою деталь можно склеить цианакрилатом или эпоксидкой, но прочность будет ниже, чем у правильно напечатанной. Для нагруженных частей надёжнее перепечатать с исправленными настройками, а не латать излом.
Влияет ли заполнение на расслоение?
Напрямую нет, расслоение связано со швом между слоями. Но больше периметров и толще стенки несут нагрузку лучше, чем плотное заполнение, поэтому для кронштейнов добавляйте именно стенки.
Почему ABS трескается на высоких деталях?
Нижние слои остывают и сжимаются, а верхние ещё горячие, и эта разница рвёт деталь по слабому шву. Помогает корпус без сквозняков, выключенный обдув и более горячее сопло.
Как проверить прочность без стенда?
Напечатайте две одинаковые скобы, одну лежа и одну стоя, и ломайте их одинаковым грузом на одном плече. Сравнивайте, при какой нагрузке они ломаются и по гладкому ли срезу идёт излом.
Нужно ли менять сопло для лучшего сцепления?
Не обязательно. Но сопло побольше, например 0,6 мм, позволяет печатать более широкую линию и увеличивает площадь контакта. Это стоит пробовать, если настройки уже исчерпаны.
Начните с самой дешёвой проверки: просушите катушку, уберите обдув и сломайте пробную скобу. Если она ломается по гладкому срезу, поднимайте температуру на 5 °C и повторяйте, пока излом не станет другим.