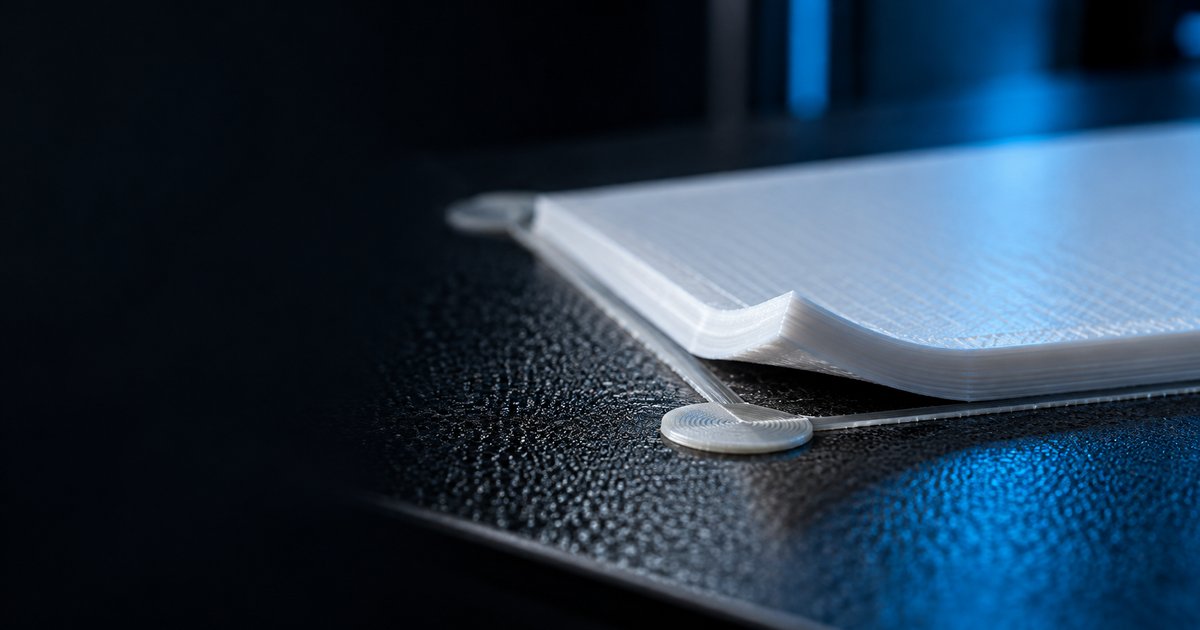
Печать идёт хорошо, первый слой лёг идеально, а через час на середине высоты один угол большой плоской детали приподнимается, сопло начинает цеплять его, и деталь уезжает со стола. Если у вас PLA отрывается от стола именно так, дело не в первом слое: он как раз прилип. Причина в том, что остывающий пластик сжимается, а стол держит низ детали на месте.
Считается, что PLA почти не коробит, и это правда для небольших деталей. Но на пластине от 15 см по длине, на открытом принтере в комнате со сквозняком картина другая. Разберём, откуда берётся напряжение, какие меры работают без закрытого корпуса и в каком порядке их включать, чтобы не менять сразу всё подряд.
Коротко о главном: углы поднимаются не потому, что слабый клей, а потому, что верхние слои стягивают нижние. Нужно уменьшить усадку, увеличить площадь захвата и убрать холодный воздух.
- Почему углы поднимаются? Верхние слои остывают и сжимаются, тянут деталь к центру, а угол имеет самый длинный «рычаг» и меньше всего площади контакта.
- Что сделать первым? Поставить ушки или кайму на углы, стол 60-65 градусов для PLA, на первых слоях снизить обдув детали и закрыть принтер от сквозняка.
- Нужен ли клей? Клей-карандаш на чистой пластине помогает, но он лечит прилипание, а не усадку. Если угол отходит на середине печати, одним клеем вопрос не решить.
- Помогает ли закрытый корпус? Для PLA он не обязателен и даже вреден при перегреве. Достаточно ширмы от сквозняка вокруг принтера.
- Какая кайма лучше? Ушки только на углах экономнее и отрываются чище. Сплошная кайма шириной в 8-10 мм надёжнее на очень длинных гранях.
- Можно ли выпрямить деталь потом? Лёгкий изгиб иногда убирают прогревом феном до размягчения, но точные размеры это не вернёт. Надёжнее не допускать коробления.
Дальше по порядку: механика коробления, отличие от проблемы первого слоя, стол, кайма и ушки (с кнопками в Bambu Studio и OrcaSlicer), обдув, сквозняк, форма модели, дно и заполнение, чек-лист и таблица мер по тяжести проблемы.

Почему коробит даже PLA: усадка и внутреннее напряжение
Любой пластик при остывании уменьшается в размерах. У PLA эта усадка заметно меньше, чем у ABS, поэтому он считается «некоробящимся». Но уменьшение есть всегда, и на большой детали оно складывается: чем длиннее грань, тем больше абсолютное смещение на конце.
Механика такая. Нижние слои прилипли к тёплому столу и держатся на нём. Каждый новый слой ложится горячим, остывает и стягивается. Стягивающая сила накапливается от слоя к слою и в какой-то момент превышает силу сцепления с пластиной. Первым сдаётся то место, где сцепление минимально, а рычаг максимален: угол.
Отсюда два практических вывода. Первый: мера «сильнее приклеить» работает только до определённого предела, поэтому её нужно сочетать с мерами, которые снижают само стягивание: тёплый стол, меньше обдува, отсутствие холодного воздуха. Второй: чем больше площадь основания и чем острее угол, тем выше риск, и это можно исправить в самой модели.
Чем это отличается от проблемы первого слоя
Различить два случая просто по времени. Если пластик не держится уже на первых минутах, комкается на сопле или не ложится ровными линиями, это проблема первого слоя, и её причины подробно разобраны в статье про девять причин, по которым первый слой не прилипает. Там речь о калибровке, чистоте и высоте сопла.
Если первый слой был безупречным, а угол отошёл через 20 минут или несколько часов, значит, сцепление было нормальным, но его победила усадка. Признаки: деталь отходит с углов, под краем виден зазор «в щель», на боковой стенке у самого стола образуется характерный изгиб или трещинки по слоям. Вы лечите уже не прилипание, а напряжение и охлаждение.
Важно, что обе проблемы часто накладываются: слегка недожатый первый слой даёт слабое сцепление, и усадка срабатывает вдвое быстрее. Поэтому сначала убедитесь, что первый слой в порядке, а потом переходите к мерам ниже.
Стол: температура, чистота, покрытие
Температура стола
Для PLA стартовая точка 60-65 градусов для первых слоёв. Выше начнёт «пухнуть» нижний слой и пойдёт слоновья нога, ниже сцепление слабеет. Главное правило: стол греется заранее, 10-15 минут до старта, чтобы пластина и воздух над ней прогрелись равномерно, а не только поверхность.
Чистота и покрытие
Жир с пальцев снижает адгезию сильнее, чем кажется. Протрите пластину изопропиловым спиртом, а раз в несколько недель вымойте тёплой водой с моющим средством. Текстурированная PEI держит PLA лучше гладкой, потому что даёт механическое зацепление, а не только липкость. На гладкой пластине тонкий слой клея-карандаша добавляет запас, но его нужно наносить тонко и смывать, когда набирается слой.
Одна неочевидная деталь: угол отходит не только из-за стягивания, но и из-за локального остывания пластины возле краёв. Края стола всегда прохладнее центра, и именно там сцепление слабее. Это ещё одна причина ставить ушки на углы, а не полагаться на температуру.
Кайма и ушки: размеры и как добавить в слайсере
Кайма (brim) увеличивает площадь контакта с пластиной: вокруг детали на первом слое печатается тонкий ободок, который потом отрывается. Ушки (mouse ears, brim ears) делают то же самое точечно: только у углов появляются плоские круглые «блины». Они экономят пластик и время, не оставляют следов по всему периметру и убираются чище.
Как выбрать размер
Для больших плоских деталей начните с сплошной каймы шириной 6-8 мм или ушек диаметром 10-15 мм на каждом остром углу. Если деталь длинная и тонкая, подниматься может не только угол, но и середина длинной грани: тогда сплошная кайма надёжнее. Небольшой зазор между каймой и деталью (brim-object gap) облегчает отрыв, но уменьшает захват, поэтому для первой попытки оставьте нулевой.
Bambu Studio
- В параметрах процесса найдите блок Brim и в нём тип каймы (Brim type). Для нарисованных ушек поставьте значение «Нарисованная» (Painted).
- На левой панели инструментов выберите «Уши каймы» (Brim ears) и нажмите по углам детали на модели. В панели инструмента задаются диаметр головки уха, максимальный угол и радиус обнаружения для автоматического режима.
- Нажмите нарезку и проверьте на превью первого слоя: ушки должны быть видны на каждом остром углу.
Названия пунктов на русском могут отличаться от версии к версии интерфейса, но логика одна: сначала тип каймы «Painted», затем отдельный инструмент для ушей. Без нужного типа каймы нарисованные уши не появятся при нарезке.
OrcaSlicer
В OrcaSlicer параметры каймы лежат в Параметрах печати, в разделе «Другое» (Others), блок Brim. Там выбирается тип каймы: Auto, Painted («Нарисованная»), Outer, Inner, Outer and Inner, Mouse Ears («Ушки»), No-brim, Leading edge only. Также задаются ширина и зазор между каймой и объектом. Ушки можно получить двумя способами.
- Вручную: выберите тип «Painted» и на вкладке «Подготовка» возьмите инструмент рисования ушек каймы. Щёлкаете по краю детали, ушко появляется.
- Автоматически: выберите тип «Mouse Ears» и задайте «Ear max angle» (максимальный угол, при 0 ушки отключены) и «Ear detection radius» (радиус обнаружения).
Проверка у обоих слайсеров одна: откройте превью, пролистайте до первого слоя и убедитесь, что ушки есть. Если их нет, сверьте тип каймы со способом: «Painted» нужен для нарисованных ушек, «Mouse Ears» для автоматических. Для автоматических ушек также проверьте, что максимальный угол не равен 0.
Обдув первых слоёв
Обдув детали охлаждает пластик быстрее, а быстрое охлаждение усиливает усадку. Для PLA обдув нужен для мостов, свесов и мелких деталей, но на первых слоях и на больших плоских деталях лишний поток воздуха играет против вас: он охлаждает край детали у самого стола.
Практика: на первых 3-5 слоях обдув выключен или минимален. Многие слайсеры дают параметры «Не использовать обдув на первых слоях» и «Полная скорость обдува со слоя». Дальше плавно набирайте скорость, а не включайте сразу на сто процентов. Если на большой плоской детали углы всё равно отходят, попробуйте урезать максимум обдува до 50-70 процентов. Платой будут чуть менее чёткие свесы, но для плоской детали это неважно.
Если у вас есть боковой обдув, который бьёт в одну сторону, коробиться будет именно эта сторона. Это хороший признак для диагностики: отходят углы только с одной стороны, значит, смотрите на потоки воздуха.
Сквозняк, кондиционер, окно: самодельный кожух
Открытый принтер в квартире ловит всё: форточку, вентилятор, кондиционер, открытую дверь. Холодная струя на край детали охлаждает её неравномерно, и деталь выгибается в ту сторону, откуда дует. Закрытый корпус для PLA не нужен: при слишком тёплой камере PLA размягчается в трубке и сопле. Нужна защита от сквозняка, а не термостат.
Самые простые варианты, не требующие инвестиций:
- картонные листы или пенокартон вокруг принтера с трёх сторон, оставляя верх открытым;
- тканевая или плёночная ширма, которая убирает прямой поток от окна и кондиционера;
- перестановка принтера: подальше от форточки и не под струёй кондиционера;
- на время длинной печати выключить кондиционер и закрыть форточку.
Если для ABS закрытая камера обязательна, о чём подробно написано в материале про печать ABS без трещин и отслоений, то для PLA достаточно убрать воздушные потоки. Самодельный кожух заметно сокращает коробление уже на деталях от 15 см.
Модель: скругления углов, рёбра, разрезка
Острый угол концентрирует напряжение. Самая дешёвая мера из всех: скруглить вертикальные рёбра детали, если дизайн это позволяет. Радиус даже 3-5 мм уменьшает концентрацию напряжения на углу, и слой перестаёт «заворачиваться» в одной точке.
Что ещё можно сделать в модели:
- скруглить или срезать острые углы на нижней плоскости, превратив прямоугольник в прямоугольник со скруглёнными краями;
- добавить фаску по нижнему краю: она убирает резкий переход от стола к стенке;
- вместо сплошной плоской плиты сделать рёбра жёсткости: они стягивают деталь изнутри и сопротивляются изгибу;
- поставить деталь на ребро или под небольшим углом, если геометрия позволяет, чтобы длинная грань не лежала на столе целиком.
Если деталь настолько велика, что ни одна мера не убирает отрыв, её стоит разрезать. Как делать разрез, чтобы стыки были прочными и незаметными, описано в статье про печать больших моделей по частям.
Заполнение и толщина дна
Тонкое дно из двух-трёх слоёв при высоком заполнении ведёт себя как мембрана: его легче вытянуть вверх. Чуть большее число слоёв дна и плотный верх делают конструкцию жёстче. Но у этого есть цена: чем больше сплошного пластика, тем больше усадочная сила. Нужен баланс.
Ориентиры для плоской детали:
- слои дна: не меньше 4-5, чтобы получилась жёсткая «плита» вместо листка;
- стенки: 3-4 периметра работают как каркас и держат форму;
- заполнение: 15-25 процентов гироидом или сотами достаточно, а сплошное заполнение только усиливает стягивание;
- скорость на первых слоях умеренная: так слои лучше спекаются между собой.
Общие настройки процесса Bambu Studio, от которых зависят и эти параметры, описаны в разборе настроек, которые реально влияют на результат.
Чек-лист перед большой печатью
Порядок подготовки к печати большой плоской детали из PLA
- Пластинапротереть спиртом, при гладкой пластине тонко нанести клей-карандаш
- Прогревстол 60-65 градусов, подождать 10-15 минут до старта
- Сквознякзакрыть форточку, убрать поток кондиционера, поставить ширму
- Кайматип «Painted» и ушки на углах либо сплошная кайма 6-8 мм
- Обдуввыключен на первых 3-5 слоях, дальше нарастает плавно
- Первые полчасане отходить от принтера, проверить, что углы лежат ровно
Контроль в первые полчаса особенно важен: если за это время ни один угол не отошёл, вероятность отрыва на середине резко падает, а если уголок уже виден приподнятым, останавливайте печать сразу, не ждите, пока сопло задевает деталь.
Таблица мер по степени коробления
Какие меры включать в зависимости от того, насколько отходят углы
| Степень | Как выглядит | Что делать |
|---|---|---|
| Лёгкая | Угол чуть приподнят, зазор меньше толщины слоя, деталь печатается до конца | Протереть пластину, прогреть стол заранее, убрать сквозняк |
| Средняя | Угол отходит заметно, сопло иногда задевает его | Ушки на углах, обдув выкл. на первых слоях, стол 60-65 градусов, ширма |
| Сильная | Отрыв по длинной грани, деталь выгибается дугой | Сплошная кайма 8-10 мм, скругления в модели, ниже заполнение, больше слоёв дна |
| Критическая | Деталь уезжает со стола, повторяется после всех мер | Разрезать модель на части, повернуть деталь, добавить рёбра жёсткости |
Двигайтесь сверху вниз и добавляйте по одной мере: так вы поймёте, что именно сработало, и не будете печатать с каймой, ушками и клеем там, где хватало прогрева.
Кому что: итог и с чего начать
Если вы печатаете на открытом принтере в квартире, первые два шага почти бесплатны: ширма от сквозняка и выключенный обдув на первых слоях. Если этого мало, добавляйте ушки на углы: это самая дешёвая и точечная мера. Сплошную кайму оставьте для длинных тонких деталей. А если геометрия позволяет, скруглите углы в модели, ведь это единственная мера, которая убирает причину, а не гасит последствия.
Закрытый корпус нужен ABS и подобным материалам, а для PLA лучше потратить время на защиту от потоков воздуха и на хорошо подготовленный стол.
Частые вопросы
Нужен ли клей для PLA?
На текстурированной PEI обычно нет, на гладкой пластине тонкий слой клея-карандаша добавляет запас сцепления. Клей не заменяет борьбу с усадкой, поэтому на больших деталях его нужно сочетать с ушками и защитой от сквозняка.
Помогает ли закрытый корпус для PLA?
Защита от сквозняков помогает, а плотно закрытая тёплая камера для PLA не нужна: он может размягчаться раньше времени и забивать подачу. Хватает ширмы с трёх сторон при открытом верхе.
Какая кайма лучше: сплошная или ушки?
Ушки на углах быстрее печатаются, экономят пластик и легче убираются. Сплошная кайма нужна, когда отходит не только угол, но и середина длинной грани.
Почему углы поднимаются на середине печати?
За это время накопилось стягивание от десятков остывших слоёв, и оно победило сцепление с пластиной. Первый слой при этом мог быть идеальным, поэтому ищите причину в охлаждении, сквозняке и форме модели.
Можно ли выпрямить деталь после печати?
Небольшой изгиб иногда исправляют осторожным прогревом феном до мягкости и прижимом на ровной поверхности, пока пластик не остынет. Точные размеры и посадочные места при этом не гарантируются, поэтому для ответственных деталей лучше перепечатать.
Какая температура стола нужна для PLA без отрыва?
Для большинства PLA разумная стартовая точка составляет 60-65 градусов на первых слоях. Если углы отходят, добавьте ушки и уберите сквозняк, а не поднимайте температуру выше: перегретый нижний слой даст слоновью ногу.
Совет напоследок: меняйте за одну печать только один параметр и подписывайте результат на готовой детали маркером, так за пару пробных деталей вы получите свой профиль.