Профили Bambu Studio настроены лучше, чем у большинства слайсеров, и именно поэтому их редко трогают. Проблема в том, что профиль по умолчанию рассчитан на средний случай, а конкретная деталь почти никогда не средняя.
Ниже настройки, которые действительно меняют результат, и отдельно те, которые крутят чаще всего и зря. Порядок такой: сначала то, что влияет на прочность и вид, потом то, что влияет на время.

Что менять в первую очередь
Три параметра дают больше, чем все остальные вместе взятые.
Толщина слоя. Определяет и качество, и время примерно линейно. Ноль два это универсальный компромисс, 0,12 для мелких деталей и видимых поверхностей, 0,28 для черновых и крупных объектов.
Правило, которое экономит время: слой не больше 75% диаметра сопла. Для стандартного сопла 0,4 это максимум 0,3, дальше слои перестают надёжно склеиваться.
Число стенок. Именно стенки, а не заполнение, отвечают за прочность детали. Две стенки это минимум, три для функциональных деталей, четыре и больше для нагруженных.
Частая ошибка: поднимать заполнение до 50% вместо добавления стенки. Это дольше и даёт меньше прочности на изгиб.
Заполнение. 15% подходит почти для всего. Ниже десяти верхние слои начинают проваливаться, выше тридцати выигрыш в прочности почти незаметен, а время растёт.
Тип заполнения важнее плотности. Gyroid даёт равномерную прочность во всех направлениях и печатается без резких движений, Grid быстрее, но слабее на кручение.
Скорость: где она берётся и чем оплачивается
Bambu Studio показывает скорость отдельно для разных элементов, и это правильный подход: наружная стенка и заполнение это разные задачи.
Наружная стенка. Единственная скорость, которую видно на готовой детали. Снижение здесь заметно улучшает вид и почти не влияет на общее время, потому что стенка это малая доля от всего пути.
Заполнение. Здесь можно разгоняться: его не видно. Ограничение только в том, чтобы экструдер успевал подавать пластик.
Ускорение. Влияет на время сильнее, чем сама скорость, особенно на мелких деталях, где принтер физически не успевает разогнаться. Снижение ускорения для наружной стенки убирает рябь на плоских поверхностях.
Практический вывод: гнаться за общей скоростью бессмысленно. Ускоряйте заполнение и внутренние стенки, а наружную оставьте медленной.
Настройки, которые решают судьбу первого слоя
Больше половины неудачных печатей начинается с первого слоя, и большая часть параметров тут в слайсере, а не в железе.
Высота первого слоя. Обычно чуть больше остальных, около 0,25. Это даёт запас на неровности стола.
Скорость первого слоя. Медленно, порядка от 20 до 30 мм в секунду. Пластик должен успеть прилипнуть.
Обдув на первом слое. Выключен почти всегда. Обдув мешает адгезии, и для PLA это единственный слой, где он не нужен.
Расширение первого слоя. Небольшое положительное значение прижимает линии друг к другу и убирает щели между ними.
Если первый слой не держится при любых настройках, дело не в слайсере, и разбираться нужно с механикой, для этого есть отдельный разбор калибровки FDM-принтера.
Шов и как его спрятать
Шов это место, где принтер начинает и заканчивает контур слоя. Он есть всегда, вопрос только в том, где именно.
Aligned ставит швы в одну вертикальную линию. Выглядит как аккуратная полоса, и на технических деталях это лучший вариант.
Random разбрасывает швы. Полосы нет, но появляется мелкая рябь по всей поверхности.
Nearest ставит шов в ближайшую точку, что быстрее всего, но выглядит хуже всех.
Для фигурок и видимых моделей есть приём получше: указать зону шва вручную, спрятав его на заднюю сторону. В Bambu Studio это делается кистью прямо на модели.
Температуры и обдув по материалам
Профили материалов в Bambu Studio точные, но два параметра стоит проверять под свою катушку.
Температура сопла. Разброс между катушками одного и того же пластика от разных производителей достигает 15 градусов. Если видите слабое склеивание слоёв, поднимите на 5 градусов, если видите паутину и наплывы, опустите.
Обдув. Для PLA почти всегда на максимум после первого слоя. Для PETG наоборот умеренный, потому что сильный обдув ухудшает межслойное сцепление. Для ABS минимальный или нулевой, иначе деталь потрескается.
Быстрый способ подобрать температуру под конкретную катушку это температурная башня. Занимает полчаса и снимает вопрос на всю катушку.
Поддержки: только необходимое
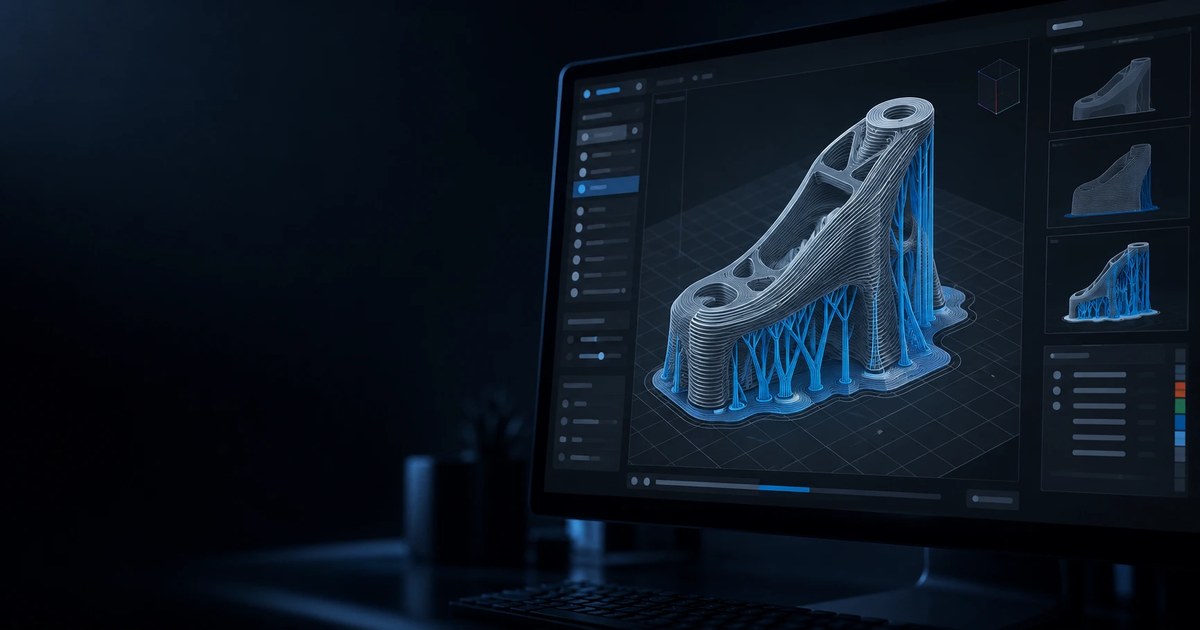
В Bambu Studio есть режимы обычных и ветвистых поддержек, а также гибридный. Гибридный чаще всего оптимален: он ставит ветви там, где они выигрывают, и обычную решётку под плоскими нависаниями.
Ключевой параметр это порог угла, при котором поддержка вообще появляется. По умолчанию он рассчитан на осторожность, и часть поддержек лишняя. Большинство современных принтеров печатают нависание до 60 градусов без опоры вовсе.
Второй по важности параметр это зазор по высоте между поддержкой и деталью. Подробный разбор того, как это влияет на снятие и на расход, есть в материале про органические и обычные поддержки.

Что крутят зря
Ретракт. На принтерах с прямым приводом заводские значения почти всегда верны. Увеличение ретракта против соплей чаще приводит к пропускам подачи, чем к решению проблемы. Сопли лечатся температурой.
Заполнение выше 30%. Разница в прочности мала, время растёт заметно. Прочность добавляют стенками.
Множитель потока. Трогать имеет смысл только после того, как измерена реальная толщина стенки штангенциркулем. Правка на глаз портит размеры.
Общая скорость печати. Поднимать её целиком бессмысленно: принтер и так ограничен ускорением и подачей. Ускоряйте выборочно.
Несколько объектов на столе
Печать нескольких деталей за раз экономит время, но добавляет два риска, о которых обычно вспоминают уже после неудачи.
Порядок печати. По умолчанию слайсер печатает все объекты послойно. Если одна деталь отвалится, она поедет по столу и снесёт остальные. Режим последовательной печати по одному объекту решает это, но требует, чтобы портал не задевал уже напечатанное.
Время остывания слоя. При печати одной мелкой детали слой не успевает остыть, и пластик плывёт. Несколько деталей на столе решают проблему сами собой: пока голова печатает соседнюю, слой остывает.
Отсюда практическое правило: мелкие детали ставьте по несколько штук, крупные по одной. Если печатаете одну мелкую деталь, добавьте рядом башенку остывания или ограничьте минимальное время слоя в настройках.
Расположение относительно обдува. На принтерах с односторонним обдувом детали в дальнем углу охлаждаются хуже. Для ответственных деталей это заметно, ставьте их ближе к центру.
Что смотреть в превью до печати
Просмотр нарезки занимает минуту и ловит большую часть проблем до того, как потрачен пластик.
Первый слой целиком. Проверьте, что контур замкнут и нет одиночных линий, висящих отдельно. Одиночные линии почти всегда отклеятся.
Переходы между слоями по высоте. Прокрутите модель по слоям и найдите места, где площадь резко уменьшается. Там чаще всего происходит отрыв.
Раскраска по типу пути. Включите отображение по типам и посмотрите, где идёт наружная стенка, а где заполнение. Если наружная стенка окрашена как внутренняя, значит слайсер не распознал поверхность, и вид будет хуже ожидаемого.
Время и расход. Сравните с ожиданием. Расход, вдвое превышающий прикидку, обычно означает лишние поддержки или заполнение выше нужного.
Профили под задачу
Три набора, которые закрывают большинство случаев. Сохраните их как свои профили, чтобы не настраивать каждый раз.
Черновой. Слой 0,28, две стенки, заполнение 10%, скорость по умолчанию. Для проверки формы и посадки деталей.
Обычный. Слой 0,2, три стенки, заполнение 15%, наружная стенка замедлена. Универсальный вариант.
Качественный. Слой 0,12, четыре стенки, заполнение 20%, наружная стенка и ускорение снижены, шов задан вручную. Для видимых моделей и подарков.
Разница по времени между черновым и качественным примерно трёхкратная, поэтому выбирать профиль осмысленно окупается сразу.
Частые вопросы
Стоит ли использовать профили из интернета?
Как основу да, как готовое решение нет. Профиль подогнан под конкретный принтер, катушку и условия. Берите из него идеи, а проверяйте на своей машине.
Почему одна и та же настройка даёт разный результат?
Чаще всего из-за влажности пластика и разброса между катушками. Прежде чем менять настройки, проверьте, не отсырел ли филамент: влажный пластик даёт треск при печати и шершавую поверхность.
Нужно ли менять настройки под каждую модель?
Нет. Достаточно трёх сохранённых профилей и выбора между ними. Точечно правят только шов и поддержки, и то не всегда.
Как понять, что стенок мало?
Деталь ломается по слоям при небольшом усилии, а на изломе видно, что стенка тонкая, а внутри пустота. Добавьте стенку, а не заполнение.
Влияет ли порядок печати стенок?
Да. Печать наружной стенки первой даёт более точные размеры, печать её последней даёт лучший вид. По умолчанию обычно выбран компромисс, и менять его стоит осознанно под конкретную задачу.
Не крутите всё сразу. Возьмите один профиль, измените один параметр и напечатайте тестовый кубик. Скучно, зато через неделю у вас будет свой профиль, а не чужие советы.