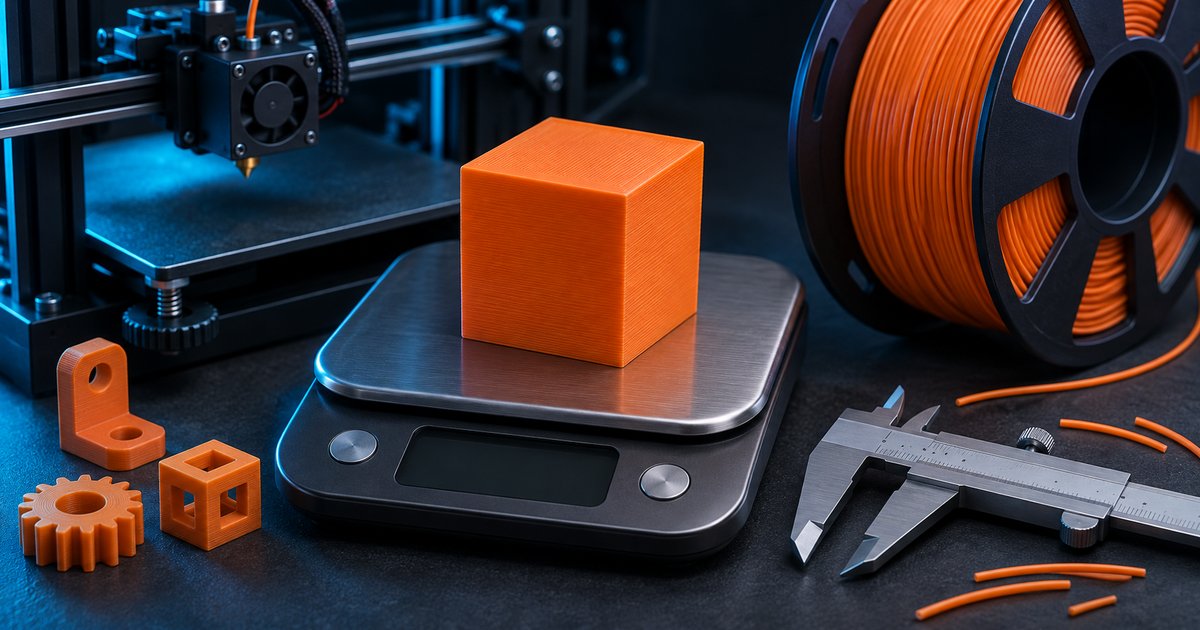
Расход пластика в 3D-печати считают по одной простой логике: сколько кубических сантиметров материала реально ляжет в деталь и сколько весит каждый из них. Сложность в том, что напечатанная деталь почти никогда не сплошная. Снаружи у неё тонкая оболочка из стенок и крышек, внутри редкая сетка заполнения и воздух, а вокруг ещё кайма, поддержки и отходы смены цвета. Поэтому объём модели, умноженный на плотность, обычно в разы больше настоящего веса.
Знать граммы заранее полезно в двух ситуациях: когда на катушке осталось немного и непонятно, хватит ли на ночную печать, и когда деталь печатается на продажу и нужно понимать цену материала. Ниже формула, которую можно посчитать на бумаге, с проверкой на живом примере.
Коротко о главном:
- Как посчитать вес детали. Сложите объём оболочки (стенки, верхние и нижние слои) и долю внутреннего объёма по проценту заполнения, затем умножьте на плотность: у PLA около 1,24 г/см³, у PETG около 1,27 г/см³.
- Сколько метров в катушке 1 кг. Для прутка 1,75 мм: PLA примерно 330-335 м, PETG около 327 м, ABS около 396 м. Для 2,85 мм метров примерно в 2,6 раза меньше: около 126 м PLA.
- Сколько весит куб 50 мм. Сплошной из PLA около 155 г, а с двумя периметрами, четырьмя слоями крышек и заполнением 15% около 36-37 г, то есть примерно 12 м прутка.
- Почему слайсер ошибается. Он умножает выдавленный объём на плотность из профиля пластика. Неверная плотность, коэффициент потока и реальный диаметр прутка сдвигают цифру на несколько процентов.
- Хватит ли остатка. Взвесьте катушку, вычтите вес пустой (пластиковая Bambu Lab около 250 г, у Prusament около 193 г) и сравните с оценкой слайсера плюс запас на кайму и продувку.
- Что съедает лишнее. Поддержки, кайма, юбка, башня очистки и продувка при смене цвета в AMS: на многоцветной печати отходы бывают сопоставимы с весом самой детали.
Дальше по порядку: таблица плотностей, расчёт метров прутка, формула и пример на кубе, влияние процента заполнения, невидимый расход, поправочный коэффициент по весам, остаток на катушке, смола и перевод граммов в рубли.

Почему вес детали не равен объёму модели, умноженному на плотность
Если открыть STL и умножить его объём на плотность пластика, получится вес сплошного бруска. Такой результат верен только для печати со 100% заполнением, и даже тогда он немного расходится с реальностью из-за коэффициента потока. В обычной печати слайсер строит деталь из трёх частей.
- Стенки (периметры). Несколько линий по контуру каждого слоя. Их толщина равна числу периметров, умноженному на ширину линии.
- Верхние и нижние слои. Сплошные крышки сверху и снизу, толщина равна числу слоёв, умноженному на высоту слоя.
- Заполнение. Решётка внутри, которая занимает заданную долю оставшегося внутреннего объёма.
У крупной детали оболочка тонкая относительно объёма, и масса определяется в основном заполнением. У мелкой и тонкостенной всё наоборот: стенки и крышки занимают почти весь объём, и процент заполнения на вес почти не влияет. Поэтому две модели одинакового объёма могут отличаться по расходу в два раза.
Объём и габариты модели удобно узнать без слайсера: просмотр 3D-моделей онлайн открывает STL, OBJ, GLB, glTF одним файлом, 3MF и PLY, показывает размеры в миллиметрах, объём, площадь, число треугольников и вес сплошной детали по плотности выбранного материала. Если сетка не замкнута, инструмент предупредит: объём такой модели считать нельзя. Файл при этом не покидает браузер. Вес сплошной детали из этого расчёта и есть верхняя граница: больше пластика деталь не возьмёт, если не считать поддержек.
Плотность пластиков: таблица по паспортам производителей
Плотность берите из технического паспорта (TDS) конкретного производителя, а не из общих таблиц. У одного и того же типа пластика она плавает в пределах нескольких сотых: на массу детали это влияет на 1-3%, но на подсчёт метров в катушке заметнее. Наполненные пластики (с углеволокном, стеклом, металлом, вспенивающиеся) отличаются от базовых сильнее, их плотность всегда смотрите отдельно.
Плотность пластиков по паспортам и метры прутка в катушке 1 кг при диаметре 1,75 мм
| Пластик | Плотность, г/см³ | Метров в 1 кг, 1,75 мм | Чей паспорт |
|---|---|---|---|
| PLA | 1,24; в профиле Bambu Studio 1,26 | 330-335 | Prusament PLA, Bambu PLA Basic |
| PETG | 1,27-1,28 | 325-327 | Prusament PETG, Bambu PETG HF |
| ABS | 1,05 | 396 | Bambu ABS |
| ASA | 1,05-1,07 | 389-396 | Bambu ASA, eSUN ASA+ |
| TPU 95A | 1,20-1,22 | 341-346 | Bambu TPU 95A, TPU 95A HF |
| PA (PA6-CF) | 1,09 | 381 | Bambu PA6-CF |
| PC | 1,22 | 341 | Prusament PC Blend |
Метры посчитаны по формуле из следующего раздела для номинального диаметра. Видно главное: ABS и ASA легче PLA примерно на 15%, поэтому килограммовая катушка ABS длиннее примерно на 60 метров. Если вы переходите с PLA на ABS, та же деталь выйдет легче, а метров уйдёт столько же. Как выбирать сам материал по свойствам, разобрано в обзоре какой пластик выбрать для задачи, здесь нас интересуют только граммы.
Сколько метров в катушке 1 кг: формула длины и массы прутка
Пруток это цилиндр. Его масса равна площади сечения, умноженной на длину и на плотность:
m = π × (d/2)² × L × ρ
Удобнее всего считать в сантиметрах, тогда плотность подставляется в г/см³ напрямую. Для прутка 1,75 мм радиус 0,0875 см, площадь сечения около 0,02405 см², и один метр прутка (100 см) занимает около 2,405 см³. Для 2,85 мм радиус 0,1425 см, сечение около 0,0638 см², метр прутка около 6,38 см³.
- Метр PLA 1,75 мм весит 2,405 × 1,24, около 2,98 г. В килограмме: 1000 / 2,98, около 335 м. С плотностью 1,26 получится около 330 м.
- Метр PETG 1,75 мм весит около 3,05 г, в килограмме около 327 м.
- Метр ABS 1,75 мм весит около 2,53 г, в килограмме около 396 м.
- Метр PLA 2,85 мм весит около 7,91 г, в килограмме около 126 м; PETG 2,85 мм около 123 м.
Обратная задача тоже решается этой формулой: если слайсер показал длину прутка в метрах, умножьте её на вес метра и получите граммы. Помните, что диаметр в формуле стоит в квадрате: пруток 1,73 мм вместо 1,75 мм даёт сечение меньше примерно на 2,3%, и столько же «потеряется» в расчёте.
Формула массы детали: оболочка плюс доля заполнения
Для детали формула собирается из частей, о которых шла речь выше:
m = (Vоболочки + Vвнутр × kзаполн) × ρ + mподдержек и отходов
Здесь Vвнутр это объём, который остаётся внутри после вычета стенок и крышек, а kзаполн это процент заполнения в долях (15% это 0,15). Для простой формы вроде коробки внутренний объём считается по габаритам, уменьшенным на толщину оболочки с каждой стороны. Для сложной формы есть приближение: объём оболочки примерно равен площади поверхности модели, умноженной на толщину стенки. Площадь показывает тот же онлайн-просмотрщик моделей, а стенка равна числу периметров, умноженному на ширину линии.
Расчёт массы детали по шагам
- Габарит и объём моделиберём размеры и объём из STL или 3MF, проверяем, что сетка замкнута
- Объём оболочкистенки: число периметров × ширина линии; крышки: число слоёв × высота слоя; для сложной формы площадь поверхности × толщина
- Внутренний объём × процент заполненияиз объёма модели вычитаем оболочку, остаток умножаем на долю заполнения
- Сумма × плотностьскладываем оболочку и заполнение в см³ и умножаем на плотность из паспорта пластика
- Плюс поддержки и продувкадобавляем кайму, поддержки, башню очистки и отходы смены цвета
- Граммы и метрыграммы делим на вес метра прутка и получаем длину, сверяем с остатком катушки
Формула даёт оценку, а не точное число. Слайсер ещё перекрывает линии заполнения со стенками, по-разному строит разные узоры заполнения и добавляет промежуточные слои под крышками. Для решения «хватит или нет» точности хватает, а для точной цифры есть слайсер и весы.
Пример расчёта: куб 50 мм с заполнением 15%
Возьмём куб со стороной 50 мм из PLA плотностью 1,24 г/см³. Настройки: 2 периметра шириной 0,45 мм, по 4 верхних и нижних слоя высотой 0,2 мм, заполнение 15%.
- Объём куба. 50 × 50 × 50 = 125 000 мм³, то есть 125 см³. Сплошной куб весил бы 125 × 1,24 = 155 г.
- Толщина оболочки. Стенка: 2 × 0,45 = 0,9 мм с каждой стороны. Крышка: 4 × 0,2 = 0,8 мм сверху и столько же снизу.
- Внутренний объём. По ширине и глубине 50 − 1,8 = 48,2 мм, по высоте 50 − 1,6 = 48,4 мм. Объём: 48,2 × 48,2 × 48,4, около 112 445 мм³, или 112,4 см³.
- Объём оболочки. 125 − 112,4 = 12,6 см³.
- Заполнение. 112,4 × 0,15, около 16,9 см³.
- Пластик всего. 12,6 + 16,9 = 29,4 см³.
- Масса. 29,4 × 1,24, около 36,5 г.
- Длина прутка 1,75 мм. 29,4 / 2,405, около 12,2 м.
Итог: вместо 155 г «по объёму» деталь берёт около 36-37 г, меньше четверти. Слайсер на таком кубе покажет цифру того же порядка; если расхождение больше 15-20%, проверьте, не стоит ли в профиле другая плотность и не включены ли лишние стенки или кайма.
Расход пластика на заполнение: 10, 20, 40 и 100%
На том же кубе хорошо видно, как процент заполнения меняет массу. Оболочка остаётся 12,6 см³, меняется только внутренняя часть.
| Заполнение | Пластик, см³ | Масса PLA, г | Пруток 1,75 мм, м |
|---|---|---|---|
| 10% | 23,8 | 29,5 | 9,9 |
| 15% | 29,4 | 36,5 | 12,2 |
| 20% | 35,1 | 43,5 | 14,6 |
| 40% | 57,5 | 71,3 | 23,9 |
| 100% | 125 | 155 | 52,0 |
Каждые 10% заполнения добавляют этому кубу около 14 г. Переход с 20% на 40% почти удваивает массу, а прочность растёт заметно медленнее: обычно выгоднее добавить периметр, чем поднимать заполнение. На мелких деталях картина другая: у куба 20 мм оболочка займёт большую часть объёма, и разница между 10% и 40% будет всего несколько граммов.
Невидимый расход: поддержки, кайма, башня и продувка AMS
Деталь на столе это ещё не весь израсходованный пластик. Остальное уходит в мусорное ведро, и именно оно обычно ломает расчёт «впритык».
- Поддержки. На модели с нависаниями они могут весить как треть детали и больше. Древовидные поддержки обычно экономнее сплошных: разница по материалу и времени разобрана в сравнении органических и обычных поддержек.
- Кайма и юбка. Кайма в несколько миллиметров по периметру крупной детали весит граммы, юбка почти ничего, но обе входят в расход.
- Башня очистки (prime tower). При многоцветной печати печатается на каждом слое, растёт вместе с деталью.
- Продувка при смене цвета. В AMS при каждой смене пластика старый материал выдавливается из сопла. Объём продувки задаётся таблицей Flushing volumes в Bambu Studio, и на детали с сотнями смен цвета отходы легко догоняют вес самой модели.
Слайсеры учитывают всё это в итоговой цифре, если поддержки и башня реально включены в нарезке. Ручная формула их не видит, поэтому к ней добавляйте отходы отдельно. Как уменьшить продувку настройками и группировкой цветов, описано в разборе печати в несколько цветов с AMS.
Почему слайсер показывает неправильный вес
Bambu Studio, OrcaSlicer и PrusaSlicer считают одинаково: суммируют объём выдавленного прутка и умножают на плотность из профиля пластика. Значит, ошибка приходит из трёх мест.
Плотность в профиле пластика
Если вы печатаете пластиком другого бренда на чужом профиле, в профиле остаётся чужая плотность. Особенно опасны специальные пластики: вспенивающийся PLA вроде Prusament PLA Lightweight даёт детали в разы легче обычных, и с плотностью обычного PLA слайсер сильно завысит граммы. Плотность правится в настройках пластика, в OrcaSlicer там же задаётся цена за килограмм.
Коэффициент потока
Flow ratio масштабирует выдавленный объём. В Bambu Studio начиная с версии 2.2.0 есть два коэффициента: в профиле пластика и коэффициент объекта в настройках процесса, и они перемножаются. Значение 0,98 в профиле и 1,05 у объекта дают итоговые 1,029. Если вы подняли поток для одной детали и забыли, вес на всех следующих выйдет выше.
Фактический диаметр прутка
Слайсер считает по диаметру из профиля, обычно ровно 1,75 мм. Реальный пруток бывает тоньше или толще в пределах допуска производителя. Поскольку диаметр входит в квадрате, отклонение в сотые доли миллиметра превращается в проценты по массе. Влажный пруток тоже ведёт себя хуже, о признаках и сушке есть отдельный материал про сушилку для филамента.
Поправочный коэффициент: весы против слайсера
Самый надёжный способ сделать оценки слайсера точными: один раз сравнить их с весами для каждого пластика, которым вы печатаете регулярно.
- Напечатайте деталь среднего размера без поддержек и каймы, например тот же куб.
- Запишите вес, который показал слайсер после нарезки.
- Взвесьте деталь на кухонных весах с шагом 1 г или ювелирных с шагом 0,1 г.
- Посчитайте коэффициент: K = вес на весах / вес из слайсера.
- Если K отличается от единицы больше чем на 3-5%, исправьте плотность в профиле: новая плотность = старая × K.
Для иллюстрации: если слайсер обещал 40 г, а весы показали 42 г, K = 1,05, и плотность 1,24 в профиле надо заменить на 1,30. Это не значит, что пластик стал тяжелее: коэффициент собирает в одну цифру и поток, и диаметр, и плотность. Он верен для связки «этот пластик, этот принтер, эти настройки». Сменили сопло, бренд или поток, перепроверьте.
Признак, что всё в порядке: две разные детали после правки дают расхождение со слайсером в пределах 2-3%. Если одна сходится, а другая нет, причина не в плотности, а в отходах, которые не попали на весы, например в обрезанных поддержках.
Хватит ли остатка на катушке: вес пустой катушки и перевод в метры
Наклейка «1 кг» указывает массу пластика нетто. Чтобы узнать остаток, взвесьте катушку целиком и вычтите вес пустой катушки.
- Многоразовая пластиковая катушка Bambu Lab весит около 250 г.
- Пустая катушка Prusament по замерам пользователей около 193 г.
- Картонные катушки легче пластиковых, но вес у разных брендов разный, у картонной катушки Bambu Lab из-под PPA-CF пользователи намерили около 196 г.
Лучший способ не гадать: взвесить первую пустую катушку каждого бренда и записать вес маркером на её боку. Дальше остаток считается так: вес катушки на весах минус вес пустой равно граммам пластика. Разделите граммы на вес метра (для PLA 1,75 мм около 2,98 г) и получите метры. Например, 170 г PLA это около 57 м прутка.
Сравнивайте остаток с итоговой цифрой слайсера, где уже учтены поддержки и башня, и держите запас 10-15% на кайму, пробную линию и неточность оценки. Если остатка впритык, печатайте с датчиком окончания прутка или запланируйте смену катушки на паузе по высоте слоя.
Фотополимер: расход смолы в миллилитрах и граммах
Для смоляных принтеров логика проще: заполнения нет, деталь либо сплошная, либо полая с отверстиями для слива. Слайсер для смолы показывает расход в миллилитрах, и это объём модели вместе с поддержками и рафтом. Чтобы перевести миллилитры в граммы, умножьте их на плотность смолы из её паспорта: она обычно выше плотности воды, поэтому литровая бутылка весит больше килограмма. Полость с толщиной стенки 2-3 мм уменьшает расход на крупных фигурках в разы, но требует отверстий, иначе смола останется внутри. Подробный разбор расхода смолы со своими особенностями выйдет отдельной статьёй.
От граммов к рублям: цена грамма пластика
Когда граммы известны, цена материала считается в одну строку: цена катушки делится на массу пластика нетто. Для килограммовой катушки каждые 1 000 рублей её цены дают 1 рубль за грамм, для катушки 750 г грамм обойдётся на треть дороже при той же цене. Цену берите из чека или из магазина на дату покупки: она меняется и отличается между продавцами.
Стоимость детали по материалу равна граммам с учётом поддержек и продувки, умноженным на цену грамма. Это только одна часть цены изделия. Электричество, износ принтера, брак и работа считаются отдельно, полный расчёт есть в статье о том, сколько стоит 3D-печать детали.
С чего начать: короткий порядок для разных задач
- Новичок с первым принтером. Доверяйте цифре слайсера, но один раз сверьте её с весами на кубе. Если вы только выбираете аппарат, посмотрите принтеры до 30 000 рублей: у всех них слайсер показывает вес и длину прутка.
- Печать «на остаток». Взвесьте катушку, вычтите пустую, сравните с итогом слайсера плюс 10-15%.
- Печать на продажу. Заведите поправочный коэффициент для каждого пластика и цену грамма по последнему чеку, тогда расчёт материала для любой детали займёт минуту.
- Многоцветная печать. Смотрите на итоговую цифру слайсера с продувкой, а не на вес модели: отходы здесь главная статья расхода.
- PETG. Плотность выше, чем у PLA, и та же деталь выйдет тяжелее на 2-3%. Чтобы печать не уходила в брак и не съедала пластик повторами, пригодятся рабочие настройки PETG.
Частые вопросы
Сколько метров пластика в катушке 1 кг?
Для прутка 1,75 мм в килограмме PLA около 330-335 м, PETG около 325-327 м, ABS и ASA около 390-396 м. Разница из-за плотности: чем легче пластик, тем длиннее пруток той же массы. Для 2,85 мм длина примерно в 2,6 раза меньше.
Как посчитать вес детали до печати без слайсера?
Посчитайте объём оболочки по числу периметров и слоёв крышек, прибавьте внутренний объём, умноженный на процент заполнения, и умножьте сумму на плотность пластика. Для простых форм это делается по габаритам, для сложных объём оболочки приближённо равен площади поверхности, умноженной на толщину стенки. Поддержки и кайму добавьте сверху.
Сколько пластика уходит на заполнение 20%?
Ровно столько, сколько составляет пятая часть внутреннего объёма детали, умноженная на плотность. У куба 50 мм из PLA это около 28 г заполнения, а вместе с оболочкой деталь весит около 43,5 г. На мелких деталях доля заполнения в общей массе намного меньше.
Почему вес на весах не совпадает со слайсером?
Слайсер умножает объём на плотность из профиля, а реальная масса зависит ещё от коэффициента потока и фактического диаметра прутка. Если профиль от другого бренда или пластик специальный, расхождение растёт. Один раз взвесьте деталь, посчитайте поправку и исправьте плотность в профиле.
Сколько весит пустая катушка от филамента?
Зависит от бренда и материала катушки: многоразовая пластиковая Bambu Lab около 250 г, катушка Prusament около 193 г, картонные обычно легче пластиковых. Надёжнее всего взвесить пустую катушку своего бренда и записать вес на ней.
Какая плотность у PLA и PETG?
По паспортам производителей PLA около 1,24 г/см³ (в профиле Bambu Studio встречается 1,26), PETG 1,27-1,28 г/см³. У пластиков с наполнителями и у вспенивающихся марок плотность другая, её нужно брать из паспорта конкретного прутка.
Практичный совет напоследок: подпишите маркером на каждой пустой катушке её вес и поставьте у принтера кухонные весы. Через неделю вопрос «хватит ли пластика» будет решаться за десять секунд.