Заполнение 3D печать съедает заметную часть времени и пластика, а большинство владельцев принтеров годами оставляют то, что слайсер предложил по умолчанию. Между тем рисунок и процент заполнения стоит выбирать под деталь: для статуэтки и для кронштейна они должны быть разными, и разница в часах печати вполне ощутима.
Ниже разбираем рисунки заполнения, которые есть в современных слайсерах (Bambu Studio, OrcaSlicer, PrusaSlicer, Cura), и привязываем их к конкретным задачам, а не к абстрактной «прочности».
Коротко о главном:
- Какое заполнение выбрать для 3D-печати? Для декора хватает 10-15% «молнии» или адаптивных кубов, для функциональных деталей 15-25% гироида, а прочность больше растёт от стенок, чем от процента заполнения.
- Какое заполнение самое быстрое? Молния: в вики OrcaSlicer у неё самые низкие оценки по времени и расходу материала среди всех рисунков. Цена скорости: слабая прочность и подпорка только верхним слоям.
- Нужно ли 100% для прочности? Почти никогда. Сначала добавляют стенки и верхние слои, а плотное заполнение оставляют локально, там, где стоит винт или нагрузка.
- Почему верх детали в дырах? Верхним слоям нечем опереться: слишком редкое заполнение, мало верхних слоёв или рисунок, который почти не поддерживает потолок.
- Гироид или кубы для PETG? Для детали под нагрузку обычно гироид, для крупной детали без нагрузки адаптивные кубы. Оба рисунка равномерно держат нагрузку, разница в времени нарезки и расходе.
- Что такое заполнение молнией? Редкие ветвистые опоры, которые растут только под верхними поверхностями и больше нигде ничего не строят.
Дальше по порядку: зачем нужно заполнение, как работает каждый рисунок, сколько процентов ставить, почему верх просвечивает, сравнение по времени и пластику, прочность по осям, локальное заполнение модификатором и итоговая таблица.

Зачем вообще нужно заполнение
Принтер печатает деталь оболочкой: стенки по периметру, дно и крышка из сплошных слоёв. Всё, что внутри, занимает заполнение (в слайсерах оно называется infill или sparse infill, «разреженное заполнение»). Печатать внутри сплошной пластик дорого и долго, поэтому внутрь кладут редкий каркас.
У каркаса две задачи. Первая: держать верхние слои, чтобы они не провисали над пустотой. Вторая: передавать нагрузку между стенками, чтобы деталь не сминалась. Для декоративной фигурки важна только первая задача, для кронштейна обе.
Отсюда главное правило выбора: сначала определите, что должно делать заполнение в вашей детали, и только потом листайте список рисунков. Если деталь ничего не несёт, платить за прочный рисунок бессмысленно.
Рисунки заполнения по очереди: что делает каждый
Названия в разных слайсерах почти совпадают: в списке OrcaSlicer больше двух десятков вариантов, в PrusaSlicer и Cura поменьше. На практике вам нужны шесть-семь, остальные узкоспециальные.
- Гироид (Gyroid). Волнистая трёхмерная структура, одинаково работает во всех направлениях.
- Сетка (Grid). Две серии перпендикулярных линий на каждом слое. Пересечения могут давать шум и наплывы.
- Кубическое (Cubic). Трёхмерные кубы, повёрнутые углом вниз: нагрузка распределяется по всем направлениям.
- Адаптивные кубы (Adaptive Cubic). Плотнее у стенок, реже в центре: экономия на крупных деталях.
- Молния (Lightning). Ветвящиеся опоры только под верхними поверхностями, минимум пластика.
- Опорные кубы (Support Cubic). Лёгкий каркас, который тоже нужен только для верхних слоёв.
- Соты (Honeycomb). Шестигранники: прочно, но медленно и с двойными стенками ячеек.
- Линии, зигзаг, треугольники. Простые рисунки для быстрых или нетребовательных деталей.
Если слайсер предлагает рядом «Grid» и «Rectilinear» и вы не знаете, что взять, в большинстве случаев хватит гироида или кубов: они закрывают почти все бытовые задачи.
Гироид: почему его советуют
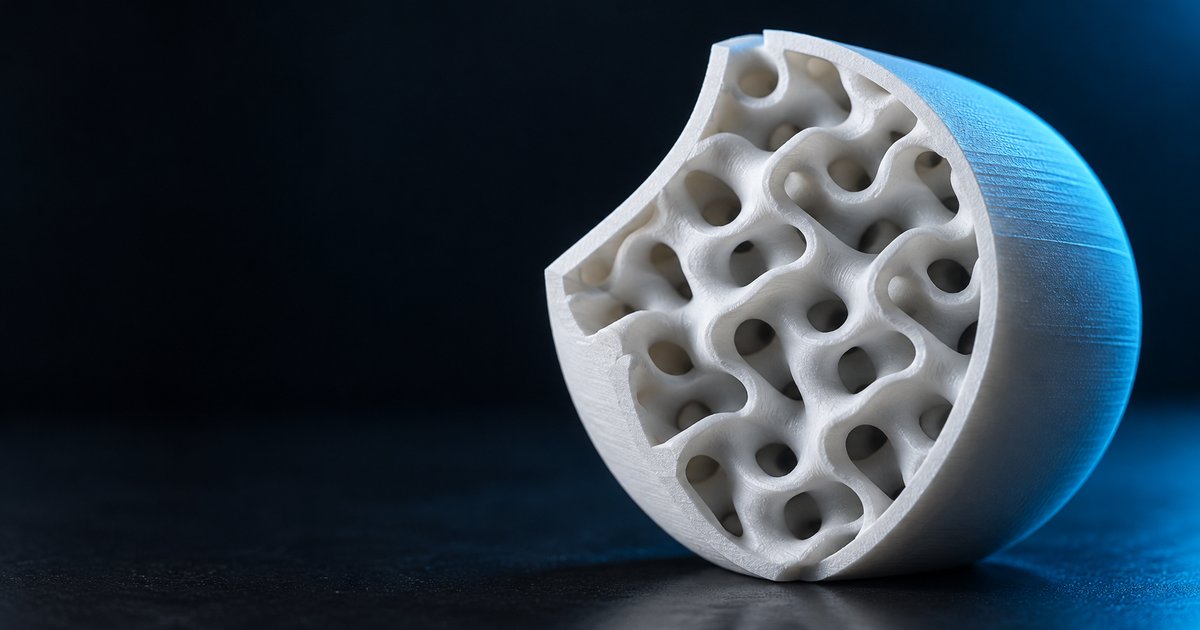
Гироид относится к так называемым трижды периодическим минимальным поверхностям. Для печати это значит: стенки каркаса изогнуты, пересечений линий нет, а структура одинакова по всем трём осям. В вики OrcaSlicer его отмечают как изотропный рисунок с высокой оценкой по прочности и в плоскости слоя, и по оси Z.
Вторая причина популярности: нет острых углов и резких пересечений, поэтому деталь меньше склонна к короблению, а нагрузка расходится плавно. В PrusaSlicer гироид описан так же: трёхмерный, одинаковой прочности во всех направлениях, быстрый и с малым расходом пластика. Кроме того, в нём остаются сообщающиеся полости, и их можно залить смолой.
Минусы у гироида практические. Слайсеру сложнее его считать, а код получается тяжёлым: в вики OrcaSlicer ему поставлено «очень высокое» время печати. На слабом ПК нарезка крупной детали заметно задумывается, и это нормально. Если нарезка тянется слишком долго, у OrcaSlicer есть более лёгкий родственник TPMS-D, который, по описанию в вики, режется быстрее гироида.
Признак, что гироид выбран правильно: деталь после поломки (проверка на тестовом образце) трескается по слоям, а не складывается внутрь, и вы не видите «пустых окон» внутри излома.
Сетка и кубы: простые и предсказуемые
Сетка печатается быстро и легко режется, но на каждом слое линии пересекаются. На пересечениях сопло оставляет утолщения, поэтому в PrusaSlicer сетку отмечают как рисунок с шумом и риском сбоя на пересечениях. Для декоративных деталей это терпимо, для длинных высоких деталей лучше взять рисунок без пересечений.
Кубическое заполнение держит нагрузку лучше простой сетки за счёт трёхмерной структуры: каждая линия работает в нескольких направлениях. В вики OrcaSlicer оно получает ту же высокую оценку прочности, что и гироид, при нормальном расходе пластика. Если принтер шумит или дрожит на гироиде, кубы дают сходный результат с более простым движением головки.
Практический выбор между ними такой: гироид, когда важна равномерность и нет проблем со скоростью нарезки; кубы, когда нужна предсказуемость и спокойный ход принтера. Как именно принтер ведёт себя на скорости, зависит от настроек движения, подробнее в полном гиде по калибровке FDM-принтера.
Молния и адаптивные кубы: экономия на декоре
Молния (Lightning) строит заполнение только там, где оно нужно слоям сверху. Это ветвистые опоры, которые начинаются у верхней поверхности и расходятся вниз. По оценкам вики OrcaSlicer, у неё самое низкое время печати и расход материала, а прочность низкая в обеих плоскостях. Разработчики прямо рекомендуют её для быстрых и нефункциональных прототипов.
Адаптивные кубы идут по другому пути: плотность у стенок выше, к центру падает. В PrusaSlicer расход пластика у них примерно на четверть меньше, чем у обычных кубов, в вики OrcaSlicer они названы удобными для крупных деталей. Прочность при этом остаётся «нормально высокой».
Где это работает хорошо: статуэтки, макеты, корпуса-болванки, крупные объёмные детали, где внутри много воздуха. Где не стоит: детали, которые будут нагружаться, и узкие детали с тонкими стенками, в которых ветви молнии не успевают дойти до нужных точек.
Ограничение, о котором забывают: у этих рисунков заметно скачет время слоя, потому что заполнение то густое, то почти пустое. На маленьких слоях пластик может не успевать остывать. Если верх выглядит оплавленным, увеличьте минимальное время слоя или переключитесь на кубы.
Соты, треугольники и экзотика: когда не нужны
Соты выглядят как идеал прочности, но у них двойные стенки ячеек и длинные пробеги: в PrusaSlicer время печати оценивают примерно вдвое дольше, расход выше на четверть. Брать их имеет смысл, если нужна именно жёсткость и вы готовы платить временем.
Треугольники и звёзды (Stars) дают такие же пересечения, как сетка, и такие же наплывы, поэтому в большинстве случаев проигрывают гироиду и кубам. Концентрическое заполнение, наоборот, годится для гибких и полупрозрачных деталей, но печатается медленно.
Кривые Гильберта, хорды Архимеда и октаграмма в списке есть для залива жидкостью или смолой и для необычного вида. Если вы не заливаете деталь и не ставите эксперимент, они вам не понадобятся.
Какое заполнение выбрать: процент под задачу
Процент задаёт плотность каркаса: чем больше, тем ближе линии друг к другу. Рост плотности не линейно повышает прочность, зато почти линейно растит время и расход. Поэтому ориентируйтесь на три уровня:
- 5-15% для декора и макетов: заполнение лишь подпирает верх. Рисунок: молния или адаптивные кубы.
- 15-25% для бытовых и функциональных деталей: подставки, крепления, корпуса. Рисунок: гироид или кубы.
- 30-50% для деталей под реальную нагрузку: кронштейны, шестерни, рычаги. Рисунок: гироид, кубы, при необходимости соты.
Это рабочие ориентиры, а не лабораторные данные, и точные границы зависят от принтера, материала и формы детали. Поэтому проверяйте на практике: напечатайте образец с вашими настройками и сломайте его. Если деталь ломается по стенке, добавляйте стенки. Если сминается внутрь, добавляйте плотность.
Принцип по материалам не меняется: PLA, PETG и ABS одинаково нуждаются в каркасе, различается лишь то, как материал ведёт себя на изломе. Для PETG гироид хорош тем, что деталь меньше деформируется при нагрузке, подробности настроек профилей смотрите в обзоре настроек Bambu Studio, которые реально влияют на результат.
Заполнение и верхние слои: почему верх просвечивает
Типичная жалоба: на верхней плоскости видны дыры, полосы или просвечивает заполнение. Причин три, и проверять их стоит по порядку.
- Слишком редкое заполнение. Между линиями каркаса слой должен перекрыть пролёт. Чем реже заполнение, тем длиннее мостик. На 5% провисание почти гарантировано.
- Мало верхних слоёв. Если толщина верха не больше двух-трёх слоёв, заполнение будет проступать. Добавьте слои, чтобы толщина верха стала не меньше миллиметра.
- Рисунок слабо поддерживает потолок. У молнии и опорных кубов основная задача как раз в этом, но у слишком плотных рисунков вроде сеток бывают проблемы с мостами над линиями.
Быстрая проверка: если верх в дырах на 10%, поднимите до 15% и добавьте верхний слой. Если дыры остались, смотрите охлаждение и скорость верхнего слоя, а не заполнение. Аккуратнее всего верх выходит у рисунков, у которых линии часто подпирают перекрытие: в PrusaSlicer двойную опору верхнему слою отмечают у прямолинейного рисунка (Rectilinear).
Признак, что вы всё сделали верно: верхняя плоскость сплошная, а на ощупь не видно полос по направлению заполнения.

Время и пластик: сравнение на одной детали
Абсолютные часы и граммы зависят от вашей детали и принтера, поэтому честно приводить чужие цифры нельзя. Но относительная картина стабильна: вики OrcaSlicer оценивает рисунки по шкале времени и материала, и порядок почти не зависит от модели.
Относительное время и расход материала по оценкам вики OrcaSlicer
| Рисунок | Время печати | Расход материала | Прочность |
|---|---|---|---|
| Молния | Очень низкое | Очень низкий | Низкая |
| Опорные кубы | Низкое | Низкий | Низкая |
| Адаптивные кубы | Низкое | Низкий | Нормально высокая |
| Сетка | Нормально низкое | Нормальный | Высокая |
| Кубическое | Нормально низкое | Нормальный | Высокая |
| Гироид | Очень высокое | Нормальный | Высокая |
| Соты | Максимальное | Нормально высокий | Высокая |
Здесь важно уточнение: «время печати» в вики Orca учитывает и работу слайсера с кривыми, поэтому в реальности гироид на хорошем принтере печатается не так мучительно, как следует из таблицы. Чтобы получить свои числа, нарежьте деталь трижды: молнией 10%, гироидом 20% и кубами 20%, и сравните оценку времени и массу в слайсере. Две минуты работы дадут вам точнее, чем любая чужая таблица. Как перевести граммы и часы в рубли, показано в статье про себестоимость 3D-печати.
Заполнение и прочность по разным осям
Деталь из FDM слоистая, и слабое место у неё одно: связь между слоями. Поэтому прочность зависит от направления нагрузки. Рисунки с оценкой 6 из 6 по обеим осям в вики OrcaSlicer (гироид, сетка, кубы, соты) работают одинаково и в плоскости слоя, и по оси Z. Молния и опорные кубы получают лишь 2 из 6.
Но главное другое: большую часть нагрузки несут стенки, а не заполнение. Если деталь ломается, прежде чем менять процент, добавьте периметры (стенки) и верхние слои, а затем подумайте о плотности. Две лишние стенки часто дают больше, чем десять процентов заполнения сверху, и стоят меньше по времени.
Ориентируйте деталь по нагрузке: слои не должны быть «стопкой», которую будут растягивать вдоль оси Z. Развернув деталь на столе, вы получаете выигрыш бесплатно. Если нужна проверка, повторите упражнение с образцом: сломайте две копии в двух ориентациях и сравните излом.
Модификаторы: плотное заполнение только у отверстий
Самый разумный способ сэкономить: основная деталь с лёгким заполнением, а плотное заполнение только в зонах нагрузки. Например, в бобышке под винт, в проушине, в месте крепления. В Bambu Studio и OrcaSlicer это делается модификатором.
Как сделать локальное заполнение модификатором
- Добавить объёмПравый клик по детали, «Добавить модификатор», форма: куб или цилиндр.
- Поставить объём на зонуПодвиньте и растяните его так, чтобы он охватывал бобышку или отверстие с запасом.
- Добавить настройкуВыберите модификатор в списке объектов, добавьте параметры плотности и рисунка заполнения.
- Задать значенияНапример, 40-50% и гироид в зоне, а в остальной детали 10-15%.
- Проверить в предпросмотреЛистайте слои: плотная зона должна быть только там, где стоит модификатор.
В Cura похожий результат даёт инструмент «Параметры для каждой модели»: добавляете к объекту область и назначаете ей свою плотность. Названия пунктов зависят от версии слайсера, поэтому ищите в списке настроек строки про плотность и рисунок разреженного заполнения.
Признак, что получилось: на послойном предпросмотре внутри бобышки густая сетка, а в стенках детали редкий каркас. Если плотность не изменилась, значит модификатор не пересекает объём или параметр добавлен не тому объекту.
Подробнее про другие значимые параметры слайсера и сравнение самих программ читайте в сравнении OrcaSlicer и Bambu Studio.
Таблица: задача, рисунок, процент
Что ставить в слайсере под задачу
| Задача | Рисунок | Процент | Комментарий |
|---|---|---|---|
| Статуэтка, макет, декор | Молния или адаптивные кубы | 5-15% | Достаточно подпереть верхние слои |
| Крупный корпус без нагрузки | Адаптивные кубы | 10-15% | Экономия на крупном объёме |
| Быстрый прототип | Молния | 5-10% | Для проверки формы, не для нагрузки |
| Бытовая функциональная деталь | Гироид или кубы | 15-25% | Универсальный вариант |
| Деталь под нагрузкой | Гироид, кубы | 30-50% | Сначала стенки, потом плотность |
| Бобышка под винт, проушина | Гироид через модификатор | 40-50% локально | Остальная деталь остаётся лёгкой |
| Деталь для залива смолой | Гироид | по задаче | Полости сообщаются между собой |
Все значения процентов в таблице являются рабочими ориентирами, а не результатом испытаний: проверьте их на образце вашей детали.
Итог: кому что ставить и с чего начать
Если печатаете в основном фигурки и макеты, поставьте адаптивные кубы или молнию на 10-15% и перестаньте переплачивать временем. Если печатаете функциональные детали, возьмите гироид на 15-25% и тратьте усилия на стенки, ориентацию и локальные модификаторы, а не на повышение общего процента.
С чего начать прямо сегодня: нарежьте одну свою деталь молнией, гироидом и кубами, сравните время и массу, и сделайте профиль «декор» и профиль «функциональное» в слайсере. После этого вопрос заполнения перестанет отвлекать при каждой печати.
Частые вопросы
Какое заполнение самое быстрое?
Молния: по оценкам вики OrcaSlicer, у неё самое низкое время печати и расход материала. Платой становится слабая прочность, поэтому подходит только для декора и быстрых прототипов.
Нужно ли 100% заполнение для прочности?
Как правило, нет. Большую часть нагрузки несут стенки и верхние слои, поэтому сначала добавляют периметры, а плотное заполнение оставляют локально, в зонах крепления.
Почему верх детали в дырах?
Верхним слоям не хватает опоры: заполнение слишком редкое, верхних слоёв мало или рисунок плохо подпирает потолок. Поднимите плотность на 5% и добавьте верхние слои, затем проверьте охлаждение.
Гироид или кубы для PETG?
Для детали под нагрузку лучше гироид из-за равномерной структуры, для крупной детали без нагрузки адаптивные кубы. Оба рисунка держат нагрузку по всем осям, поэтому разница больше в времени нарезки и расходе пластика.
Что такое заполнение молнией?
Это ветвящиеся опоры, которые строятся только под верхними поверхностями. Заполнение почти нигде больше не печатается, поэтому пластика уходит мало, но и нагрузку деталь держит слабо.
Сколько процентов заполнения ставить по умолчанию?
Для большинства бытовых деталей разумно начинать с 15-20% гироида. Для декора можно опуститься до 10%, а нагруженные детали усиливайте стенками и локальным модификатором.
Если сомневаетесь, нарежьте деталь двумя вариантами и сравните оценку времени и массу в слайсере: ответ на вашей модели появится за пару минут.