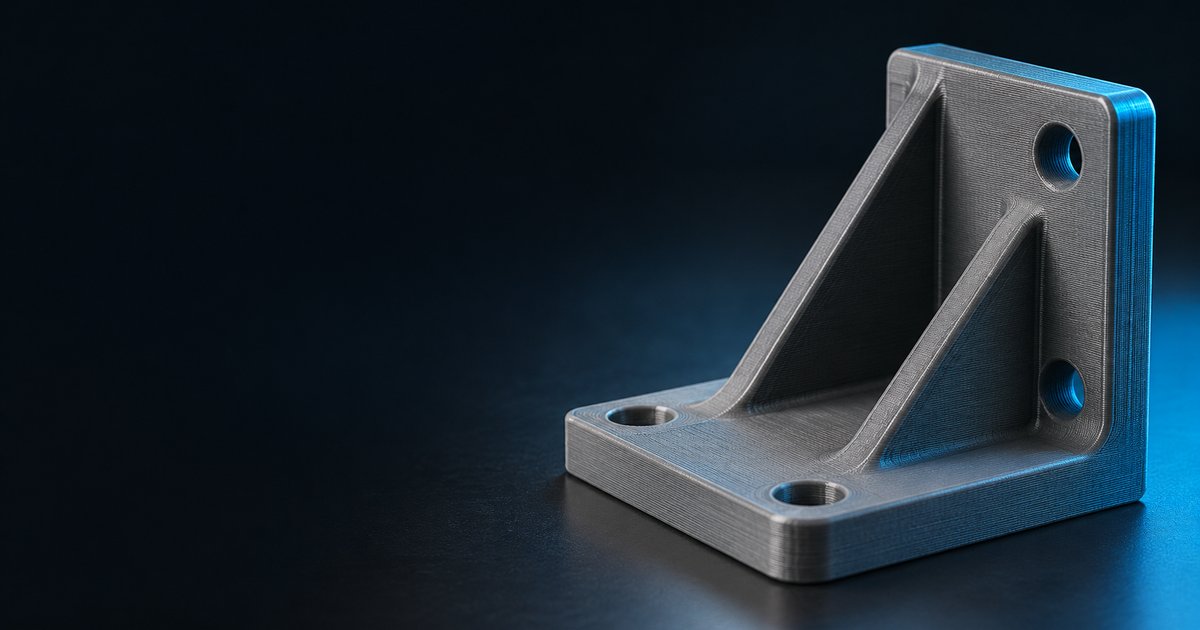
Прочность 3d печати определяется не одной ручкой в слайсере, а тем, как нагрузка проходит через стенки, слои и материал. Типичная история: кронштейн напечатали на плотных 80% заполнения, а он треснул по слою на первой же затяжке болта. Пластика ушло вдвое больше, прочности не прибавилось.
Ниже порядок, в котором стоит крутить настройки, чтобы деталь держала нагрузку, а время печати и расход пластика не раздувались. Названия параметров даны по PrusaSlicer и Bambu Studio, в Cura и OrcaSlicer они звучат похоже.
Коротко о главном: сначала стенки и ориентация, потом материал и температура, и только в последнюю очередь заполнение.
- Что важнее, стенки или заполнение? Стенки. В документации Prusa прямо сказано, что прочность модели в основном задаёт число периметров, а не заполнение. Для нагружаемой детали ставьте 4-6 периметров при заполнении 15-25%.
- Какое заполнение самое прочное? Для большинства деталей хватает 15-30%, Prusa пишет, что выше 30% нужно редко. Рисунок вроде гироида или кубического даёт ровную прочность в разных направлениях, но на изгиб он влияет слабее числа стенок.
- Как ориентировать деталь? Так, чтобы основная нагрузка шла вдоль слоёв, а не на их разрыв. Слои спаяны слабее, чем сама нить, поэтому изгибающую силу не направляйте поперёк слоёв.
- PETG прочнее PLA? Для удара и лёгкого изгиба да, он вязче и меньше трескается. Для жёсткости на коротком отрезке PLA часто не хуже, но он боится тепла.
- Стоит ли отжигать PLA? Иногда: повышает теплостойкость и жёсткость, но деталь усаживается и может повести. Для точных деталей с резьбой это риск.
- Как напечатать прочную резьбу? Не печатайте мелкую резьбу в пластике под нагрузкой: ставьте закладную гайку или резьбовую вставку, а стенки у отверстия делайте толще.
Дальше по порядку: где ломается деталь, стенки, заполнение, ориентация, температура, ширина линии, материалы, конструкция, отжиг, три готовых профиля и сводная таблица.

Где ломается напечатанная деталь
У печатной детали три зоны, и у каждой своя слабость. Внешняя оболочка из периметров несёт основную часть нагрузки при изгибе и растяжении. Внутреннее заполнение держит оболочку от продавливания и работает в основном на сжатие. Границы между слоями слабее, чем сам пластик внутри линии, потому что слой ложится на уже остывающий.
Отсюда три типичных излома. Излом по слою: ровная гладкая плоскость, как будто деталь расслоилась. Причина в ориентации и недогретых слоях. Излом по стенке у отверстия или угла: тонкая перемычка или острый внутренний угол. Продавливание сверху: мало верхних слоёв или разреженное заполнение под плоской площадкой.
Первым делом посмотрите на старый излом своей детали. Он подскажет, что чинить: расслоение лечится ориентацией и температурой, излом у отверстия конструкцией, а продавленная площадка верхними слоями и заполнением.
Стенки и периметры: почему они важнее заполнения
Периметр это контур, который сопло проходит по границе слоя. При изгибе самые нагруженные волокна находятся на поверхности, поэтому именно внешние линии работают больше всего, а центр детали почти не нагружен. Прочность растёт не от массы пластика внутри, а от материала подальше от нейтральной оси.
Prusa в своих профилях ставит минимум два периметра и считает прочностью в первую очередь их число. Bambu в рекомендациях для функциональных деталей советует 4-5 петель стенки вместо стандартных 2-3. По пересказу сравнения CNC Kitchen на форуме, вариант с двумя стенками и заполнением 50% оказался слабее варианта с четырьмя стенками и 25%, причём второй печатался быстрее. Это пересказ, не первоисточник, поэтому на точные проценты не ссылайтесь, а ориентируйтесь на направление.
В тесте HackSpace (Бен Эверард, около 2018 года, консольный изгиб, материал не указан) на каждые два добавленных периметра при заполнении 40% сила излома росла примерно на 1,67 кг, а на это уходило 0,42 м нити. Тот же прирост от заполнения стоил бы заметно дороже по пластику. Методика простая, цифры не лабораторные, но соотношение цены и пользы показательное.
Практика: для кронштейна, держателя и рычага начинайте с 4 периметров, для детали под ударом и изгибом поднимайте до 5-6. Когда стенок уже много, а деталь тонкая, слайсер может заполнить её целиком периметрами, и тогда заполнение вообще не играет роли.

Заполнение: процент и рисунок, когда 100% не нужно
Заполнение работает на сжатие и не даёт тонким стенкам сминаться. Для обычной функциональной детали Prusa называет разумным диапазон 10-15%, а для повышенной прочности говорит, что выше 30% нужно редко. У Bambu обычные модели идут на 15-20%, а для жёсткости предлагают 35-45% плюс одну-две лишние стенки.
Рисунок выбирайте по нагрузке. Гироид и кубический дают близкие свойства во всех направлениях, поэтому подходят, когда нагрузка идёт непонятно откуда. Сетка и треугольники быстрее печатаются и хорошо держат в плоскости слоя, но сетка даёт перегрузку узлов пересечения. Линии в одном направлении оставьте для деталей, где вы знаете направление силы и выровняли его по линиям.
100% заполнения оправдано в двух случаях: деталь меньше сантиметра по сечению, где разница между стенками и ядром исчезает, и зона под болтом, если вы не можете сделать её конструктивно. В остальных случаях проще добавить стенки, чем заливать объём. На сплошной детали ещё проще получить внутренние напряжения и коробление.
Отдельно про верх и низ: для площадок под нагрузкой ставьте 5-6 верхних и нижних слоёв. Prusa напоминает, что при слое 0,3 мм хватает 3 верхних, а при 0,1 мм нужно уже 9, потому что считать надо толщину, а не число слоёв.
Ориентация на столе: нагрузка вдоль и поперёк слоёв
Печать анизотропна: вдоль линии пластик прочный, между слоями слабее. Это самая сильная настройка из бесплатных, она не стоит ни грамма пластика и времени.
Правило одно: не создавайте растяжение поперёк слоёв. Крючок, который тянут вверх, печатайте лёжа на боку, а не стоя. Кронштейн, у которого полка нагружается на изгиб, кладите так, чтобы плоскость слоя совпадала с плоскостью, в которой деталь гнётся. Стержень под изгибом лучше лежащим, чем стоящим.
- Кронштейн с полкой. Кладите на спинку, полка растёт горизонтально, а не вверх тонкой стенкой.
- Втулка или ушко под болт. Печатайте осью отверстия вверх: тогда слои идут кольцами вокруг отверстия, а не пересекают его.
- Крюк и скоба. Лёжа, чтобы слои шли вдоль изгиба, даже если придётся добавить поддержки.
Цена такого решения: поддержки, шероховатая поверхность под ними и иногда ухудшение допусков. Для деталей с точной посадкой смотрите разбор в статье про шестерни и резьбу на 3D-принтере. Если ориентацию подобрать нельзя, разделите деталь на части и склейте так, чтобы шов не лежал в зоне нагрузки.

Температура и обдув: как спечь слои
Прочность слоя это прочность его спайки с предыдущим. Чем горячее поступает пластик, тем лучше он оплавляет нижнюю линию. Поэтому для силовой детали поднимайте температуру сопла к верхней границе диапазона, указанного на катушке, и проверяйте результат пробным изломом.
Обдув работает в обратную сторону: он быстро застывает слой и ухудшает спайку. Для PLA снижайте обдув на силовой детали, чтобы слой не застывал мгновенно, а для PETG и ABS держите его на минимуме. Цена вопроса: нависания и мосты выходят хуже, поэтому обдув ослабляют только там, где есть стенки с опорой.
Признак удачной спайки: деталь при изломе рвётся по телу линий, видны волокна, а не гладкая плоскость слоя. Признак плохой: слои расходятся, как страницы. Тогда добавьте температуру на 5-10 °C и снизьте скорость на внешнем периметре. Подробный разбор температур для материала, который чаще всего расслаивается, есть в гиде по настройкам PETG.
Ширина линии и высота слоя
Более толстая линия даёт большую площадь контакта между слоями. Prusa задаёт ширину одного периметра 0,45 мм для сопла 0,4 и ограничивает высоту слоя 80% диаметра сопла, то есть около 0,32 мм для 0,4. Толстые слои печатаются быстрее и обычно крепче связаны, потому что у каждого больше площадь спайки.
Для прочной детали разумный выбор: высота слоя 0,2-0,28 мм на сопле 0,4 и ширина линии чуть больше диаметра сопла. Тонкие слои 0,1 мм красивее, но спайки у них больше, а времени уходит вдвое-втрое больше, поэтому для функциональной детали это невыгодный размен. Если принтер позволяет, сопло 0,6 даёт толстую стенку за меньшее число проходов.
Две стенки при ширине 0,45 мм в сумме дают 0,86 мм, а не 0,9, потому что линии перекрываются. Учитывайте это, когда считаете толщину перемычек вокруг отверстий.
Материал под нагрузку: PLA, PETG, ABS, нейлон, композиты
Материал определяет, как деталь поведёт себя на разрушение: сломается резко или согнётся. PLA жёсткий и хрупкий, держит форму до температуры около 60 °C, а потом мягчает. PETG вязче, лучше переносит удар и немного тепла. ABS и ASA ещё теплостойче, но коробятся и требуют закрытой камеры.
Нейлон (PA) и его наполненные версии дают лучший баланс вязкости и прочности, но они гигроскопичны: влажный нейлон печатается слабым, пористым и с пузырями. Углеволоконные композиты повышают жёсткость и размерную стабильность, но делают материал менее вязким и быстро изнашивают латунное сопло. Всё это подробно описано в статье про печать нейлоном и карбоном дома, а общий выбор по условиям эксплуатации в обзоре материалов для 3D-печати.
Критерий выбора простой. Деталь в тепле выше 50-60 °C, например в салоне машины: не PLA. Деталь на удар или вибрацию: PETG, нейлон. Деталь на жёсткость и стабильную геометрию: PLA, композит. Если сомневаетесь, напечатайте образец и сломайте его своими руками: это дешевле, чем переделывать деталь.
Конструкция: скругления, рёбра, толщина у отверстий
Часто деталь ломается не из-за настроек, а из-за формы. Острый внутренний угол концентрирует напряжение, и трещина стартует именно там. Скругление радиусом хотя бы 2-3 мм у основания полки или кронштейна даёт больше, чем лишний процент заполнения.
Рёбра жёсткости добавляйте тонкие и по высоте близкие к основной стенке, а толщину ребра делайте не меньше двух линий периметра. Вокруг отверстий под болт оставляйте стенку не меньше трёх-четырёх линий: при толщине 0,45 мм это 1,3-1,8 мм. Сами отверстия под крепёж выгоднее печатать немного меньше и рассверливать, а при частой затяжке ставить закладную гайку или латунную вставку.
Для ремонтных деталей, которые заменяют сломанную пластмассовую часть, оригинальную геометрию часто можно улучшить: добавить скругление там, где у оригинала острый угол. Как снять размеры и спроектировать замену, разобрано в статье про ремонт вещей 3D-печатью.
Отжиг PLA: что даёт и что портит
Отжиг это нагрев готовой детали ниже температуры плавления, при котором пластик кристаллизуется. Для PLA в руководствах называют выдержку около двух часов при примерно 90 °C: теплостойкость поднимается с 60 до 85 °C и выше, деталь становится жёстче. Это значения из публикаций производителей, не лабораторных испытаний, поэтому проверяйте на своём материале.
Плата за это: усадка и деформация. Деталь может уменьшиться на доли процента и потерять точность, а отверстия поведёт. Поэтому отжигают заготовки с запасом по размеру и обычно помещают их в формовочную засыпку из соли или песка. Ещё один минус: вязкость падает, отожжённый PLA ломается резче.
Отжигайте, если нужна теплостойкость или жёсткость, а точность не критична. Не отжигайте детали с резьбой и посадками, и не пытайтесь сделать так для PETG: ему это не нужно.
Три профиля: декоративная, средняя и силовая деталь
Ниже стартовые значения для сопла 0,4 мм. Это рекомендации по практике и материалам выше, а не результат испытаний: сначала напечатайте пробник и сломайте его.
| Параметр | Декоративная | Средняя | Силовая |
|---|---|---|---|
| Периметры | 2 | 3-4 | 5-6 |
| Заполнение | 10% | 15-20% | 25-40% |
| Рисунок | гироид или сетка | гироид | гироид или кубический |
| Верхних и нижних слоёв | по толщине 0,6 мм | по толщине 0,8 мм | по толщине 1,2 мм |
| Высота слоя | 0,12-0,2 мм | 0,2 мм | 0,2-0,28 мм |
| Температура | по умолчанию | по умолчанию | верхняя часть диапазона |
| Обдув | штатный | штатный | сниженный для PLA |
Декоративная: фигурки, подставки, корпуса без нагрузки, главное внешний вид. Средняя: держатели, крышки, органайзеры, деталь, которую иногда берут руками. Силовая: кронштейны, рычаги, крепления, всё, что работает на изгиб или под затяжкой болта. Сохраните три профиля в слайсере отдельными пресетами, чтобы не вспоминать цифры каждый раз.
Таблица: что даёт прочность и сколько стоит по времени
Настройки по вкладу в прочность и цене по времени печати
| Настройка | Вклад в прочность | Цена по времени |
|---|---|---|
| Ориентация на столе | Очень высокий: решает, идёт ли нагрузка вдоль слоёв | Почти нулевая, иногда поддержки |
| Число периметров | Высокий для изгиба и растяжения | Умеренная, растёт с каждой стенкой |
| Материал | Высокий: вязкость, тепло, ударные нагрузки | Зависит от материала и сушки |
| Температура и обдув | Высокий для спайки слоёв | Нулевая, но хуже нависания |
| Конструкция: скругления, рёбра | Высокий в зонах концентрации | Небольшая |
| Высота слоя и ширина линии | Средний: толстая линия спаяна лучше | Толстый слой печатается быстрее |
| Процент заполнения | Низкий-средний, в основном на сжатие | Высокая выше 30% |
| Отжиг PLA | Тепло и жёсткость, вязкость падает | Часы в духовке плюс усадка |
Порядок работы отсюда прямой: сначала ориентация и стенки, где отдача максимальная, а плата минимальна, и только потом всё остальное.
Что показывают открытые тесты и чему в них верить
Из доступных материалов есть три слоя данных. Документация Prusa даёт установленную практику: стенки главнее, заполнение выше 30% нужно редко. Тест HackSpace около 2018 года показал, что каждые 10% заполнения добавляли примерно 1,5 кг силы излома и тратили 0,96 м нити, а каждые два периметра при заполнении 40% добавляли около 1,67 кг за 0,42 м. Пересказы тестов CNC Kitchen указывают в ту же сторону.
Ограничения честные: консольный изгиб на одном принтере, материал не указан, образцы небольшие. Абсолютные килограммы переносить на свою деталь нельзя, а вот соотношение стоимости и пользы воспроизводится. Результат любого теста зависит от принтера, сушки филамента и температуры, поэтому надёжнее всего собственный пробник: три образца с разным числом стенок, сломанные одним способом.
С чего начать
Если деталь нагружена, делайте в таком порядке. Поверните её так, чтобы нагрузка шла вдоль слоёв. Поставьте 4-5 периметров и заполнение 20-25%. Добавьте скругления у оснований и толстые перемычки у отверстий. Выберите материал по температуре и характеру нагрузки. Поднимите температуру сопла к верху диапазона и снизьте обдув. Только потом думайте об отжиге и заполнении выше 30%.
Для новичка с одним принтером и PLA это значит: сохраните силовой профиль из таблицы выше и печатайте им всё, что берут в руки вместе с инструментом. Для владельцев PETG и нейлона главный рычаг ещё и сушка филамента.
Частые вопросы
Что прочнее: 100% заполнения или 6 стенок?
Как правило, 6 стенок при заполнении 15-25%, потому что при изгибе работает внешняя оболочка, а центр детали почти не нагружен. Сплошная деталь тяжелее, печатается долго и даёт выигрыш только на очень малых сечениях.
Какое заполнение самое прочное?
Универсального ответа нет: для нагрузки со всех сторон берут гироид или кубический рисунок, для известного направления силы подходят линии вдоль неё. Процент больше 30% по документации Prusa нужен редко.
PETG прочнее PLA?
На удар и вибрацию да, PETG вязче и не ломается резко, а ещё держит больше тепла. На жёсткость и малый прогиб PLA часто не хуже, поэтому выбирайте по характеру нагрузки и температуре.
Стоит ли отжигать PLA?
Стоит, если нужна теплостойкость или жёсткость и точность не критична: по публикациям производителей, после двух часов около 90 °C деталь выдерживает 85 °C и больше. Деталь усаживается, поэтому для резьбы и точных посадок отжиг не годится.
Как напечатать прочную резьбу?
Лучше не рассчитывать на мелкую резьбу в пластике под нагрузкой: ставьте латунную вставку или закладную гайку, а стенки вокруг отверстия делайте из 4-5 периметров. Крупную резьбу печатайте осью вверх, чтобы слои шли кольцами. Допуски разобраны в статье про резьбу и шестерни.
Сколько периметров ставить для кронштейна?
Для обычного кронштейна начинайте с 4, для деталей под рывком и изгибом поднимайте до 5-6. Если пробник ломается по слою, а не по стенке, лечите не стенки, а ориентацию и температуру.
Почему деталь расслаивается, хотя стенок много?
Так выглядит недогретая спайка слоёв или сырой филамент: стенки добавляют жёсткость, но спайку не лечат. Поднимите температуру на 5-10 °C, снизьте обдув и просушите материал, особенно нейлон и PETG.
Напутствие: напечатайте три коротких бруска с 2, 4 и 6 стенками и сломайте их руками. Разница в усилии лучше любой таблицы покажет, сколько стенок нужно именно вашему принтеру и материалу.