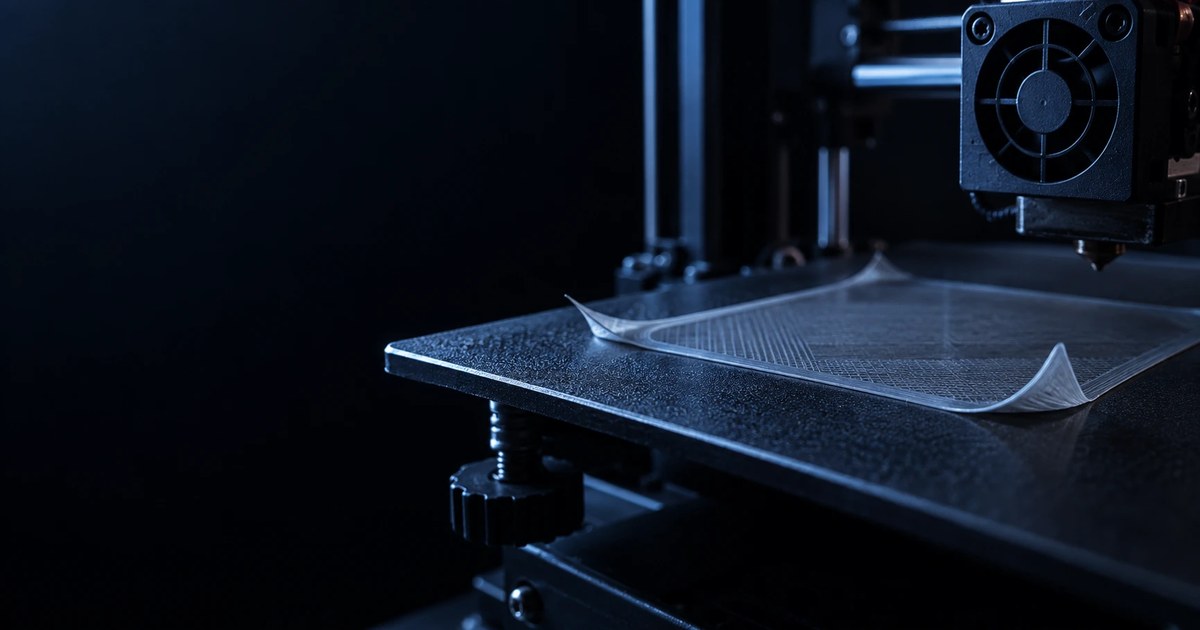
Если первый слой не прилипает, печать заканчивается, не начавшись. Причин у отклеивания около десятка, но советуют почти всегда одно и то же: подними стол, помажь клеем. Иногда помогает, чаще маскирует настоящую причину.
Дальше по симптомам: как выглядит проблема, что за ней стоит и что делать. Порядок от самых частых причин к редким, чтобы не тратить время на экзотику, пока не проверено очевидное.

Как определить причину по внешнему виду
Отклеившийся первый слой выглядит по-разному, и вид почти всегда указывает на причину.
Таблица · симптом и причина
| Как выглядит | Что за этим стоит | Куда смотреть |
|---|---|---|
| Линии лежат отдельно, между ними просветы | Сопло слишком высоко: пластик не прижимается к столу | Причина первая, зазор |
| Поверхность неровная, края линий задраны вверх | Сопло слишком низко: пластику некуда деваться, он выдавливается вбок | Причина первая, зазор |
| Прилипло в центре, отошло по краям | Стол не выровнен либо деформирован | Причина первая и причина девятая |
| Края загнулись вверх после нескольких слоёв | Это уже не адгезия, а усадка материала | Причина шестая, усадка |
| Деталь съехала целиком в процессе | Площадь контакта мала для такой высоты либо стол загрязнён | Причина вторая и причина седьмая |
| Прилипло отлично, но не снимается | Обратная проблема, слишком сильная адгезия | Раздел про то, что не отдирается |
Схема · порядок проверки, от частого к редкому
- Зазор между соплом и столомБольше половины случаев. Проверять на прогретом столе и в нескольких точках, а не только в центре
- Чистота столаПротереть изопропиловым спиртом. Жир с пальцев убивает адгезию полностью
- Температура столаPLA от 55 до 65, PETG от 70 до 85, ABS от 90 до 110 градусов. Реальная температура может отличаться от заявленной
- Покрытие столаТекстурированное PEI держит почти всё. Потёртое покрытие это расходник, его меняют
- Скорость и обдув первого слояОт 20 до 30 мм в секунду, обдув выключен, сопло на 5 до 10 градусов выше рабочей температуры
- Усадка материалаЕсли края загибаются через несколько слоёв. Специфика ABS и ASA, реже PETG
- Площадь контактаВысокая деталь на тонкой ножке отвалится при любых настройках. Кайма или разворот модели
- Влажность пластикаТреск, пар, пузыри. Проверяется печатью линии в воздухе
- МеханикаДеформированный стол, люфт по Z, изношенное сопло, ослабшие крепления
Порядок не случайный: он выстроен по частоте. Проверять железо, пока не проверен зазор и чистота стола, значит тратить вечер впустую.
Причина первая: зазор между соплом и столом
Самая частая. На неё приходится больше половины случаев.
Правильный зазор это когда первый слой слегка расплющен: линия шире, чем при печати в воздухе, но не выдавлена вбок. Ориентир для стандартного сопла: толщина листа бумаги, которая проходит с лёгким трением.
Важно, что зазор проверяется в нескольких точках стола, а не только в центре. Один угол выше остальных на десятую долю миллиметра это уже отклеивание в этом углу.
Процедура выравнивания и калибровки зазора подробно разобрана в отдельном материале про калибровку FDM-принтера, здесь важно другое: проверять зазор надо на прогретом столе. Металл расширяется, и холодный зазор отличается от рабочего.
Причина вторая: грязный стол
Недооценённая причина, потому что визуально стол выглядит чистым.
На поверхности остаются следы пальцев, остатки клея, пыль, частицы пластика от предыдущих печатей. Жир с пальцев убивает адгезию полностью.
Что делать: протереть изопропиловым спиртом перед печатью. Не водой, не влажной салфеткой, именно спиртом, потому что нужно убрать жир.
Для стекла раз в несколько печатей имеет смысл мыть с моющим средством и вытирать насухо.
И правило, которое экономит много времени: не трогать поверхность стола пальцами. Снимать деталь, держась за края.
Причина третья: температура стола не та
Слишком низкая температура даёт слабую адгезию, слишком высокая приводит к тому, что первые слои остаются мягкими и деталь плывёт.
Ориентиры: PLA от пятидесяти пяти до шестидесяти пяти, PETG от семидесяти до восьмидесяти пяти, ABS от девяноста до ста десяти.
Отдельная тонкость: заявленная температура и реальная могут отличаться. Термистор стоит под столом, а деталь лежит сверху, и разница достигает 10 градусов, особенно на тонких столах.
Практическая проверка: если при заявленных шестидесяти PLA не липнет, поднимите до семидесяти и посмотрите. Если помогло, дело было в расхождении показаний.
Причина четвёртая: неподходящее покрытие
Разные пластики требуют разных поверхностей, и универсального покрытия нет.
Текстурированное PEI хорошо держит почти всё и легко отпускает. Самый беспроблемный вариант.
Гладкое PEI даёт глянцевое дно, но с PETG срастается намертво.
Стекло требует клея почти всегда, зато даёт идеально ровное дно.
Магнитные наклейки удобны, но изнашиваются и со временем перестают держать.
Если покрытие старое и потёртое, никакие настройки не помогут. Это расходник, и его меняют.
Причина пятая: скорость и обдув первого слоя
Настройки слайсера, которые часто остаются от профиля для другого материала.
Первый слой печатается медленно, от 20 до 30 мм в секунду. На высокой скорости пластик не успевает прилипнуть.
Обдув на первом слое выключен. Это не рекомендация, а правило: обдув охлаждает пластик до того, как он схватится со столом.
Температура сопла на первом слое обычно на от 5 до 10 градусов выше рабочей. Более горячий пластик лучше растекается по поверхности.
Причина шестая: усадка материала
Если края загибаются вверх через несколько слоёв, проблема не в адгезии, а в том, что материал сжимается при остывании и отрывает себя сам.
Это специфика ABS и ASA, реже PETG, почти никогда PLA.
Что помогает: закрытая камера или хотя бы защита от сквозняка, подогрев стола ближе к верхней границе диапазона, отключение обдува полностью, увеличение площади прилипания.
Чего делать не надо: поднимать температуру сопла. На усадку это не влияет, а качество ухудшает.
Причина седьмая: маленькая площадь контакта
Высокая деталь на тонкой ножке отвалится при любых настройках просто потому, что рычаг больше силы сцепления.
Что делать: добавить кайму вокруг детали, она увеличивает площадь и одновременно прижимает края. Либо развернуть модель так, чтобы на столе оказалась большая плоскость.
Для совсем проблемных случаев в слайсере есть подложка: деталь печатается на плоском основании, которое потом отрывается. Расход больше, зато держится надёжно.

Причина восьмая: влажный пластик
Отсыревший филамент шипит при печати, пузырится и плохо прилипает.
Признаки: треск и щелчки из сопла, пар, шершавая поверхность, непредсказуемая подача.
Проверяется просто: напечатайте линию в воздухе. Сухой пластик выходит ровной нитью, влажный с пузырями и разрывами.
Сушка при температуре, рекомендованной для материала, обычно решает вопрос за несколько часов.
Причина девятая: механика
Если всё перечисленное проверено, остаётся железо.
Деформированный стол. Проверяется линейкой на просвет. Часть принтеров это компенсирует автоматически, часть нет.
Люфт по оси Z. Сопло меняет высоту в процессе печати.
Забитое или изношенное сопло. Подача нестабильна, и первый слой получается рваным.
Ослабшие крепления стола. Выравнивание сбивается после каждой печати.
Что из этого ломается чаще всего и как это чинить, разобрано в материале про ремонт 3D-принтера.
Обратная проблема: не отдирается
Слишком хорошая адгезия это тоже проблема, и решается она иначе.
Первое правило: дать столу полностью остыть. Большинство пластиков отходят сами за счёт разницы теплового расширения. Попытка снять горячую деталь портит покрытие.
Второе: разделительный слой. Клей-карандаш наносится не для прилипания, а чтобы потом отделить.
Третье: снизить температуру стола или зазор на одну ступень. Часто деталь держится намертво именно из-за перетянутого первого слоя.
С PETG это встречается особенно часто, и подробности по нему есть в материале про настройки печати PETG.
Юбка, кайма и подложка: что когда
Три разных механизма, которые часто путают между собой.
Таблица · юбка, кайма и подложка
| Что это | Зачем | Когда применять |
|---|---|---|
| Юбка | Контур вокруг детали, не касающийся её. Прочищает сопло и показывает качество зазора | Всегда, как индикатор |
| Кайма | Плоское расширение вокруг детали. Увеличивает площадь контакта и прижимает края. Ширина от 5 до 10 мм | При проблемах с отклеиванием и загибанием |
| Подложка | Сплошное основание в несколько слоёв под деталью. Держится надёжнее всего, но тратит материал и портит нижнюю поверхность | В крайнем случае, когда остальное не помогло |
Практический порядок: всегда включённая юбка как индикатор, кайма при проблемах, подложка в крайнем случае.
Профилактика: что делать регулярно
Пять привычек, которые убирают большинство проблем до их появления.
Протирать стол спиртом перед каждой печатью. Занимает пятнадцать секунд.
Не трогать поверхность пальцами, снимать детали за края.
Смотреть на первый слой вживую, а не уходить сразу. Первые две минуты решают судьбу печати, и остановить неудачный старт дешевле, чем обнаружить проблему через восемь часов.
Проверять выравнивание раз в несколько недель и после каждого перемещения принтера.
Хранить пластик закрытым. Отсыревший филамент портит не только первый слой, но и всё остальное.
Порядок проверки
Чтобы не перебирать наугад, идите сверху вниз. Каждый шаг занимает минуты.
Протереть стол спиртом. Проверить зазор на прогретом столе в пяти точках. Проверить, что обдув на первом слое выключен и скорость снижена. Проверить температуру стола под конкретный материал. Напечатать линию в воздухе и оценить состояние пластика. Добавить кайму. И только потом искать механические причины.
В девяти случаях из десяти проблема решается на первых трёх шагах.
Частые вопросы
Помогает ли клей-карандаш?
Помогает, но чаще как разделительный слой, а не как усилитель адгезии. Если без клея не липнет вообще, дело в зазоре или в грязном столе, и клей это маскирует.
Нужно ли выравнивать стол перед каждой печатью?
Нет, если крепления не ослабли. Раз в несколько недель для проверки достаточно. Если выравнивание сбивается чаще, ищите причину в механике.
Почему в одном углу не прилипает всегда?
Либо стол деформирован, либо в этом углу крепление ослабло. Автоматическая компенсация по сетке решает вопрос программно, но лучше устранить причину.
Можно ли печатать первый слой толще?
Да, и это часто помогает: более толстый первый слой прощает неровности стола. Ориентир до 0,3 мм при сопле 0,4.
Что делать, если деталь отрывается на середине печати?
Это почти всегда усадка или недостаточная площадь контакта, а не первый слой как таковой. Проверяйте сквозняки, температуру стола и добавляйте кайму.
Не начинайте с клея. Сначала проверьте зазор и чистоту стола: эти две причины дают больше половины случаев отклеивания.