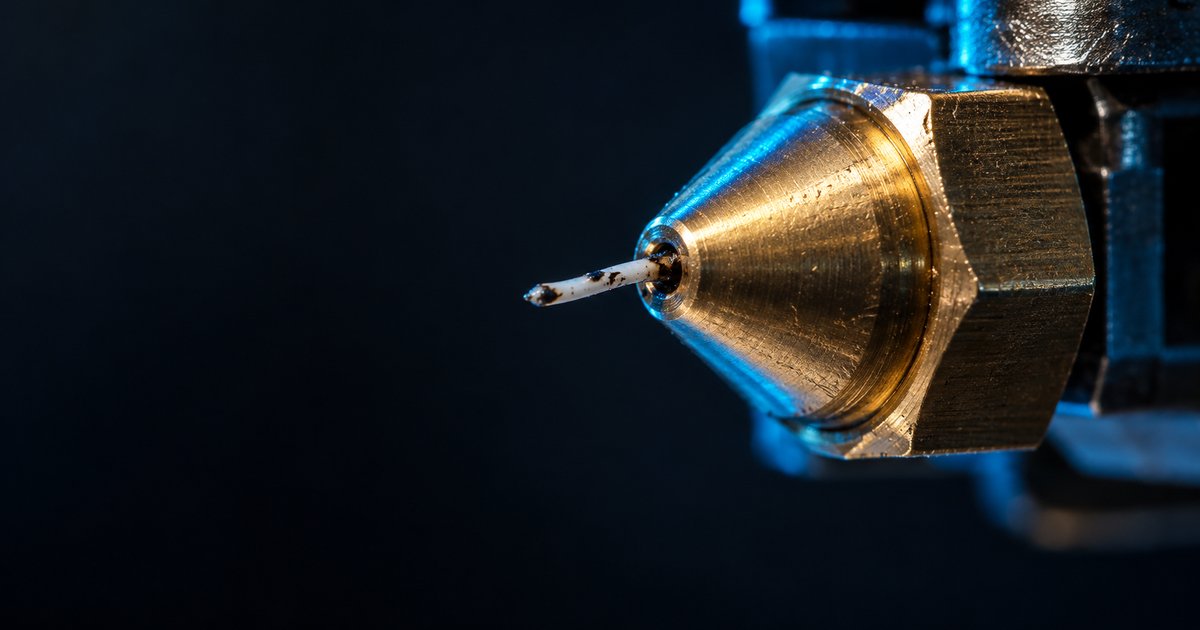
Принтер гудит, экструдер дёргается, а из сопла идёт тонкая ниточка или вообще ничего. Когда у вас засорилось сопло 3D-принтера, главное не хвататься за первый попавшийся инструмент: у разных засоров разные способы лечения, и неверный шаг превращает лёгкую проблему в замену узла. Чаще всего всё решается без разборки, за 15–20 минут и бесплатно.
В статье порядок от самого безопасного способа к самому радикальному: сначала определяем, засор ли это вообще, потом ищем место, потом идём по ступеням. Выбор самих сопел и их замену мы уже разбирали отдельно, здесь только прочистка и решение «чистить или менять».
Коротко о главном:
- Чем прочистить сопло быстрее всего? Холодной протяжкой: нагреть сопло до рабочей температуры, продавить пластик, остудить до 90–120 °C (точное значение зависит от материала) и резко вытянуть пруток вверх. Игла помогает только тогда, когда пробка сидит на самом выходе.
- Как отличить засор от пустой катушки? При засоре пластик в экструдере есть, шестерня крутится или проскальзывает, а из сопла идёт тонкая нить или ничего. При конце катушки прутка в экструдере нет вообще.
- Какие температуры брать? Ориентиры производителей: PLA 70–100 °C, PETG около 120 °C, ABS 120–160 °C, нейлон 140–160 °C. Prusa для PLA называет 85 °C.
- Сколько повторов делать? До тех пор, пока вытянутый кончик не станет чистым и не покажет слепок внутренности сопла. Если после трёх чистых вытяжек печать не нормализовалась, переходите к игле или замене.
- Когда проще заменить? Когда сопло изношено, канал деформирован, засор возвращается через несколько часов печати или вы потратили на прочистку больше получаса. Новое сопло дешевле потерянного вечера.
- Можно ли чистить ацетоном? Не нужно: он действует на ABS и ASA, но не растворит PLA, PETG и нейлон, а пары вредны и огнеопасны. Для остальных пластиков он бесполезен.
Дальше по порядку: признаки засора, где он сидит, четыре способа от мягкого к жёсткому, особенности Bambu Lab и Creality, тепловая пробка, критерии замены, профилактика и сводная таблица.

Засор или нет: чем он отличается от щелчков экструдера и пустой катушки
Засор путают с несколькими соседними проблемами, и лечить их по тому же рецепту бессмысленно. Сначала короткая проверка: нагрейте сопло до рабочей температуры, снимите пруток с подачи и выдавите пластик вручную или командой экструзии на 50–100 мм.
- Нить идёт ровная и толстая. Сопло в порядке. Ищите причину в подаче: пустая катушка, запутавшаяся нить, изношенная шестерня, слишком слабый прижим.
- Нить тонкая, закрученная или идёт рывками. Частичный засор на выходе: часть канала перекрыта нагаром или грязью.
- Не идёт совсем, шестерня проскальзывает. Полный засор или тепловая пробка. Если пластик при этом стал мягким уже выше нагревателя, это тепловая пробка, о ней ниже.
- Ритмичные щелчки при печати. Экструдер не успевает продавить пластик. Причин три: засор, слишком высокая скорость при низкой температуре, мокрый филамент. Сопло виновато не всегда.
Типичная ошибка новичков: сразу лезть иглой в сопло, хотя на самом деле катушка просто закончилась или пруток застрял на входе в трубку. Потратьте минуту на проверку подачи, прежде чем греть и разбирать.
Где именно засор: выход, горло, термобарьер или тепловая пробка
Путь пластика в хотэнде: шестерня, PTFE-трубка или направляющая, радиатор с термобарьером, нагреватель с термистором, сопло. Засор может сидеть на любом участке, и от этого зависит способ.
Выход сопла
Это самый частый и самый лёгкий случай: нагар, обугленный пластик или пылинка перекрыли отверстие. Признаки: пластик в расплавленном виде доходит до сопла, но выходит тонкой ниточкой. Помогает холодная протяжка и в крайнем случае игла.
Горло и термобарьер
Тут пластик застревает выше нагревателя, где должен оставаться твёрдым. Часто это следствие плохого охлаждения радиатора или слишком медленной подачи при высокой температуре. Игла из сопла сюда не достанет, нужна протяжка или разборка.
Тепловая пробка
Пластик размягчается в холодной зоне, расширяется и клинит. Отличительный признак: проблема возникает через 20–60 минут после старта печати, а на холодном принтере пруток идёт нормально. Подробнее в отдельном разделе ниже.
Способ 1: протолкнуть пластик при повышенной температуре
Самый мягкий способ, с которого стоит начинать при частичном засоре. Нагрейте сопло на 10–20 °C выше обычной температуры для вашего пластика, подождите минуту, чтобы прогрелся весь блок, и вручную протолкните пруток в экструдер вперёд. Усилие должно быть умеренным: если толкать слишком сильно, вы выломаете зубец шестерни или сорвёте пруток в приводе.
- Снимите нить с катушки или хотя бы освободите её, чтобы она шла свободно.
- Отключите прижим подающего узла (на большинстве принтеров это рычаг или пружина).
- Подайте нагрев, дождитесь выхода на температуру и протолкните пластик вручную.
- Если пластик пошёл, дайте выдавиться 20–30 мм, чтобы вынести остатки. Цвет и прозрачность выходящего пластика подскажут, чистый ли канал.
Признак успеха: ровная толстая нить без пузырей. Не получилось, значит пробка твёрже, чем можно прожать усилием руки, и нужна холодная протяжка. Выше рабочей температуры не поднимайтесь больше чем на 20 °C: перегретый пластик обугливается и после этого засоряет канал ещё сильнее.
Способ 2: холодная протяжка (cold pull), температуры и число повторов
Холодная протяжка работает так: расплавленный пластик затекает в сопло, прилипает к грязи на стенках, остывает до вязкого состояния и вытаскивается вместе с ней. Вытянутый кончик получается слепком внутренней поверхности сопла, поэтому по нему видно, что внутри. Это главный способ для засора на выходе и в горле.
Порядок действий
Холодная протяжка по шагам
- Нагретьдо обычной температуры печати, 220–260 °C по типу пластика (Prusa берёт 270 °C для PLA)
- Продавитьвручную протолкнуть пруток, чтобы пластик вышел из сопла
- Остудитьснизить нагрев до температуры вытяжки из таблицы ниже
- Вытянутьплоскогубцами тянуть вверх одним плавным движением, не вбок
- Осмотретькончик должен нести слепок сопла и тёмные точки; повторять до чистого
Температуры вытяжки по материалам
Диапазоны ниже взяты из рекомендаций Creality. Идеальной цифры нет: у разных сопел и пластиков она плавает, поэтому ориентируйтесь на ощущение.
Температуры холодной протяжки по материалам
| Материал | Температура вытяжки |
|---|---|
| PLA | 70–100 °C (Prusa: 85 °C) |
| PETG | около 120 °C |
| ABS | 120–160 °C |
| Нейлон | 140–160 °C |
Правило подстройки: пруток рвётся посередине, не доходя до слепка, значит сопло слишком холодное, добавьте 5–10 °C. Пруток тянется как жвачка и тонеет, значит слишком горячее, убавьте. Для чистки лучше брать нейлон или PLA, потому что они хорошо держат форму кончика. У Prusa есть оговорка: на закалённых соплах Nozzle X холодную протяжку не применяют, там используют специальный чистящий пластик.
Сколько повторов
Единого числа нет. Делайте цикл «нагрев, продавить, остыть, вытянуть» до тех пор, пока кончик не станет чистым, без цветных вкраплений. Обычно это несколько циклов. Если после трёх чистых вытяжек печать не наладилась, засор не в сопле, а выше, или сопло деформировано.
Способ 3: игла и тонкое сверло, и чем они опасны для канала
Игла для прочистки (обычно 0,35–0,4 мм для сопла 0,4 мм) помогает, когда пробка сидит прямо на выходе и холодная протяжка её не берёт. Нагрейте сопло до рабочей температуры, чтобы пластик внутри размягчился, и вводите иглу в отверстие снизу прямым движением, без покачиваний.
- Диаметр иглы строго меньше отверстия. Игла, равная диаметру сопла, оставляет царапины и расширяет канал.
- Только по оси. Любой наклон ломает кромку выходного отверстия, и поток потом идёт криво.
- Не на холодном. Холодная игла в застывшем пластике ломается, и обломок остаётся внутри. Достать его почти невозможно.
- Сверло, это крайняя мера. Для латунного сопла 0,4 мм сверло меньшего диаметра в руках легко ломается и увеличивает отверстие. На сопле 0,2 мм лучше не рисковать вообще: тонкую иглу тут трудно ввести без поломки, проще заменить сопло.
После иглы обязательно сделайте холодную протяжку: она вынесет остатки, которые игла лишь передвинула. Игла почти бесполезна против засора выше сопла, потому что до него не дотянется.
Способ 4: снятие сопла на горячую, порядок и техника безопасности
Когда ни протяжка, ни игла не помогли, сопло снимают и чистят отдельно. На многих принтерах с резьбовым соплом его снимают именно на горячую, при рабочей температуре, потому что холодный пластик в резьбе намертво схватывает деталь, и сорвать резьбу легче всего именно на холодную.
Хотэнд при рабочей температуре обжигает. Всё делается в термостойких перчатках, толстой тканью или термозащитным колпаком, но не в тонких нитриловых, которые плавятся к коже.
- Прогрейте сопло до рабочей температуры и выгрузите пластик.
- Остановите печать и отведите голову в удобное для доступа положение.
- Придерживая нагревательный блок гаечным ключом (чтобы не провернулся и не повредил провод термистора), вторым ключом ослабьте сопло.
- Выкрутите сопло, не роняя его на стол и держа ключ ближе к резьбе.
- Прочистите его иглой снаружи и изнутри; остатки ABS можно размочить в растворителе, но не в закрытой комнате.
- Вкрутите на место и затяните ключом, пока всё ещё горячее.
Обязательные правила безопасности: питание принтера по возможности выключить, провода термистора и нагревателя не тянуть и не защемлять, рядом не держать горючих материалов, работать на термостойкой подложке. Термистор, это хрупкая бусинка на тонких проводах: вывернутый вместе с соплом блок или потянутый провод превращают чистку в ремонт.
Особенности Bambu Lab, Creality K1 и принтеров с быстросъёмным хотэндом
На принтерах с интегрированным узлом, вроде Bambu Lab, сопло отдельно не откручивают: меняется весь хотэнд вместе с нагревательным блоком. По вики производителя, на A1 хотэнд съёмный без инструментов, диаметры 0,2, 0,4, 0,6 и 0,8 мм. На P1S и X1C узел держится на винтах и разъёмах, и порядок снятия лучше брать с официальной вики именно вашей модели: он отличается от A1.
Отсюда практический вывод. Для Bambu и других принтеров с быстросъёмным узлом нет смысла в долгой борьбе с засором: холодная протяжка один-два раза, и если не помогло, меняйте хотэнд целиком. Время замены измеряется минутами, а остатки старого узла можно прочистить потом на столе в спокойной обстановке.
С Creality K1 и K1C ситуация промежуточная: хотэнд там сборный, с медным блоком и керамическим нагревателем. Перед разборкой всегда сверяйтесь с официальной вики производителя и выключайте питание. Перед любой работой с проводами инструкция Bambu требует отключить принтер, так как короткое замыкание может сжечь электронику.
Тепловая пробка в термобарьере: почему она возникает и как её лечить
Тепловая пробка (heat creep) возникает, когда тепло поднимается вверх по хотэнду, и пластик размягчается там, где ещё должен быть твёрдым. Он расширяется, касается стенок и заклинивает. Всё выглядит как засор, но чистить сопло бесполезно: проблема в тепловом режиме.
Основные причины
- Не крутится или забит пылью вентилятор радиатора хотэнда.
- Слишком высокая температура сопла для данного пластика.
- Закрытая камера, в которой воздух вокруг радиатора прогревается выше нормы.
- Частые и длинные ретракты, которые вытаскивают горячий пластик в холодную зону.
- Слишком медленная печать: пластик долго стоит в тёплой зоне.
Как лечить
Проверьте, что вентилятор радиатора вращается и ничем не забит, снизьте температуру на 5–10 °C, уменьшите длину ретракта и откройте дверцу или крышку при печати PLA. Если пробка уже образовалась, дайте хотэнду остыть, а потом сделайте обычную холодную протяжку. Если проблема появилась недавно, а раньше всё работало, первым делом проверяйте вентилятор.
Когда менять сопло, а не чистить: износ, цена, выбор материала
Чистка имеет предел. Менять сопло стоит в таких случаях:
- засор возвращается за несколько часов печати после нормальной прочистки;
- отверстие овальное, расширенное иглой или забитое так, что холодная протяжка не помогает;
- латунное сопло изношено абразивными пластиками, и внутренние стенки стёрты;
- вы потратили на прочистку заметно больше получаса.
Абразивные наполненные пластики (карбон, стекловолокно, светящиеся и некоторые мраморные) стирают латунь быстро: внутренний диаметр растёт, линия получается неровной. Для них нужна закалённая сталь, но она хуже проводит тепло, так что температуру придётся поднять. Подробно про латунь, сталь и рубин и выбор диаметра написано в статье про замену и выбор сопла.
Цена латунного сопла в разы ниже стоимости сорванной печати: мерьте экономику не ценой детали, а потраченным временем и испорченным пластиком.
Таблица: симптом, место засора, способ
Симптом, вероятное место засора и первый способ лечения
| Симптом | Вероятное место | Что делать |
|---|---|---|
| Тонкая ниточка из сопла, недоэкструзия | Выход сопла, нагар | Продавить на горячую, затем холодная протяжка |
| Пластик не идёт совсем, шестерня проскальзывает | Полный засор сопла | Холодная протяжка, потом игла на горячую |
| Печать идёт 20–60 минут и затем останавливается | Тепловая пробка в термобарьере | Проверить вентилятор радиатора, снизить температуру, ретракт |
| Щелчки экструдера, пруток на входе есть | Сопло, подача или мокрый пластик | Проверить подачу, высушить пластик, потом протяжка |
| Засор повторяется каждую неделю | Износ сопла или грязный пластик | Заменить сопло, сменить катушку, проверить охлаждение |
| Сломанная игла или пруток внутри | Канал сопла | Снять на горячую или заменить сопло или хотэнд |
Если несколько строк подходят сразу, идите по таблице сверху вниз и бросайте способ, как только появилась ровная толстая нить.
Профилактика: чистый пластик, ретракт и охлаждение радиатора
Большая часть засоров возникает из-за привычек, а не из-за поломок. Вот что действительно снижает их число.
- Чистая катушка. Пыль и мусор на нити ползут прямо в сопло. Держите катушку в коробке или чехле, а у дешёвого пластика проверяйте диаметр и чистоту поверхности.
- Сухой пластик. Влажный нейлон и PETG пузырится в сопле и оставляет нагар. Сушите перед печатью.
- Правильная температура. Перегрев обугливает пластик. Берите рекомендации производителя и калибруйте по башне температур, а как это делать, подробно в гиде по калибровке FDM-принтера.
- Умеренный ретракт. Длинные и частые втягивания тянут горячий пластик в холодную зону. Подробнее про устройство узлов и частые поломки в разборе ремонта 3D-принтера.
- Живой вентилятор радиатора. Раз в несколько месяцев снимайте пыль и проверяйте обороты.
- Смена материала с очисткой. При переходе с низкотемпературного PLA на PETG или ABS прогоните через сопло пластик, который плавится при более высокой температуре, чтобы вымыть остатки.
- Наполненные пластики. Карбон и стекловолокно работают только на закалённой стали и с большим диаметром: сопло 0,2 мм с ними засоряется почти гарантированно. Условия печати разобраны в статье про нейлон и карбон.
Чем прочистить сопло 0,2 мм и стоит ли это делать
Тонкое сопло засоряется чаще остальных: отверстие в два раза уже стандартного, и любая крупинка его перекрывает. Иглу такого диаметра тяжело ввести, и она ломается легче всего. Поэтому порядок для 0,2 мм другой: сначала холодная протяжка, причём аккуратная и с запасом по температуре, потом ничего. Если не помогло, заменяйте сопло, не пытаясь спасти. Такие сопла считаются расходником, и это нормально.
Чтобы они жили дольше, используйте только чистый сухой PLA или PETG без наполнителей и не оставляйте принтер на паузе с горячим соплом.
Итог: с чего начать
Схема проста. Если засор частичный, сначала протолкните пластик на горячую, потом сделайте холодную протяжку нужным пластиком. Иглу берите только когда пробка видна на выходе. Снимайте сопло на горячую только в перчатках и при выключенном питании. Для принтеров с быстросъёмным хотэндом, как Bambu A1, после пары неудачных протяжек проще заменить узел целиком.
- Новичок: проверьте подачу, затем холодная протяжка, остальное только по необходимости.
- Владелец Bambu Lab или Creality K1: максимум два захода протяжкой, затем замена хотэнда по вики производителя.
- Печатаете карбоном и стеклом: переходите на закалённую сталь и следите за износом.
- Засор повторяется: ищите причину в вентиляторе, температуре и пластике, а не в сопле.
Частые вопросы
Можно ли прочистить сопло ацетоном?
Ацетон растворяет ABS и ASA, но не берёт PLA, PETG и нейлон, поэтому как универсальное средство он не подходит. Сопло для такой чистки приходится снимать, а пары ацетона вредны и огнеопасны. Безопаснее холодная протяжка и игла.
Сколько раз можно делать холодную протяжку?
Ограничения нет: метод не вредит соплу, если вы не тянете пруток силой. Делайте циклы, пока вытянутый кончик не станет чистым. Если после трёх чистых вытяжек печать не наладилась, причина не в сопле.
Почему засор повторяется каждую неделю?
Обычно виноваты сырой или грязный пластик, перегрев сопла, слабое охлаждение радиатора либо износ латунного сопла после абразивных материалов. Проверьте вентилятор, снизьте температуру на 5–10 °C и замените сопло, если оно давно в работе.
Чем прочистить сопло 0,2 мм?
Только аккуратной холодной протяжкой, иглу такого диаметра трудно ввести без поломки. Если протяжка не помогла, сопло 0,2 мм дешевле заменить, чем спасать.
Засоряют ли сопло пластики с карбоном?
Сами по себе нет, но абразивные волокна быстро стирают латунь и расширяют канал, а на тонких соплах их частицы перекрывают отверстие. Для таких пластиков берут закалённую сталь и диаметр 0,6 мм и больше.
Нужно ли снимать сопло для прочистки?
Не всегда: большинство засоров уходит протяжкой и иглой без разборки. Снимать сопло приходится, когда пробка осталась после этих способов или в канале обломок иглы. На принтерах с быстросъёмным узлом проще менять хотэнд целиком.
Держите под рукой запасное сопло и кусок нейлона для протяжки: с ними любой засор занимает меньше времени, чем поиск инструкции.