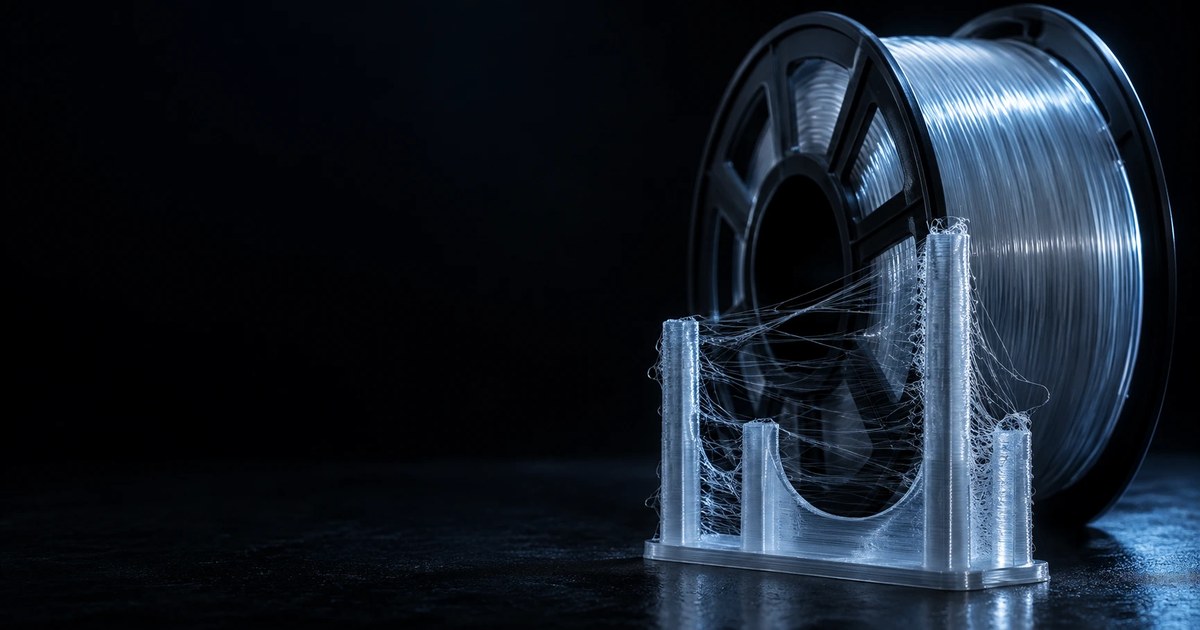
PETG выбирают за прочность и стойкость к нагреву, а получают сопли по всей модели, поддержки, которые невозможно оторвать, и деталь, приклеенную к столу намертво. Все три проблемы решаются настройками печати, но не теми, которыми лечат PLA.
Пройдём по тому, чем этот пластик отличается по поведению, какие параметры менять относительно привычного профиля и в какую сторону, и когда его вообще стоит брать.

Чем PETG отличается по поведению
Три свойства объясняют почти все его особенности.
Он тягучий. В расплавленном виде PETG тянется нитями там, где PLA обрывается чисто. Отсюда паутина между частями модели и наплывы на старте контура.
Он липкий. Прилипает и к себе, и к поверхности стола сильнее PLA. Хорошо для межслойной прочности, плохо для снятия детали и для отрыва поддержек.
Он чувствителен к охлаждению. Сильный обдув, который для PLA обязателен, для PETG вреден: слои перестают склеиваться, и деталь ломается по границе слоёв.
Отсюда общее правило: берёте профиль PLA, поднимаете температуру, убавляете обдув, замедляетесь и увеличиваете зазоры. Дальше подробности по каждому пункту.
Температура сопла
Рабочий диапазон шире, чем у PLA, и разброс между катушками больше. Ориентир от 230 до 250 градусов.
Признаки, что мало: слои плохо склеиваются, деталь легко ломается руками по горизонтали, поверхность матовая и шершавая.
Признаки, что много: паутина и наплывы усиливаются, на углах появляются потёки, пластик пузырится и потрескивает.
Важный нюанс: потрескивание чаще означает влагу, а не перегрев. Прежде чем снижать температуру, проверьте, не отсырела ли катушка.
Температурная башня для PETG обязательна: разброс между производителями достигает 20 градусов, и профиль по умолчанию попадает не всегда.
Стол: парадокс адгезии
С PETG проблема обратная привычной. Он прилипает не слишком слабо, а слишком сильно, вплоть до того, что вырывает кусок покрытия стола при снятии.
Температура стола от 70 до 85 градусов. Выше не нужно: усиливает прилипание, но не помогает адгезии первого слоя.
С гладким стеклом PETG срастается намертво. Помогает разделительный слой: клей-карандаш или лак для волос. Это не для прилипания, а наоборот, чтобы потом отделить.
С PEI-покрытием та же история, особенно с гладким. Текстурированное PEI держит PETG хорошо и отпускает нормально.
Приём для снятия: дать столу полностью остыть. PETG отходит сам за счёт разницы теплового расширения. Попытка снять горячую деталь заканчивается повреждением покрытия.
Обдув: главное отличие
Здесь чаще всего и ошибаются, оставляя профиль от PLA.
Для PETG обдув от 30 до 50%. Ноль на первых двух слоях.
Больше обдува улучшает вид нависаний и мостов, но ухудшает прочность на разрыв по слоям. Меньше даёт прочную деталь с оплывающими нависаниями.
Компромисс зависит от задачи: для функциональной детали убавляйте, для декоративной с нависаниями можно добавить.
Скорость
PETG печатается медленнее PLA примерно на четверть. Ориентир от 40 до 60 мм в секунду для наружной стенки.
Причина не в самом пластике, а в связке с обдувом: при слабом охлаждении слой не успевает застыть, и на быстрой печати геометрия плывёт.
Ускорение тоже стоит снизить: тягучий пластик хуже переносит резкие рывки, и на углах появляются наплывы.
Ретракт и борьба с паутиной
Первый порыв при виде соплей это увеличить ретракт. С PETG это чаще вредит: слишком длинный ретракт затягивает расплав в холодную зону и вызывает пробку.
Схема · порядок борьбы с паутиной
- Снизить температуру на 5 градусовВ большинстве случаев на этом всё и заканчивается
- Включить сглаживание перемещенийОбход вместо прямого прохода через открытое пространство, если слайсер это умеет
- Включить вытирание при ретрактеСопло стирает остаток расплава о деталь перед перемещением
- И только потом трогать длину ретрактаШагами по 0,2 мм. Слишком длинный ретракт затягивает расплав в холодную зону и вызывает пробку
Полностью избавиться от паутины на PETG обычно не выходит. Оставшиеся нити снимаются строительным феном за несколько секунд.
Первый слой
Зазор до стола нужен чуть больше, чем для PLA. Слишком прижатый первый слой у PETG даёт неровную поверхность с выдавленными краями и усиливает прилипание до неснимаемого.
Скорость первого слоя от 20 до 25 мм в секунду, обдув выключен, температура сопла на 5 градусов выше рабочей.
Поддержки с PETG
Отдельная боль: поддержки прирастают к детали намертво.
Зазор по высоте между поддержкой и моделью нужен больше, чем для PLA, примерно на треть. Если для PLA работает 0,2, для PETG начинайте с 0,25 до 0,3.
Второй приём: печатать поддержки другим материалом, если принтер это позволяет. PLA-поддержки под PETG отделяются идеально, потому что эти пластики между собой не склеиваются.
Как выбрать тип поддержек под конкретную модель, разобрано в материале про органические и обычные поддержки.

Сушка и хранение
PETG гигроскопичен заметно сильнее PLA. Открытая катушка набирает влагу за несколько дней во влажном помещении.
Признаки влажного пластика: треск и щелчки при печати, пар из сопла, пузыри на поверхности, резкое ухудшение прочности.
Сушка при 65 градусах от 4 до 6 часов возвращает катушку в рабочее состояние. Хранение в закрытом контейнере с силикагелем предотвращает проблему.
Это тот случай, когда сушилка окупается: с PETG она нужна не изредка, а регулярно.
Типичные дефекты и что крутить
Таблица · дефект и что крутить
| Что видно | Что делать |
|---|---|
| Паутина между частями | Снизить температуру, включить обход, вытирание. Ретракт в последнюю очередь |
| Слои расходятся, деталь ломается по горизонтали | Поднять температуру, убавить обдув |
| Наплывы на углах | Снизить ускорение и скорость наружной стенки |
| Деталь не снимается со стола | Дождаться полного остывания, использовать разделительный слой, снизить температуру стола |
| Поверхность шершавая и матовая | Обычно влага. Просушить катушку |
| Пропуски подачи, щелчки экструдера | Слишком длинный ретракт или слишком высокая скорость. Уменьшить и то и другое |
Профиль-стартер: от чего отталкиваться
Таблица · стартовый профиль PETG
| Параметр | Значение | Уточнение |
|---|---|---|
| Температура сопла | 240 градусов | первый слой 245 |
| Температура стола | 80 градусов | после первого слоя можно опустить до 70 |
| Обдув | 40 процентов | 0 на первых двух слоях |
| Скорость наружной стенки | 40 мм в секунду | |
| Скорость заполнения | до 80 мм в секунду | |
| Первый слой | 20 мм в секунду | |
| Ретракт, прямой привод | 0,8 мм | для боудена от 4 мм |
| Зазор поддержек по высоте | 0,25 мм | для PLA хватает 0,2 |
| Множитель потока | 0,95 до 1,0 | уточняется по толщине стенки |
Отправная точка для сопла 0,4 и слоя 0,2. Под свою катушку значения придётся подвинуть, но начинать удобнее отсюда, а не от профиля PLA.
- Сопло: 240 градусов, первый слой 245
- Стол: 80 градусов, после первого слоя можно опустить до 70
- Обдув: 0 на первых двух слоях, дальше 40 процентов
- Скорость наружной стенки: 40 миллиметров в секунду
- Скорость заполнения: до 80
- Первый слой: 20 миллиметров в секунду
- Ретракт для прямого привода: 0,8 миллиметра, для боудена от 4
- Зазор поддержек по высоте: 0,25 миллиметра
- Множитель потока: 0,95 до 1,0, уточняется по толщине стенки
Проверять профиль удобнее не на реальной модели, а на тестовом кубике со стенкой в один периметр. Он печатается за пятнадцать минут и показывает сразу и точность потока, и качество углов, и наличие паутины.
Множитель потока проверяется штангенциркулем: печатаете кубик со стенкой в один периметр, меряете толщину стенки, делите на ожидаемую ширину линии. Полученное число и есть поправка. Это единственный способ настроить поток честно, на глаз он не подбирается.
Прочность: чего ждать на практике
PETG выбирают ради прочности, но прочность у напечатанной детали анизотропна: вдоль слоёв и поперёк она сильно разная.
Вдоль слоёв деталь прочная, поперёк держится только на межслойном сцеплении. Поэтому ориентация детали на столе влияет на прочность сильнее, чем выбор пластика.
Практическое правило: расположите деталь так, чтобы основная нагрузка шла вдоль слоёв, а не пыталась их расслоить. Кронштейн, напечатанный плашмя, выдерживает в разы больше того же кронштейна, напечатанного стоя.
Второй фактор это число стенок. Для нагруженных деталей четыре периметра дают больше, чем заполнение в 50% при двух стенках, и печатаются быстрее.
Третий фактор это температура: чем выше в рабочем диапазоне, тем лучше слои склеиваются. Для функциональных деталей имеет смысл печатать на верхней границе диапазона, пожертвовав видом.
Когда брать PETG
Стоит: детали, работающие под нагрузкой, вещи для улицы и для машины, корпуса и кронштейны, контакт с водой, температуры до 70 градусов.
Не стоит: фигурки и декор с мелкой детализацией, модели под покраску с гладкой поверхностью, всё, где важнее вид, чем прочность. Там PLA проще и красивее.
Вместо ABS: почти всегда, если не нужна температура выше 80 градусов. PETG не требует закрытой камеры и не воняет, а по прочности близок.
Сравнение свойств основных пластиков между собой есть в отдельном обзоре материалов для 3D-печати, а особенности печати гибким пластиком разобраны в материале про TPU.
Частые вопросы
Почему PETG печатается хуже, чем обещали?
Чаще всего используется профиль от PLA с одной лишь поднятой температурой. Обдув, скорость и зазоры тоже требуют правки, и без них результат будет хуже, чем у PLA.
Нужна ли закрытая камера?
Нет. PETG почти не коробится и печатается на открытом принтере без проблем. Закрытая камера нужна для ABS и ASA.
Можно ли печатать PETG на стандартном сопле?
Да, латунное сопло подходит. Абразивных наполнителей в обычном PETG нет, закалённое сопло нужно только для вариантов с карбоном или стеклом.
Безопасен ли PETG для контакта с едой?
Сам материал считается безопасным, но напечатанная деталь имеет пористую поверхность между слоями, где скапливаются бактерии. Для многоразовой посуды не подходит без покрытия пищевым лаком.
Почему деталь мутная, хотя пластик прозрачный?
Прозрачность у PETG получается только при высокой температуре, минимальном обдуве, толстых слоях и полном заполнении. Обычный профиль всегда даёт мутный результат из-за границ между слоями.
Начните с температурной башни на своей катушке. Разброс между производителями такой, что чужие настройки почти наверняка вам не подойдут.