Органические поддержки, они же ветвистые или древовидные, в слайсерах включают все, а потом ругаются, что модель отвалилась на середине печати. Проблема почти никогда не в самой технологии, а в том, что её ставят на задачи, для которых она не предназначена.
Посмотрим, чем ветвистые поддержки отличаются от обычных по механике, где они экономят пластик и время, где стабильно проигрывают, и какие три настройки решают исход печати.

Чем органические поддержки отличаются от обычных
Обычные поддержки, их называют нормальными, линейными или решётчатыми, строятся просто: слайсер берёт проекцию нависающей области на стол и заполняет её вертикальной решёткой снизу доверху. Столб стоит под каждым участком, который нужно поддержать.
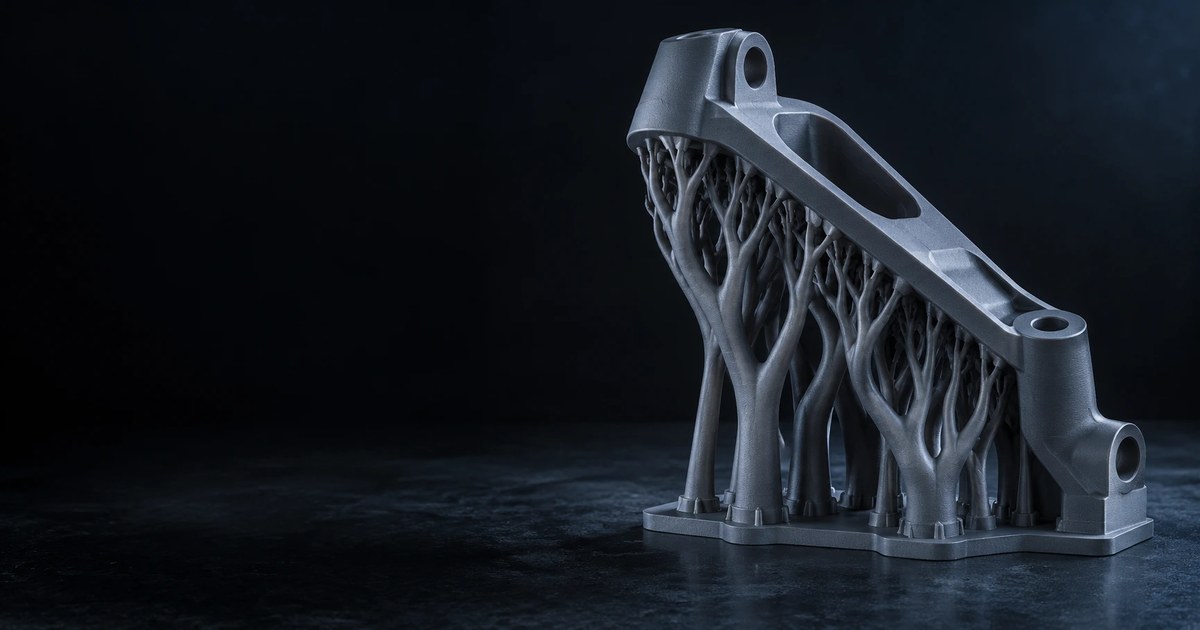
Ветвистые поддержки работают иначе. Слайсер находит точки, которые надо подпереть, и тянет к ним тонкие ветви от общего ствола, растущего от стола. Ветви обходят модель, сливаются друг с другом по пути вниз и опираются на небольшую площадь.
Разница принципиальная: обычные поддержки это объём под всей нависающей площадью, ветвистые это каркас, который касается модели только в нужных точках. Отсюда и все последствия, хорошие и плохие.
Где органические выигрывают
Фигурки и органические формы. Модель с изгибами, конечностями, складками одежды: обычные поддержки закапывают её в сплошной блок, ветвистые обходят выступы и подпирают точечно. На бюсте или фигурке разница в расходе достигает половины.
Нависания над пустотой. Вытянутая рука персонажа, носик чайника, ветка дерева. Обычные поддержки построят под ними колонну от стола, ветвистые дотянутся сбоку от ближайшего ствола.
Следы на поверхности. Точка контакта у ветви меньше, значит и след меньше. После снятия остаётся точечная шероховатость вместо полосы.
Снятие руками. Ветвистые поддержки отламываются целым деревом за ствол. Обычные приходится выковыривать по фрагментам, особенно из углублений.
Расход пластика. Обычно экономия от 30 до 60% на моделях с развитой геометрией. На простых формах разница меньше.
Где обычные остаются лучше
Широкие плоские нависания. Козырёк, полка, горизонтальная площадка над пустотой. Ветвям тут не за что цепляться, они выстраиваются в редкую сетку, и слой над ними провисает. Обычная решётка даёт равномерную опору по всей площади.
Высокие тонкие модели. Ствол ветвистой поддержки сам по себе высокая тонкая конструкция. На модели выше 15 см он начинает раскачиваться от рывков головы, и вся конструкция может отвалиться вместе с деталью.
Мелкие детали с точной геометрией. Резьба, зубцы, тонкие рёбра. Ветвь может не найти точку опоры и просто пропустить участок, обычная решётка подопрёт всё подряд.
Время слайсинга. Расчёт ветвистых поддержек на сложной модели занимает от десятков секунд до нескольких минут против почти мгновенного расчёта обычных.
Печать смолой. В фотополимерной печати логика поддержек другая, и там ветвистые структуры это норма, но реализованы они иначе. Если работаете со смолой, сравнение выше к вам не относится, разбор различий технологий есть в материале про FDM против Resin.
Три настройки, которые решают исход
Расстояние по Z до модели
Самый важный параметр. Это зазор между верхушкой поддержки и нижней поверхностью детали.
Слишком мало, около нуля: поддержка спекается с моделью, отрывается с куском поверхности. Слишком много, больше трёх десятых миллиметра: первый слой над поддержкой провисает, и опора бесполезна.
Рабочий диапазон для сопла 0,4 при слое 0,2: от 0,2 до 0,25 мм. Правило простое: зазор равен одному слою. Если печатаете слоем 0,16, ставьте 0,16.
PETG требует зазора больше, чем PLA, примерно на треть: он сильнее липнет к себе. ABS ближе к PLA.
Угол и диаметр ветвей
Угол наклона ветви определяет, насколько далеко в сторону она может дотянуться. По умолчанию обычно 40 градусов. Больше угол, дальше дотягивается и меньше стволов нужно, но тем менее устойчива конструкция.
Для фигурок 40 градусов работает. Для моделей выше 10 см имеет смысл уменьшить до тридцати: конструкция станет надёжнее ценой лишнего пластика.
Диаметр ствола по умолчанию около 2 мм. На высоких моделях увеличивают до трёх или четырёх, иначе ствол гуляет.
Плотность и площадь контакта
Определяет, насколько широкой шапкой ветвь касается модели. Больше площадь, надёжнее опора и заметнее след.
Для видимых поверхностей ставят минимум, для функциональных деталей, где вид не важен, можно не экономить. В некоторых слайсерах этот параметр называется размером наконечника.
Сколько экономят на практике
Цифры сильно зависят от геометрии, поэтому ориентируйтесь на диапазоны, а не на точные значения.
Фигурка высотой 10 см с вытянутой рукой. Обычные поддержки дают около двадцати граммов пластика и полтора часа сверху. Ветвистые около восьми граммов и сорок минут. Экономия примерно 60% по материалу.
Механическая деталь с нависанием под 45 градусов. Разница минимальна, около 10%: сама геометрия простая, и обеим схемам нужно примерно одно и то же.
Модель с несколькими отдельными нависающими элементами. Ветвистые выигрывают заметно, потому что один ствол обслуживает несколько точек.
Отдельная статья расходов это время на постобработку. Снять ветвистые поддержки с фигурки занимает пару минут, обычные из тех же мест выковыривают четверть часа. При серийной печати это ощутимо, а как это считается в себестоимости, разобрано в материале про стоимость 3D-печати.

Как это устроено в разных слайсерах
Bambu Studio и Orca Slicer
Тип поддержек называется Tree, доступны варианты Auto, Strong, Hybrid и Organic. Hybrid комбинирует ветвистые с обычными там, где нужны плоские опоры, и это часто лучший выбор по умолчанию.
PrusaSlicer
Тип называется Organic. Настройки собраны компактно, ключевые параметры это Tip diameter, Branch diameter и угол. Реализация считается одной из самых аккуратных по качеству поверхности.
Cura
Здесь ветвистые поддержки появились раньше всех под названием Tree Support. Настроек больше, чем в остальных, включая отдельное управление ветвлением и предпочтением опоры на стол или на модель.
Общий момент для всех: включение ветвистых поддержек не отменяет необходимости настроить сам принтер. Если у вас плывёт первый слой или не выставлен поток, поддержки любого типа будут отваливаться, и разбираться нужно с калибровкой принтера, а не с настройками поддержек.
Что чаще всего идёт не так
Карточки
Как выбрать под конкретную модель
Простое правило, которое закрывает большинство случаев.
Ветвистые, если модель органическая, ниже 15 см, с отдельно торчащими элементами, и важна поверхность.
Обычные, если есть широкие плоские нависания, модель высокая и тонкая, геометрия мелкая и точная, или деталь функциональная и вид не важен.
Гибридные, если в модели есть и то и другое. Это самый частый случай на практике, и именно поэтому режим Hybrid в Bambu Studio стоит пробовать первым.
Отдельно стоит помнить, что поддержки это компромисс, а не обязательный этап. Разворот модели на столе часто убирает половину нависаний бесплатно. Прежде чем спорить о типе поддержек, поверните деталь и посмотрите, сколько их вообще осталось.
Частые вопросы
Органические поддержки всегда экономят пластик?
Нет. На простой геометрии с одним широким нависанием они могут потратить столько же или больше, потому что строят ветвление там, где хватило бы прямой стенки. Экономия проявляется на сложных формах.
Можно ли комбинировать оба типа в одной печати?
Да, в Bambu Studio и Orca для этого есть режим Hybrid. В остальных слайсерах комбинация делается вручную через блокирующие объёмы: в одной зоне запрещаете один тип, в другой другой.
Почему в смоляной печати всё иначе?
Там деталь висит на платформе вверх ногами и отрывается от плёнки на каждом слое. Поддержки несут не вес, а усилие отрыва, поэтому их ставят гуще и по другой логике.
Какой зазор ставить для PETG?
Начните с 0,25 при слое 0,2 и увеличивайте, если поддержка прирастает. PETG липнет к себе сильнее PLA, и стандартный зазор для него часто мал.
Влияет ли скорость печати на надёжность поддержек?
Да. На высоких скоростях рывки головы раскачивают тонкие стволы. Если дерево отваливается, попробуйте снизить скорость именно для поддержек: в большинстве слайсеров это отдельный параметр.
Если браться за что-то одно, начните с зазора по Z. Это единственная настройка, которая одинаково часто ломает и органические поддержки, и обычные.