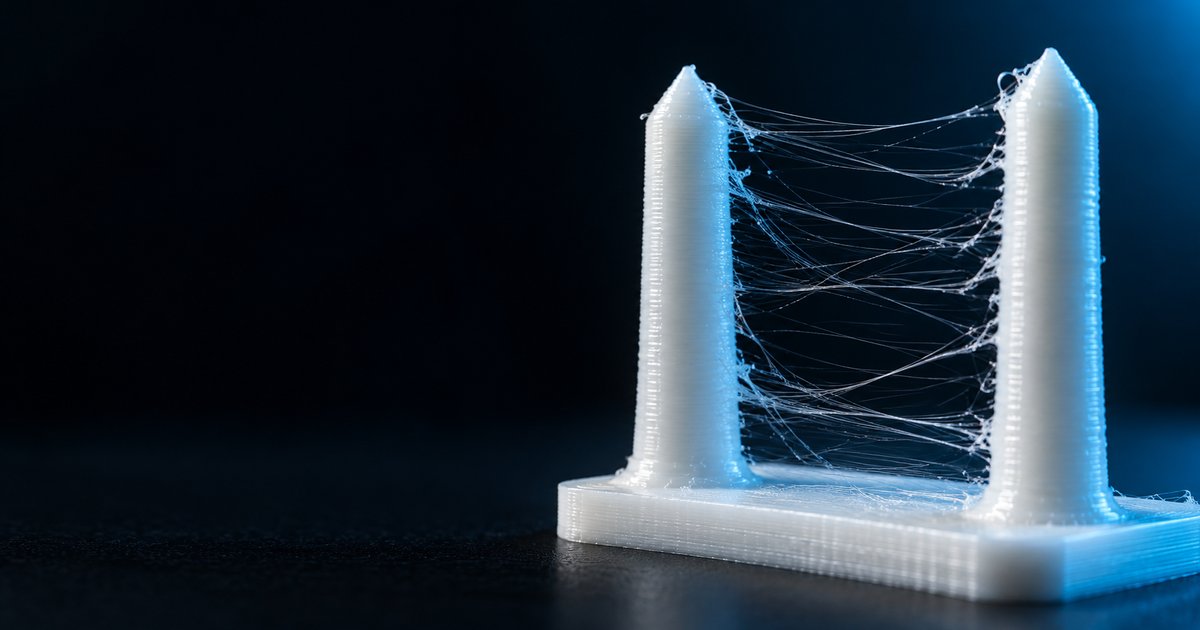
Тонкие нити между стойками, волосяной налёт на пустотах, «борода» на углах: паутина при 3D-печати портит даже хорошо откалиброванные детали. Обычно её лечат вслепую, крутя ретракт, температуру и скорость одновременно, и в итоге не понимают, что именно помогло. Между тем причины стоят в предсказуемом порядке частоты, и чинить их надо по очереди.
Ниже порядок проверки от самого частого к редкому, с названиями параметров в OrcaSlicer, Bambu Studio и Cura, тестовыми деталями и таблицей «симптом, причина, что поменять».
Коротко о главном:
- С чего начинать. Чаще всего паутину дают влажный пластик и слишком горячее сопло. Ретракт подбирается третьим шагом, тестовой башней, а не на глаз.
- Как отличить влажный пластик. Он потрескивает при печати, из сопла идут пузырьки или пар, нити тонкие и покрывают всю деталь, а не только переходы.
- Какой ретракт ставить. На директе стартуйте с малых значений: башня OrcaSlicer по умолчанию гоняет длину от 0 до 2 мм с шагом 0,1 мм, на Боудене от 1 до 6 мм с шагом 0,2 мм.
- Почему PETG тянет сильнее PLA. Он вязкий и дольше сочится из горячего сопла, поэтому ему нужна более низкая температура и аккуратный откат.
- Поможет ли сушилка новому пластику. Да, катушка в вакуумном пакете может быть уже влажной; проверка занимает один цикл сушки.
- Феном убрать нити можно. Но это лечение последствий: на следующей детали они вернутся, пока не исправлена причина.
Дальше по порядку: как выглядит дефект, порядок проверки, влага, температура, ретракт и его башня, перемещения, wipe и z-hop, особенности PETG и TPU, железо, очистка готовой детали, итоговая таблица и вопросы.

Как выглядит паутина и чем отличается от волосков и наплывов
Путаницу в названиях стоит снять сразу, потому что у трёх дефектов разные причины.
- Паутина (stringing). Одиночные нити или целая «сетка» между отдельными частями детали: между двумя стойками, через арку, над окном. Нить натянута, её можно снять ногтем.
- Волоски. Мелкий пух по всей поверхности, в том числе на сплошных стенках, а не только в местах переезда сопла. Это почти всегда влага или перегрев.
- Наплывы и капли (blobs, zits). Бугорки в точках начала и конца периметра. Дело не в переездах, а в давлении в сопле и настройке шва.
Практический признак: если нити тянутся только там, где сопло едет по воздуху, это перемещения и ретракт. Если пух сидит везде, ищите влагу и температуру. Если проблема только на шве, паутина тут ни при чём, смотрите настройки шва и общую калибровку FDM-принтера.
Порядок проверки паутины: от частого к редкому
Меняйте один параметр за раз и печатайте одну и ту же тестовую деталь. Иначе вы не узнаете, что сработало.
Порядок поиска причины паутины
- Просушить пластикодин цикл сушки, затем сразу печать из сухого бокса
- Снизить температурушагами по 5 градусов, температурная башня
- Подобрать ретрактбашня ретракта, сначала длина, потом скорость
- Настроить перемещенияскорость холостых ходов, обход стенок
- Проверить wipe и z-hopвключать по одному и сравнивать
- Осмотреть сопло и хотэндналипший пластик, утечка, затяжка
Если после сушки и снижения температуры деталь чистая, до ретракта дело вообще не дойдёт. Это экономит часы.
Влажный филамент: признаки и сушка
Пластик впитывает воду из воздуха, при нагреве вода превращается в пар и выдавливает расплав из сопла самостоятельно, без команды принтера. Отсюда нити, которые не лечатся ретрактом.
Признаки влаги
- Треск и шипение во время экструзии.
- Пузырьки на выходящей нити, матовая шероховатая поверхность.
- Пух по всей детали, а не только на переездах.
- Заметное ухудшение, если катушка долго стояла открытой.
Режимы сушки
Вики Bambu Lab для сушки на подогреве стола под крышкой называет такие значения: PLA около 65-75 градусов, PETG 75-85, TPU 80-90, по 12 часов. Это режим для стола принтера, а не для любой сушилки, и пластик нельзя перегревать выше температуры размягчения катушки. В сторонних руководствах для PETG встречается мягкий режим 60-65 градусов на 6-8 часов. Надёжнее ориентироваться на температуру, указанную производителем катушки и сушилки. Подробнее о выборе устройства в статье про сушилку для филамента.
После сушки пластик снова впитывает влагу, особенно в сырой комнате, поэтому печатайте из закрытого бокса с осушителем или прямо из сушилки.
Температура сопла и паутина при печати PLA
Чем горячее расплав, тем он жиже и тем охотнее вытекает при переезде. Лишние 10 градусов над оптимумом часто хуже любого неверного ретракта. Распространённая ошибка: взять максимум из диапазона на коробке катушки.
Напечатайте температурную башню (в OrcaSlicer она есть в меню калибровки) и найдите минимальную температуру, при которой слои держатся прочно, а мосты и свесы чистые. Для проверки паутины лучше брать значение чуть ниже вашего прежнего. Двигайтесь шагами по 5 градусов: например, у PETG в практических руководствах пример идёт как 250, 245, 240. Снижать надо до появления недоэкструзии и слабой межслойной связи, после этого возвращаться на шаг назад.
Паутина при печати PLA чаще всего исчезает уже на первых двух шагах, влага и температура. Если у PLA нити остались, переходите к ретракту.
Ретракт: длина и скорость, директ и Боуден
Ретракт втягивает пруток назад перед холостым перемещением, чтобы сбросить давление в сопле. Два параметра: длина (Retraction length) и скорость (Retraction speed). Длина зависит от расстояния от шестерни до сопла.
- Директ-экструдер. Расстояние короткое, хватает небольшого отката. Слишком большой ретракт здесь не помогает и только забивает хотэнд, а у мягких материалов приводит к сминанию прутка.
- Боуден. Трубка упруго сжимается, поэтому требуется заметно больший откат.
Для PLA и других малосочных материалов OrcaSlicer в справке отмечает, что хватает 0,2-0,4 мм, когда башня чистая с самого начала. Свои значения всё равно подтверждайте печатью.
| Материал | Директ: что тестировать | Боуден: что тестировать |
|---|---|---|
| PLA | начало диапазона башни, часто хватает 0,2-0,4 мм | диапазон башни 1-6 мм, шаг 0,2 мм |
| PETG | диапазон башни 0-2 мм, берите чуть больше, чем у PLA, и понизьте температуру | диапазон башни 1-6 мм, середина и выше |
| TPU | короткий откат на низкой скорости, начало диапазона | нужен очень аккуратный подбор, лучше директ |
Таблица показывает не готовые значения, а где искать: диапазоны башни из справки OrcaSlicer. Итог всегда определяет ваш принтер и ваш пластик.
Скорость отката: слишком медленная даёт сочение, слишком быстрая шлифует пруток шестернёй. Сначала подберите длину при штатной скорости профиля, потом пробуйте скорость.
Башня ретракта в OrcaSlicer: как напечатать и прочитать
В OrcaSlicer откройте меню Calibration и выберите Retraction test. Для директа программа предлагает диапазон 0-2 мм с шагом 0,1 мм, для Боудена 1-6 мм с шагом 0,2 мм. Печатается башня из двух столбов: чем выше, тем больше откат.
- Задайте диапазон под ваш тип экструдера и запустите печать.
- Осмотрите башню и найдите самую чистую по высоте зону между столбами.
- Измерьте высоту этой зоны от стола.
- В предпросмотре G-кода найдите комментарий
Calib_Retraction_towerна этой высоте: он показывает настоящую длину отката.
Не ориентируйтесь на строки ; retract: они не всегда показывают реальную длину. Если нити остались даже наверху башни, пластик сырой или сопло установлено неправильно, возвращайтесь к пунктам про влагу и железо. В Bambu Studio и Cura специальной башни может не быть, там удобно печатать любую готовую модель с двумя столбами, например калибровочную пару стоек, и менять один параметр между запусками.
Перемещения: скорость, обход стенок и combing
Чем быстрее сопло перелетает пустоту, тем меньше времени расплав успевает вытечь. Поднимите скорость холостых ходов (Travel speed) до предела, при котором принтер не теряет шаги и не трясётся. Дальше работают два способа сократить количество переездов через пустоту.
- Avoid crossing walls (Bambu Studio и OrcaSlicer): сопло обходит стенки, а не пересекает пустоту. Меньше нитей внутри, но путь длиннее.
- Combing (Cura): сопло едет по уже напечатанному заполнению. Режим «Внутри заполнения» убирает нити на видимых поверхностях.
Оба режима замедляют печать: убедитесь, что ради сокращения нитей вы не получили фантомные задержки на каждой детали. Подробнее о других полезных параметрах слайсера в статье про настройки Bambu Studio.
Wipe и z-hop: когда помогают, а когда добавляют нити
Wipe (Wipe while retracting, Wipe distance) сдвигает сопло по уже напечатанной линии при откате и убирает каплю с кончика. Обычно помогает, если капля копится именно на конце перед переездом.
Z-hop (Z hop when retract) поднимает сопло над деталью при переезде. Он спасает от задевания, но каждый подъём растягивает тянущуюся нить дольше и выше. В практических руководствах по PETG прямо советуют z-hop отключить, если нити растут. Включайте его только тогда, когда сопло реально задевает деталь, и тогда ставьте минимальную высоту.
Правило проверки: включите по одному, напечатайте башню и сравните с базовым результатом. Если нитей стало больше, выключайте.
PETG и TPU: почему тянут нити сильнее
PETG расплавляется в вязкую, липкую массу, которая тянется за соплом и долго сочится. Ему помогают сухой пластик, температура на несколько шагов ниже, отключённый z-hop и умеренный ретракт. Разбор профиля, включая обдув и первый слой, есть в статье про настройки PETG.
TPU мягкий и сжимается в канале подачи, поэтому длинный быстрый откат ему вредит: пруток складывается гармошкой и заклинивает. Работают короткий медленный ретракт, низкая скорость подачи и директ. Подробности в разборе печати из TPU.
Заведите отдельные профили филамента для каждого материала, а не меняйте один общий. Тогда настройки не перемешаются.
Сопло и хотэнд: износ, налипший пластик, утечка
Если после замены сопла нити появились, причина обычно в сборке. Проверьте:
- Затяжка. Сопло надо затягивать на горячем хотэнде до упора в хитбрейк, иначе в зазор уходит расплав и давление сбрасывается неверно.
- Налипший пластик. Комок на внешней стороне сопла тянет за собой нити и портит стенки. Очистите горячее сопло латунной щёткой.
- Износ. Сопло с растёртым отверстием и абразивные наполнители дают нестабильную экструзию, нити становятся хаотичными.
- Утечка в резьбе. Следы расплава на резьбе говорят о негерметичной сборке: сопло переустанавливают.
Справка OrcaSlicer отдельно советует проверить установку сопла, если нити остаются даже на верхней части башни ретракта.
Что делать с уже напечатанной деталью
Нити легко убрать, пока вы чините причину. Поводите строительным феном или зажигалкой быстрыми движениями на расстоянии: тонкие нити сжимаются быстрее стенки, но перегрев деформирует PLA. Для PETG аккуратнее, он оплавляется заметнее. Остатки срезайте скальпелем или канцелярским ножом вдоль поверхности, потом шлифуйте.
Любое «лечение» детали бессмысленно, если вы не изменили причину: следующая деталь выйдет с теми же нитями.
Таблица: симптом, причина, что поменять
Паутина при 3D-печати: симптом, причина, что менять
| Симптом | Вероятная причина | Что поменять |
|---|---|---|
| Пух по всей детали, треск | влажный пластик | просушить, печатать из сухого бокса |
| Тонкие нити на всех переездах | слишком горячее сопло | снизить температуру шагами по 5 градусов |
| Одиночные нити между стойками | малый или медленный откат | башня ретракта, подбор длины, затем скорости |
| Нити через пустоту, сопло едет медленно | низкая скорость холостых ходов | поднять Travel speed, включить Avoid crossing walls или combing |
| Нити выросли после включения z-hop | долгий подъём растягивает нить | выключить z-hop или уменьшить высоту |
| Капля на конце перед переездом | давление в сопле | включить wipe |
| TPU гармошкой, нити при откате | слишком длинный быстрый ретракт | короткий медленный откат, директ |
| Нити после замены сопла | сборка, утечка, налипший пластик | переустановить сопло, очистить |
Итог: с чего начать
Новичку: просушите катушку, снизьте температуру на 5-10 градусов и напечатайте башню ретракта. Скорее всего, на этом всё закончится. Владельцу Боудена: начинайте башню с диапазона 1-6 мм и смотрите на высоту чистой зоны. На директе не гонитесь за большим откатом. Печатаете PETG: отключите z-hop и поработайте с температурой. Печатаете TPU: короткий откат и низкая скорость. И сохраните удачные значения в отдельном профиле под материал.
Частые вопросы
Почему PETG тянет нити сильнее, чем PLA?
PETG в расплаве вязкий и липкий, он тянется за соплом и дольше сочится после остановки подачи. Ему нужны сухой пластик, температура на несколько шагов ниже и выключенный z-hop.
Какую длину ретракта ставить на директ-экструдер?
Начинайте с малых значений. Башня OrcaSlicer для директа охватывает 0-2 мм с шагом 0,1 мм, а для PLA часто хватает 0,2-0,4 мм. Точное значение для вашего принтера покажет напечатанная башня.
Поможет ли сушилка, если пластик новый?
Может помочь: катушка могла впитать влагу на складе или при долгом хранении. Если треск и пух по всей детали есть, просушите её один цикл и сравните результат.
Можно ли убрать паутину феном?
Да, строительный фен или зажигалка быстро убирают тонкие нити с PLA, если водить ими на расстоянии. Осторожно с перегревом: он деформирует деталь, а причина нитей останется.
Почему нити появились после замены сопла?
Чаще всего сопло затянуто неплотно или на холодном хотэнде, и расплав просачивается в зазор. Также проверьте, что на новом сопле нет налипшего пластика, и при необходимости заново переустановите его на горячем хотэнде.
Как отличить паутину от наплывов на шве?
Паутина тянется между отдельными частями детали там, где сопло ехало по воздуху. Наплывы сидят в точках начала и конца периметра и лечатся настройками шва, а не ретрактом.
Если сомневаетесь, напечатайте башню ретракта на сухом пластике при пониженной температуре: это быстрый способ понять, чем была проблема.