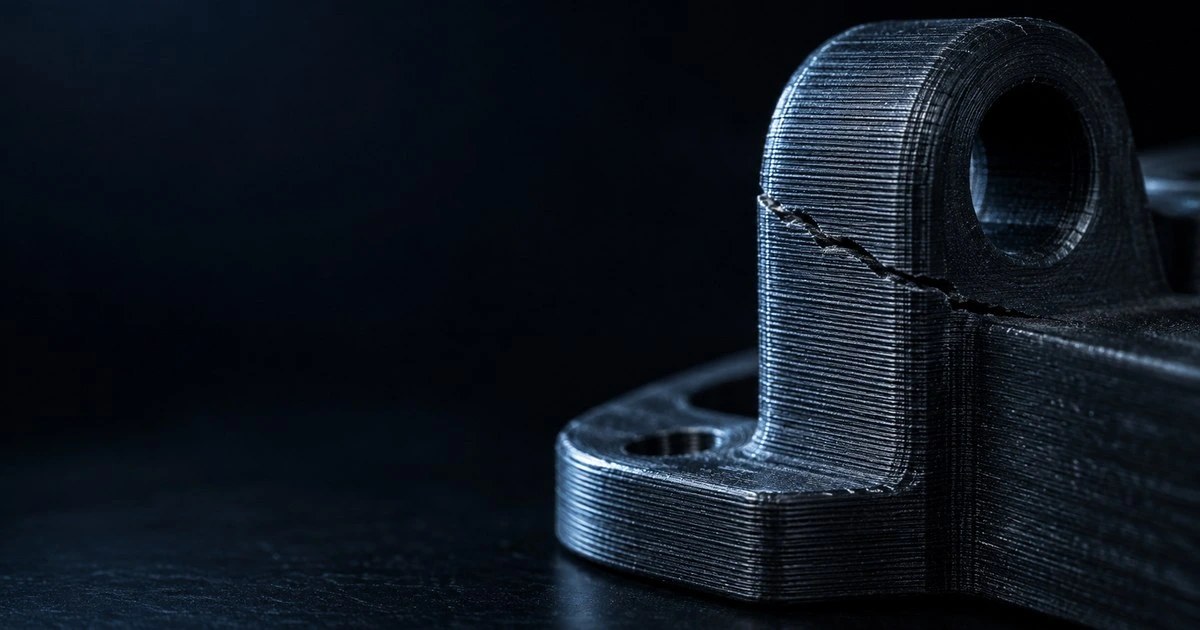
Печать ABS без трещин это первое, на чём спотыкаются после уверенного опыта с PLA и PETG. Деталь начинается хорошо, а к середине отрывает угол от стола, или трескается по слоям через сутки после снятия. Причина почти всегда одна и та же, и она связана не с настройками сопла, а с температурой воздуха вокруг детали.
Пройдём по тому, что происходит с ABS при остывании, как это лечится, что даёт закрытая камера, и почему обдув здесь работает наоборот. Готовый пример такого принтера разобран в обзоре Creality K1C.

Что происходит с деталью
Физика, из которой следуют все рекомендации.
ABS сильно сжимается при остывании. Пока печатается один слой, нижние уже остыли и сократились, а верхний ещё горячий и крупнее. Возникает внутреннее напряжение.
Это напряжение никуда не девается: оно накапливается с каждым слоем. Дальше оно находит выход одним из двух способов.
Отрыв от стола. Напряжение поднимает углы детали, и она отклеивается. Обычно начинается с углов, потому что там сходятся два направления сжатия.
Расслоение. Если деталь держится на столе крепко, напряжение рвёт её по слабому месту, то есть по границе слоёв. Часто это происходит уже после печати.
Отсюда главный вывод: бороться надо с перепадом температур, а не с адгезией. Усиление прилипания без снижения напряжения переводит проблему из отрыва в трещины.
Закрытая камера: главное решение
То, что решает вопрос на 80%.
Смысл камеры не в нагреве, а в удержании температуры вокруг детали. Когда воздух тёплый, уже напечатанные слои остывают медленнее, сжимаются меньше, и напряжение не накапливается.
Требуется не мощный подогрев, а отсутствие сквозняка и утечек тепла. Большую часть тепла даёт сам стол.
Самодельный вариант работает: короб из любого материала, накрытый сверху. Главное требование это герметичность и отсутствие обдува снаружи.
Важная оговорка: электроника принтера не любит нагрев. В закрытых конструкциях плату выносят наружу или обеспечивают ей отдельный обдув.
Обдув: здесь он враг
Пункт, противоречащий привычкам после PLA.
Вентилятор охлаждения детали нужен, чтобы пластик застывал быстро и держал форму. Для PLA это обязательно.
Для ABS быстрое остывание это именно то, что создаёт напряжение и разрывает слои. Обдув выключают полностью или оставляют минимальным.
Исключение: мосты и нависающие элементы, где без обдува пластик провиснет. Там его включают точечно и на малой мощности.
Признак избыточного обдува: деталь гладкая, но слои разделяются при небольшом усилии.
Температуры
Ориентиры и то, как их подбирать.
Сопло греется заметно горячее, чем для PLA. Более высокая температура улучшает сцепление слоёв, и для ABS это критично.
Стол тоже горячий, и его роль двойная: удержать деталь и прогреть воздух в камере.
Точные значения зависят от конкретного пластика, и температурная башня обязательна. Производители одного и того же материала дают разный диапазон.
Правило для функциональных деталей: лучше чуть горячее. Внешний вид пострадает незначительно, а прочность вырастет ощутимо.
Подробности процедуры подбора есть в материале про калибровку FDM-принтера.
Прилипание к столу
Вторая половина вопроса.
ABS требует подготовленной поверхности. Что работает: клей-карандаш, специальные лаки, каптоновая лента, покрытия для высокотемпературной печати.
Отдельный приём, известный давно: раствор ABS в ацетоне, наносимый на стекло. Даёт исключительную адгезию, но снимается деталь тяжело.
Кайма вокруг детали увеличивает площадь и распределяет усилие. Для ABS её делают шире, чем для других материалов.
Первый слой печатается медленно и чуть горячее. Это универсальный совет, но здесь он особенно важен.
Геометрия детали
То, что можно исправить в модели, а не в настройках.
Острые углы у основания это концентраторы напряжения, и отрыв начинается именно там. Скругление или небольшая фаска снижает риск заметно.
Большая плоская подошва хуже, чем такая же деталь с разгруженным основанием: чем больше площадь, тем больше суммарное сжатие.
Тонкие длинные элементы деформируются сильнее коротких.
Практический приём: добавить в модель небольшие опорные площадки по углам, которые срежутся после печати. Они держат углы, пока деталь набирает высоту.
Заполнение и стенки
Параметры, влияющие на напряжение.
Высокое заполнение увеличивает количество пластика, а значит и суммарное сжатие. Для крупных деталей из ABS это прямой путь к трещинам.
Прочность выгоднее набирать стенками: они работают лучше и создают меньше внутренних напряжений.
Тип заполнения тоже влияет: узоры с плавными линиями напрягают деталь меньше, чем сетка с резкими пересечениями.
Разумный ориентир для ABS: меньше заполнения, больше периметров, чем вы поставили бы для PLA.
Сквозняк и внешние условия
Фактор, который часто оказывается настоящей причиной.
Открытое окно в комнате, кондиционер, дверь, которую открывают, вентилятор на столе. Любой поток холодного воздуха ломает печать мгновенно.
Зимой к этому добавляется низкая температура в помещении сама по себе.
Симптом узнаваемый: деталь печаталась нормально, а потом вдруг оторвалась без видимых причин. Проверять надо не настройки, а то, что происходило в комнате.

Отжиг и снятие напряжений
Приём для деталей, которые всё равно трескаются.
Смысл в том, чтобы дать детали остыть медленно и равномерно, позволив внутренним напряжениям рассосаться.
Простейший вариант: не открывать камеру после окончания печати. Дать принтеру и детали остыть вместе, естественным образом. Это бесплатно и помогает заметно.
Более серьёзный вариант: прогреть готовую деталь целиком и дать ей остывать часами. Здесь надо учитывать, что размеры могут слегка измениться.
Ошибка, встречающаяся постоянно: открыть крышку сразу после окончания печати, чтобы посмотреть на результат. Резкий перепад температуры в этот момент и рвёт деталь по слоям.
Как понять, в чём причина
Диагностика по внешнему виду дефекта.
Углы приподняты, деталь выгнута. Классическое коробление: перепад температур по высоте. Лечится камерой.
Деталь оторвалась целиком в начале печати. Проблема адгезии первого слоя: подготовка стола, высота сопла, температура стола.
Трещина по всей высоте на боковой стенке. Напряжение разорвало слои. Причина в остывании, а не в сцеплении.
Слои разделяются при лёгком усилии. Слабое сцепление: низкая температура сопла или избыточный обдув.
Трещина появилась через сутки. Остаточное напряжение. Нужен более плавный режим остывания.
Разные дефекты лечатся по-разному, и попытка чинить трещины усилением адгезии только ухудшает дело.
Запах и безопасность
Отдельный вопрос, который нельзя игнорировать.
ABS при печати выделяет заметно больше летучих соединений, чем PLA, и запах резкий.
Закрытая камера здесь работает дважды: она и стабилизирует температуру, и удерживает выбросы, позволяя вывести их наружу.
Печать ABS в жилой комнате без отвода воздуха это плохая практика независимо от того, насколько хорошо получаются детали.
Подробный разбор есть в материале про безопасность 3D-печати.
ASA как альтернатива
Материал, о котором стоит знать.
ASA близок к ABS по свойствам и печатается похоже, но заметно лучше переносит ультрафиолет и не желтеет на улице.
Коробится он немного меньше, а запах обычно слабее. Требования к камере те же.
Для уличных деталей ASA почти всегда предпочтительнее. Для внутренних разница невелика, и выбор определяется доступностью.
Постобработка
Приятная сторона материала.
ABS отлично шлифуется, в отличие от вязкого нейлона и мягкого PLA.
Обработка парами ацетона сглаживает поверхность до глянца и заодно упрочняет деталь, спаивая слои снаружи. Процедура требует вентиляции и осторожности с открытым огнём.
Склеивается ABS тем же ацетоном, и шов получается фактически монолитным. Это его большое преимущество для составных деталей.
Про варианты составов есть материал про склейку напечатанных деталей.
Порядок настройки под ABS
Что сделать по шагам.
Схема
- Закрыть принтер или собрать короб
- Убрать сквозняки в комнате
- Выключить обдув
- Прогреть камеру перед печатью хотя бы четверть часа
- Подготовить поверхность стола
- Напечатать температурную башню
- Поставить широкую кайму
Первые четыре пункта решают большую часть проблем, и без них остальные бессмысленны. Отдельная история начинается, когда деталь рабочая: к настройкам печати там добавляются зазоры под шестерни и резьбу.
Частые вопросы
Можно ли печатать ABS на открытом принтере?
Мелкие детали иногда получаются, крупные почти никогда. Самодельный короб из подручных материалов меняет ситуацию радикально и стоит копейки. Какие открытые принтеры чаще всего берут новички, разобрано в сравнении A1 mini и Ender-3 V3 SE.
Почему деталь треснула через день после печати?
Накопленное внутреннее напряжение продолжает работать после снятия. Причина в слишком быстром остывании во время печати, а не в хранении.
Нужно ли греть камеру отдельным нагревателем?
Обычно достаточно тепла от стола при закрытом корпусе. Отдельный нагрев нужен для крупных деталей и в холодном помещении.
Почему слои расходятся, хотя деталь не оторвалась?
Слабое сцепление между слоями: низкая температура сопла или избыточный обдув. Начинать проверку стоит с обдува.
Стоит ли переходить с ABS на PETG?
Если вам не нужны термостойкость и обработка ацетоном, PETG проще во всём и даёт сопоставимую прочность. ABS имеет смысл там, где важны именно его свойства.
Закройте принтер коробом до того, как трогать настройки. Без стабильной температуры вокруг детали остальные параметры почти не работают.