Сопло 3D-принтера стоит несколько сотен рублей и определяет половину качества печати. При этом замену тянут либо слишком долго, когда качество упало необратимо, либо не тем, что нужно, потому что выбор свели к диаметру.
Дальше о том, из чего бывают сопла и зачем, когда менять, как это делать без потерь и почему увеличение диаметра часто выгоднее покупки нового принтера.

Материал сопла решает, чем можно печатать
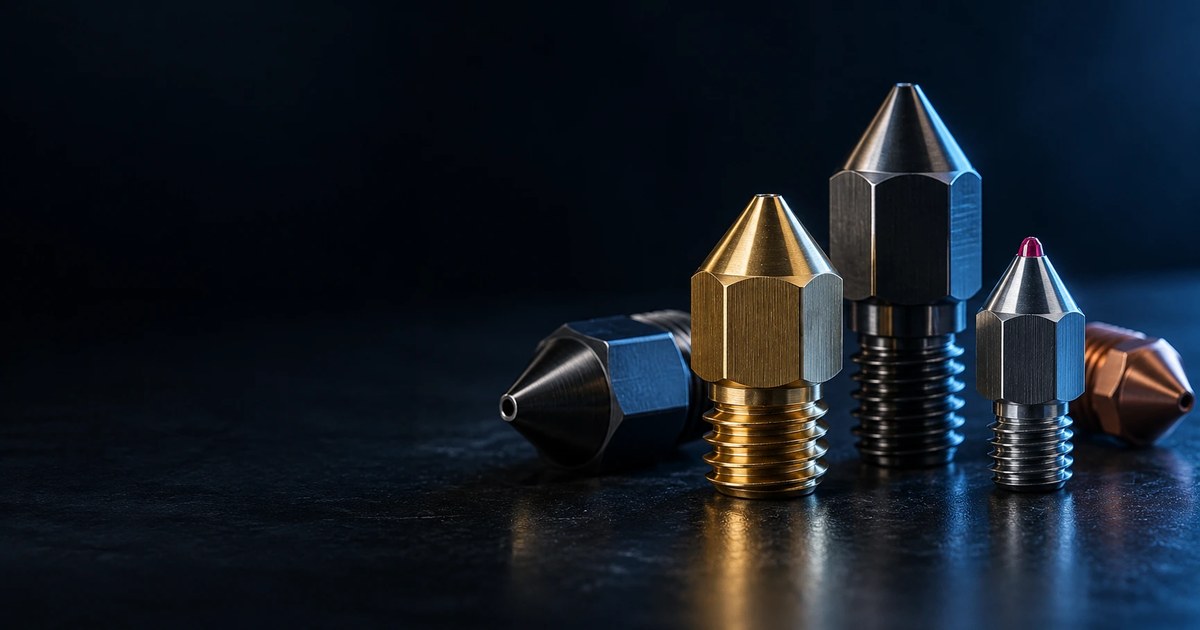
Латунь. Стандарт, идёт в комплекте почти со всеми принтерами. Отлично проводит тепло, дёшева, легко обрабатывается. Единственный недостаток решающий: мягкая. Любой абразивный пластик стачивает её за десятки часов.
Закалённая сталь. Держит абразив: карбон, стекло, светящиеся и металлонаполненные пластики. Проводит тепло хуже латуни, поэтому требует температуры на от 5 до 10 градусов выше. Внутренняя поверхность обычно грубее, и на некоторых пластиках это даёт больше налипания.
Стальные с покрытием. Компромисс: стойкость стали и гладкость поверхности за счёт покрытия. Дороже, но для абразива с требованием к качеству это разумный выбор.
Рубиновая вставка. Корпус из латуни, вставка из искусственного рубина. Сочетает теплопроводность латуни и износостойкость камня. Дорого, окупается только при постоянной печати абразивом.
Медь и медные сплавы. Лучшая теплопроводность, нужна для высокотемпературных материалов и очень быстрой печати. Мягкие, для абразива не годятся без покрытия.
Когда сопло пора менять
Износ развивается постепенно, и к ухудшению качества привыкают, списывая его на настройки.
Признак первый: размеры плывут. Отверстие разбивается, линия становится шире, деталь получается больше модели. Проверяется печатью калибровочного кубика и измерением стенки.
Признак второй: качество упало без изменения настроек. То, что печаталось нормально месяц назад, теперь выходит хуже при тех же параметрах.
Признак третий: неровная подача. Линии то тоньше, то толще, поверхность становится рябой.
Признак четвёртый: видимый износ. Отверстие из круглого стало овальным, кончик сплющен или закруглён.
Ориентир по ресурсу: латунь на обычном PLA живёт сотни часов, на карбоне десятки. Закалённая сталь на абразиве живёт в разы дольше, но тоже не вечна.
Диаметр: главный недооценённый параметр
Стандартные 0,4 стоят почти на всех принтерах, и большинство никогда их не меняет. Зря: смена диаметра меняет скорость и качество сильнее, чем любые настройки слайсера.
Ноль два и меньше. Мелкая детализация, миниатюры, тонкие элементы. Печатает медленно, чаще забивается, требует более чистого пластика.
Ноль четыре. Универсальный компромисс, на нём рассчитаны все стандартные профили.
Ноль шесть. Недооценённый вариант для функциональных деталей. Скорость печати вырастает заметно, прочность тоже: линия толще, слои склеиваются лучше. Детализация страдает, но для кронштейнов и корпусов она не нужна.
Ноль восемь и больше. Крупные объекты, макеты, вазы. Печатает в разы быстрее, качество поверхности заметно грубее.
Практический вывод: если вы печатаете в основном функциональные детали, переход на 0,6 даст больше, чем покупка более быстрого принтера.
Что меняется в настройках вместе с диаметром
Смена сопла без правки профиля даёт плохой результат, и это частая причина разочарования.
Ширина линии. Задаётся от диаметра, обычно от 100 до 120%.
Толщина слоя. Максимум около 75% диаметра. Для 0,6 это до 0,45, что само по себе ускоряет печать.
Температура. Более широкое сопло прокачивает больше пластика, и его надо сильнее греть. Плюс 5 до 15 градусов при переходе на больший диаметр.
Скорость. Ограничение по объёмной подаче никуда не делось. При большем диаметре максимальная скорость по линейной величине снижается, хотя объём в единицу времени растёт.
Минимальная толщина стенки в модели. С соплом 0,6 стенка тоньше миллиметра двух уже не напечатается. Это надо учитывать при моделировании, и подробнее об этом в материале про подготовку модели к печати.
Как менять: порядок без потерь
Главное правило: менять только на горячем хотэнде. Остывший пластик внутри превращает резьбу в единое целое, и попытка открутить холодным срывает резьбу или повреждает нагревательный блок.
Порядок такой. Прогреть до рабочей температуры материала, который печатали последним. Выгрузить пластик. Придержать нагревательный блок ключом, чтобы усилие не пошло на крепление. Выкрутить старое сопло. Вкрутить новое почти до упора, не затягивая. Остудить примерно до 150 градусов и затянуть окончательно.
Последний шаг объясняет большинство проблем с протечками: металл расширяется при нагреве, и сопло, затянутое холодным, при нагреве ослабевает.
После замены обязательно заново выставить зазор до стола: новое сопло почти никогда не совпадает по длине со старым до сотых долей.
Протечка после замены
Самая частая неприятность, и она проявляется не сразу, а через несколько часов печати.
Симптом: пластик выходит не только из отверстия, но и лезет вверх по резьбе, застывая на нагревательном блоке комком.
Причина почти всегда одна: сопло и термобарьер не прижаты друг к другу внутри блока. Между ними остаётся зазор, куда и уходит расплав.
Что делать: собрать заново, следя, чтобы сопло вкручивалось до контакта с термобарьером, а не до упора в корпус блока. И обязательно дотянуть на горячем.
Если комок уже образовался, его снимают прогретым блоком и латунной щёткой. Отковыривать холодным нельзя: повредите нагреватель или термистор.
Забилось: что делать
Прежде чем менять сопло, стоит попробовать прочистить.
Холодная протяжка. Основной метод. Загружаете пластик, греете, остужаете до температуры размягчения и вытягиваете нить резко. Грязь выходит вместе с ней.
Игла для прочистки. Только на горячем и только тонкой иглой нужного диаметра. Грубая проволока разбивает отверстие, и сопло после этого печатает хуже нового.
Отжиг. Для металлических сопел: выкрутить и прогреть горелкой до выгорания остатков. Латунь такое переживает, покрытые сопла нет.
Если после двух холодных протяжек не помогло, замена дешевле дальнейших попыток.

Сколько иметь в запасе
Практичный набор для домашнего принтера выглядит так.
Два запасных 0,4 латунных: расходник, который меняют чаще всего.
Одно 0,6: для быстрой печати крупных и функциональных деталей.
Одно закалённое 0,4: на случай печати абразивом.
Ноль два только если действительно печатаете миниатюры. Иначе оно пролежит без дела.
Общий расход небольшой, а простой из-за отсутствия запасного сопла обходится дороже.
На что смотреть при покупке
Рынок наполнен дешёвыми копиями, и разница между ними существенная.
Соответствие заявленному диаметру. У дешёвых наборов реальный диаметр гуляет, и калибровка потока перестаёт работать.
Качество внутренней поверхности. Грубая внутренняя поверхность даёт налипание и неравномерную подачу.
Тип резьбы и длина. Совместимость с вашим хотэндом. Внешне похожие сопла могут иметь разную длину, и зазор придётся перенастраивать сильно.
Честность маркировки. Дешёвые закалённые сопла иногда оказываются обычной сталью без закалки. На абразиве это выясняется быстро.
Что ещё изнашивается вместе с соплом
Замена сопла не всегда решает проблему, потому что изнашивается не только оно.
Термобарьер. С тефлоновой вставкой это расходник: вставка деградирует от нагрева и начинает мешать подаче.
Подающая шестерня. Зубцы забиваются пылью от пластика и начинают проскальзывать.
Трубка Боудена. Расширяется у горячего конца, и пластик начинает застревать в этом месте.
Если после замены сопла качество не вернулось, причина в одном из этих узлов, и подробнее о том, что ломается чаще всего, есть в материале про ремонт 3D-принтера.
После замены: что проверить
Три шага, которые занимают двадцать минут и экономят испорченные печати.
Первое: выставить зазор до стола заново. Новое сопло почти всегда другой длины.
Второе: напечатать калибровочный кубик и измерить стенку. Это проверяет и диаметр, и подачу.
Третье: если меняли диаметр, прогнать температурную башню. Оптимальная температура для другого диаметра другая.
Как настраивается поток и остальные параметры после замены, разобрано в материале про калибровку принтера.
Частые вопросы
Как понять, что сопло стёрлось, а не забилось?
Забитое сопло даёт недостаточную подачу: линии тоньше, пропуски. Стёртое даёт избыточную: линии шире, размеры больше. Измерение стенки кубика различает эти случаи однозначно.
Можно ли печатать абразивом латунным соплом?
Технически да, недолго. Карбон стачивает латунь за десятки часов, и это заметно по росту размеров детали. Для разовой печати допустимо, для регулярной нет.
Нужно ли менять сопло при смене пластика?
Нет, если оба неабразивные. Достаточно прочистить протяжкой. Менять надо при переходе на абразив, если стоит латунь.
Почему после замены сбился первый слой?
Потому что длина нового сопла отличается от старого. Зазор до стола надо выставлять заново после каждой замены, это не опция.
Стоит ли сразу ставить закалённое на всякий случай?
Если печатаете обычными пластиками, нет. Латунь лучше проводит тепло и даёт более гладкую поверхность. Закалённое имеет смысл держать в запасе и ставить под задачу.
Держите запасное сопло в столе. Оно стоит копейки, а менять его приходится всегда неожиданно и посреди печати.