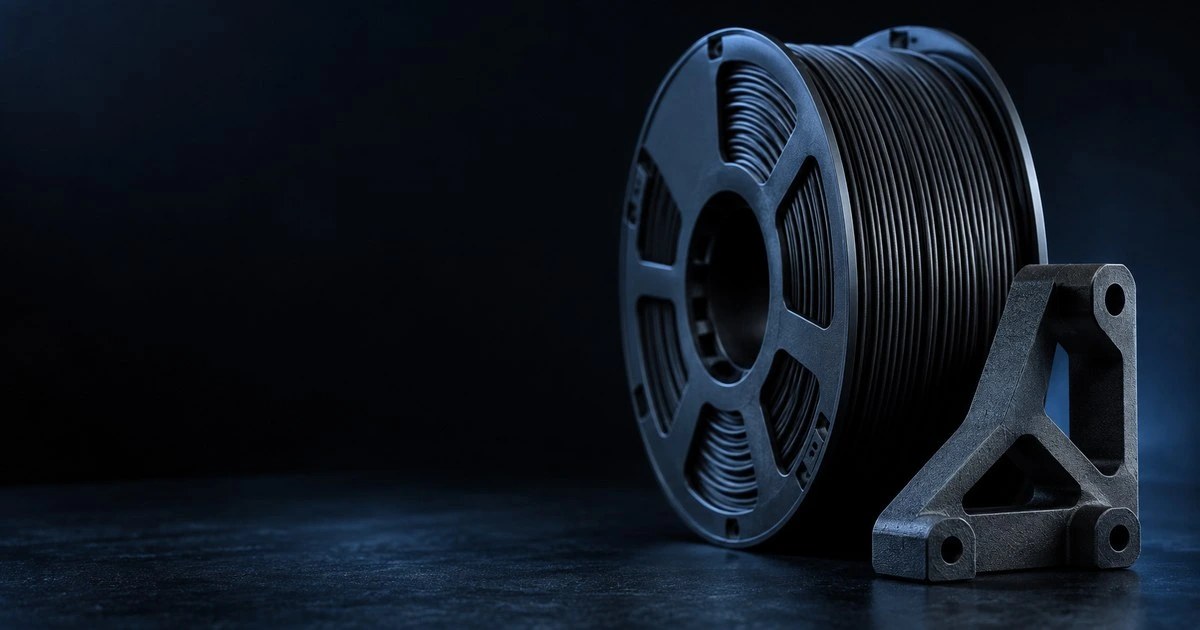
Печать нейлоном и карбоном обещает детали, близкие по свойствам к промышленным: прочные, жёсткие, стойкие к истиранию. Обещание выполняется, но эти материалы требуют другого подхода почти на каждом шаге, начиная с хранения катушки.
Посмотрим, что даёт каждый материал, какое оборудование обязательно, какие настройки отличаются от привычных и в каких задачах игра стоит свеч.

Что это за материалы
Нейлон. Полиамид. Прочный, вязкий, стойкий к истиранию и химии. Главное свойство для 3D-печати: не ломается, а гнётся. Детали из него переживают удары, которые разбивают PLA.
Карбоновый наполнитель. Не самостоятельный материал, а добавка. Рубленое углеволокно добавляют в основу: нейлон, PETG, ABS. Результат жёстче и стабильнее по размерам, но становится хрупким на излом.
Важно понимать разницу: нейлон вязкий, нейлон с карбоном жёсткий. Это противоположные свойства, и выбирать надо под задачу.
Общие свойства материалов и их место среди остальных разобраны в обзоре материалов для 3D-печати.
Что обязательно из оборудования
Без этого печатать бессмысленно.
Закалённое сопло. Карбоновый наполнитель это абразив. Латунное сопло он стачивает за десятки часов, и размеры деталей начинают плыть. Какое ставить взамен и когда менять, разобрано в материале про выбор сопла.
Сушилка. Не опция, а необходимость. Нейлон впитывает влагу из воздуха за часы.
Высокотемпературный хотэнд. Рабочие температуры выше обычных, и не всякий термобарьер с тефлоновой вставкой их переживёт.
Закрытая камера. Желательна для нейлона, обязательна для его сочетания с карбоном при печати крупных деталей.
Если чего-то из этого нет, результат будет разочаровывающим независимо от настроек.
Влага: главная проблема
Нейлон гигроскопичен настолько, что это меняет весь процесс.
Открытая катушка набирает заметную влагу за несколько часов во влажном помещении. Печать сырым нейлоном даёт треск, пар, пузыри на поверхности и падение прочности в разы.
Практика работы. Сушка перед каждой печатью, а не раз в месяц. Печать прямо из сушилки, а не из открытой катушки. Хранение в герметичной таре с осушителем между печатями.
Температура сушки для нейлона выше, чем для обычных пластиков, и время дольше: от восьми часов. Подробности по режимам есть в материале про сушилку для филамента.
Настройки: чем отличаются
Температура сопла. Заметно выше привычной для PLA. Точное значение зависит от конкретного материала и производителя, и температурная башня здесь обязательна.
Стол. Тоже горячее. Нейлон плохо липнет к обычным покрытиям, и часто нужен специальный клей или другое покрытие.
Обдув. Для чистого нейлона минимальный или нулевой: обдув ухудшает межслойное сцепление, а оно у нейлона и так слабое место. Для вариантов с карбоном можно чуть больше.
Скорость. Ниже обычной. Материал требует времени на прогрев в горячей зоне.
Ретракт. Меньше обычного: нейлон тягучий, и длинный ретракт затягивает расплав в холодную зону.
Адгезия к столу
Отдельная сложность для нейлона.
К стандартным покрытиям он липнет плохо. Что работает: специальные клеи для нейлона, полимидная лента, покрытия из гарольита.
Парадокс, знакомый по PETG: там, где нейлон прилипает хорошо, он прилипает слишком хорошо, и деталь снимается вместе с покрытием. Разделительный слой нужен и здесь.
Дополнительная мера: кайма вокруг детали, увеличивающая площадь контакта.
Усадка и коробление
Вторая по значимости проблема после влаги.
Нейлон даёт заметную усадку при остывании, и крупные детали коробит сильнее, чем ABS.
Что помогает. Закрытая камера с равномерной температурой. Отключённый обдув. Скруглённые углы вместо острых в модели. Разбивка крупной детали на части.
Карбоновый наполнитель заметно снижает усадку: это одна из главных причин, почему инженерные детали чаще печатают именно наполненными материалами.
Что даёт карбон на самом деле
Честный разбор, потому что ожидания часто завышены.
Что даёт. Жёсткость: деталь меньше гнётся под нагрузкой. Стабильность размеров: меньше усадка и коробление. Приятная матовая поверхность. Лучшую межслойную адгезию в ряде случаев.
Чего не даёт. Прочности на разрыв: она может даже снизиться. Ударной стойкости: наполненный материал становится более хрупким. Свойств настоящего композита: рубленое волокно это не то же самое, что непрерывное.
Практический вывод: карбон берут ради жёсткости и стабильности, а не ради прочности вообще. Для деталей, работающих на удар, чистый нейлон лучше.
Прочность: как её получить
Материал это только половина дела.
Ориентация. Как и у всех пластиков, слои работают на сжатие лучше, чем на разрыв. Для нейлона это критичнее, потому что его межслойная адгезия слабое место.
Температура. В верхней части диапазона слои склеиваются лучше. Для функциональных деталей стоит жертвовать видом ради прочности.
Стенки вместо заполнения. Работает у всех материалов, у инженерных особенно.
Отжиг. Прогрев готовой детали в печи повышает прочность нейлона заметно, но вызывает дополнительную усадку. Применять надо с учётом изменения размеров.

Абразивность: что она делает с принтером
Последствия, о которых узнают поздно.
Рубленое волокно стачивает всё, через что проходит. Первым страдает сопло: латунное теряет форму за десятки часов печати, и отверстие из круглого становится овальным. Это не видно глазом, но сразу заметно по размерам деталей и качеству стенок.
Дальше идут подающие шестерни экструдера и тефлоновая трубка, если она есть в тракте. Стальные шестерни держатся, мягкие нет.
Что делать. Поставить закалённое сопло до первой печати наполненным материалом, а не после. Проверять диаметр отверстия периодически. Держать отдельное сопло для абразивов и не возвращать его на обычную печать.
Отдельная тонкость: закалённая сталь хуже проводит тепло, чем латунь, поэтому температуру приходится поднимать относительно привычной.
Точность размеров
Пункт, ради которого инженерные детали и печатают.
Нейлон без наполнителя плохо держит размеры: усадка большая и неравномерная. Отверстие, заданное по чертежу, получится меньше, и посадка не сойдётся.
Наполненные материалы ведут себя стабильнее, и это их главное практическое преимущество перед чистым нейлоном для функциональных деталей.
Рабочий подход: напечатать тестовый образец с несколькими отверстиями и измерить их штангенциркулем. Полученную поправку внести в модель или в настройки компенсации слайсера.
Поправка индивидуальна для связки принтер плюс материал плюс температура и перестаёт быть верной при смене любого из трёх.
Где это действительно нужно
Задачи, ради которых стоит связываться.
Шестерни и подвижные части. Стойкость нейлона к истиранию здесь решающая.
Детали под нагрузкой. Кронштейны, крепления, рычаги.
Оснастка и приспособления. Кондукторы, захваты, зажимы.
Детали с резьбой. Нейлон держит резьбу лучше хрупких пластиков.
Всё, что должно пережить падение. Там, где PLA расколется.
Где не нужно
Декоративные модели. Сложность печати не окупается, а поверхность хуже, чем у PLA.
Прототипы формы. Проверить геометрию дешевле обычным пластиком.
Детали без нагрузки. Корпуса, подставки, органайзеры прекрасно печатаются PETG.
Первые месяцы освоения печати. Инженерные материалы требуют отлаженного процесса, и начинать с них значит получить разочарование.
Постобработка
Отличия от привычной.
Нейлон плохо шлифуется: он вязкий и забивает наждачную бумагу. Механическая обработка требует терпения или другого инструмента.
Красить его сложно: обычные краски держатся плохо, нужны специальные грунты.
Зато детали из наполненных материалов часто выглядят хорошо сразу: матовая поверхность скрывает слои лучше, чем глянцевый PLA.
Склейка тоже сложнее, и подходящие составы разобраны в материале про склейку напечатанных деталей.
Порядок первого запуска
Что сделать, начиная работать с этими материалами.
Убедиться, что стоит закалённое сопло. Просушить катушку полный цикл. Проверить, что хотэнд держит нужную температуру. Напечатать температурную башню. Напечатать тестовый кубик и проверить размеры. И только потом печатать нужную деталь.
Пропуск любого шага обычно заканчивается испорченной катушкой дорогого материала.
Частые вопросы
Можно ли печатать нейлоном на обычном принтере?
Зависит от принтера. Нужны закалённое сопло, хотэнд с достаточной температурой и желательно закрытая камера. На простом открытом принтере с латунным соплом результат будет плохим.
Насколько прочнее карбон обычного пластика?
Жёстче заметно, прочнее на разрыв не обязательно. Наполнитель повышает модуль упругости, но может снижать ударную вязкость. Выбирать надо по типу нагрузки.
Обязательна ли сушилка?
Для нейлона да, без вариантов. Он набирает влагу быстрее, чем расходуется катушка, поэтому печатать приходится прямо из сушилки.
Почему деталь получилась слабее ожидаемого?
Три частые причины: влажный материал, низкая температура сопла, неверная ориентация детали относительно нагрузки. Проверять стоит именно в этом порядке.
Сколько хранится открытая катушка нейлона?
В обычном помещении она набирает влагу за считанные часы, поэтому вопрос хранения решается герметичной тарой с осушителем, а не сроком. Катушка в такой таре живёт неограниченно долго.
Стоит ли переходить на эти материалы?
Только если есть конкретная задача, где не хватает свойств PETG. Для большинства бытовых применений инженерные пластики избыточны и усложняют жизнь.
Не начинайте с дорогой катушки. Возьмите небольшую пробную, просушите её полный цикл и напечатайте температурную башню: это сэкономит вам килограмм материала.